工業用ベーカリーチェーン
08BSS A-1 Stainless Steel Attachment Chain
08BSS A-1 Stainless Steel Attachment Chain is presented as a measured-geometry configuration for industrial bakery conveying. Use the dimensional values below for identification and RFQ preparation; final material, heat treatment, clearance, working rating and attachment details are confirmed for the ordered configuration and actual machine duty.
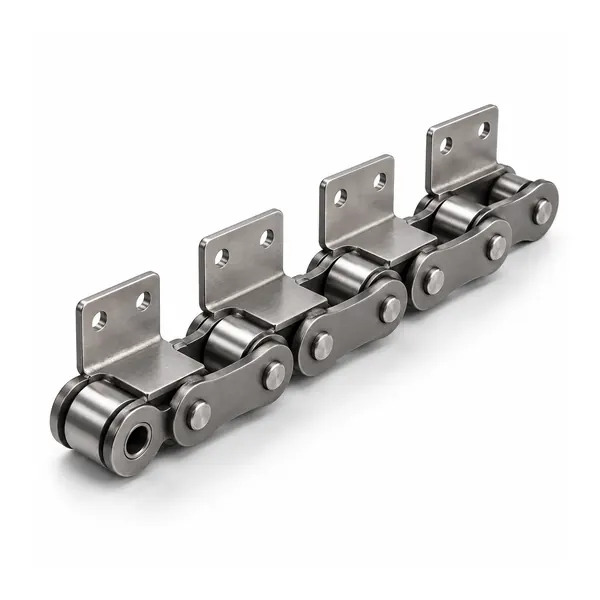
構成の概要
08BSS A-1 Stainless Steel Attachment Chain is presented as a measured-geometry configuration for industrial bakery conveying. Use the dimensional values below for identification and RFQ preparation; final material, heat treatment, clearance, working rating and attachment details are confirmed for the ordered configuration and actual machine duty.
このチェーンは、用途や設置インターフェースに応じて、発酵、焼成、冷却、パンの取り扱い、または搬送サービスに使用できます。交換部品は、ピッチ、横方向の寸法、スプロケットの噛み合い、およびキャリアの位置を維持する必要があります。
チェーンの構築方法
コンベヤチェーンは、連結板で拘束された一連の関節式ベアリングで構成されています。ピンとブッシュがベアリングの接合部を形成し、ローラーまたはブッシュがスプロケットに噛み合い、必要に応じてトラック上を走行します。製パン用コンベヤには、ステンレス鋼製、クリアランスの拡大、ピンの延長、中空ピン、パンやキャリアー用のアタッチメントなどが追加される場合があります。
互換性を確認する際に、写真のみに頼らないでください。2本のチェーンは見た目が似ていても、内幅、ピンの長さ、取り付け位置のオフセット、ローラーの直径などが異なる場合があります。これらの違いは、スプロケットの装着状態、トラッキング、機械のクリアランスに影響します。
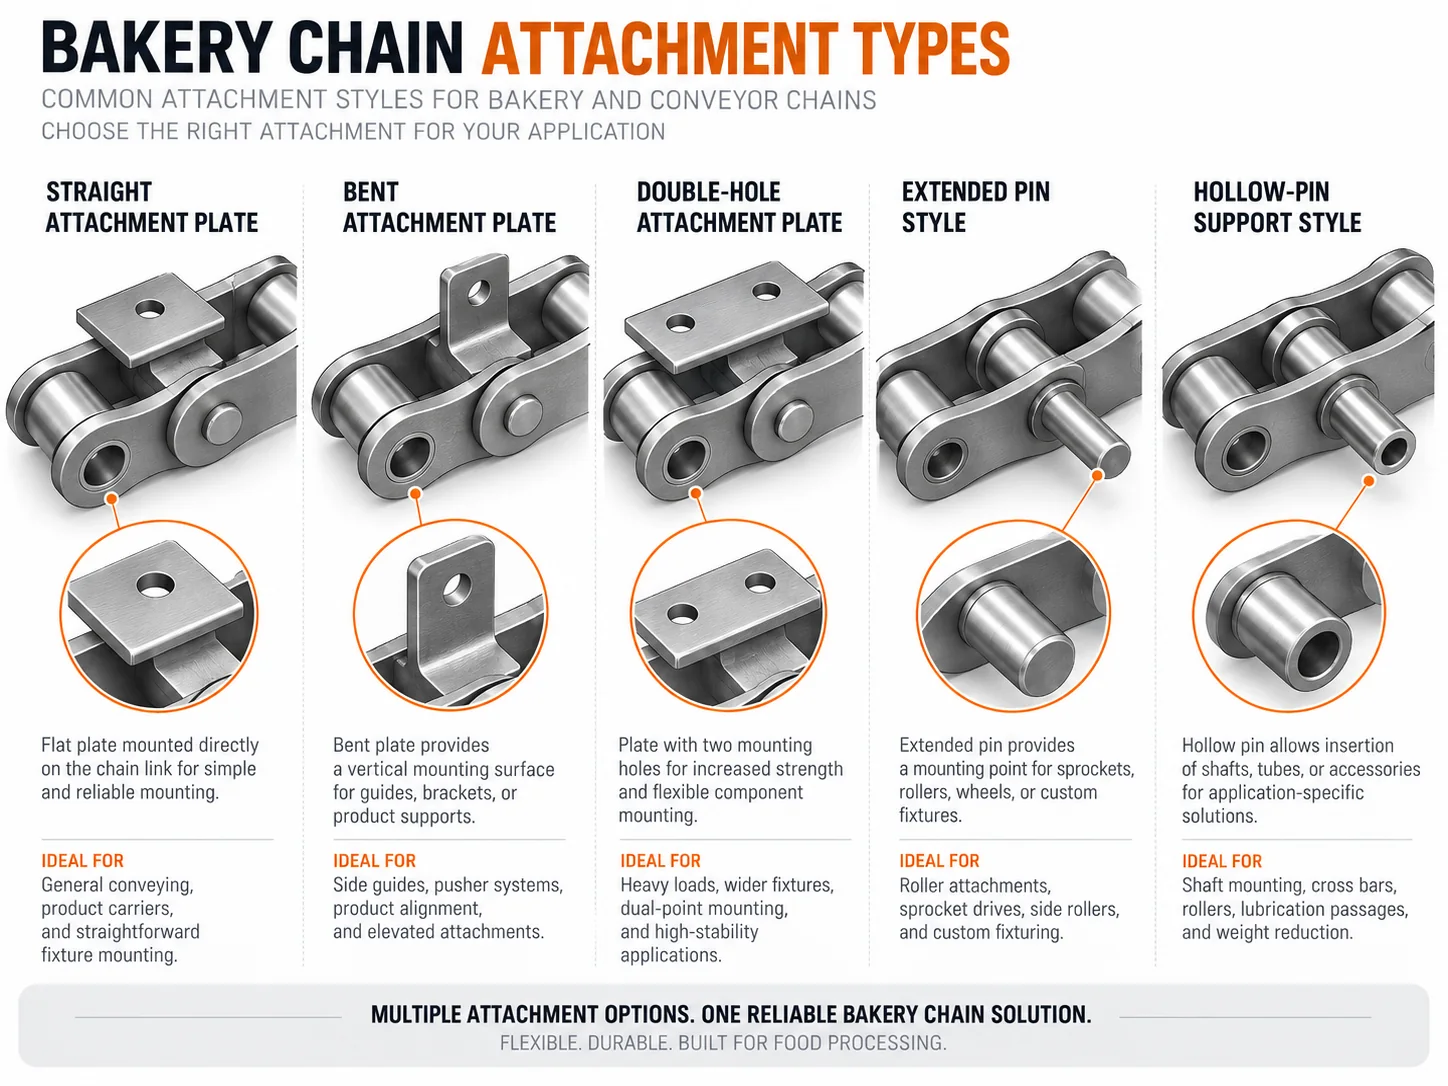
寸法参照

図面は完全な形で表示されており、トリミングはされていません。見積依頼書(RFQ)作成の際は、下記の表と併せてご活用ください。
技術仕様
| 仕様 | 参考値 |
|---|---|
| Pitch 12.70 mm | 図面を確認してください |
| Base series 08BSS | 図面を確認してください |
| A-1 attachment configuration | 図面を確認してください |
ここに示されている値は、この構成に関連する識別寸法です。特に材質、クリアランス、取り付け位置、性能評価が用途に依存する場合は、設置前に最終的な製造図面を確認してください。

ベーカリーアプリケーションのコンテキスト
製パン機器における搬送チェーンの性能は、搬送される製品の種類だけでなく、様々な要素によって決まります。発酵システムは湿度と長い循環経路を加え、オーブンは熱と熱運動を加え、冷却コンベアは長い搬送経路を使用する可能性があり、パンやトレイシステムは搬送物の負荷を集中させ、包装エリアでは安定した清潔な搬送が求められることがよくあります。
機械のゾーン、製品搬送装置、チェーン速度、搬送装置あたりの負荷、および洗浄手順を記録してください。チェーンがゾーン間の遷移部を通過する場合は、その遷移部も見積依頼書に含めてください。経路に沿って温度や汚染状況が変化する可能性があるためです。
選択とカスタマイズ
形状の一致
ピッチ、内幅、ローラー/ブッシュ径、ピン径、プレート高さ、および全体の幅を確認してください。
添付ファイルの一致
取り付け穴、曲げ方向、オフセット、クロスロッドのサイズ、および繰り返し間隔を定義します。
素材の選択
水分量、洗浄方法、洗浄剤、温度を明記してください。材料はこれらの条件に対して検証済みです。
システムチェック
スプロケット、ガイド、巻き取り機構、アライメントを点検し、摩耗または位置ずれのあるシステムに新しいチェーンが取り付けられないようにしてください。
設置、点検、保守
設置前に、機械をロックアウトし、スプロケットとガイドを点検してください。歯が摩耗したり、引っかかったりしていると、ローラーのスムーズな着座が妨げられ、新しいチェーンの摩耗が早まる可能性があります。シャフトが正しく位置合わせされていること、テークアップに十分な可動範囲があること、コンベアが複数のチェーンを使用している場合は平行なストランドが同期していることを確認してください。
試運転中は、チェーンが少なくとも1周する様子を観察してください。継ぎ目がきつすぎる、側面が擦れる、キャリアに干渉する、スプロケットの進入時または退出時に異音がするなどの異常がないか確認してください。初期運転期間終了後、機械メーカーの指示に従って、張力またはテークアップ位置を再確認してください。
メンテナンス計画については、 ベーカリーチェーンのメンテナンスガイド 検査ポイントをカバーする一方、 付属施設のあるベーカリーチェーン このページでは、関連する構成を比較します。
製造および検査
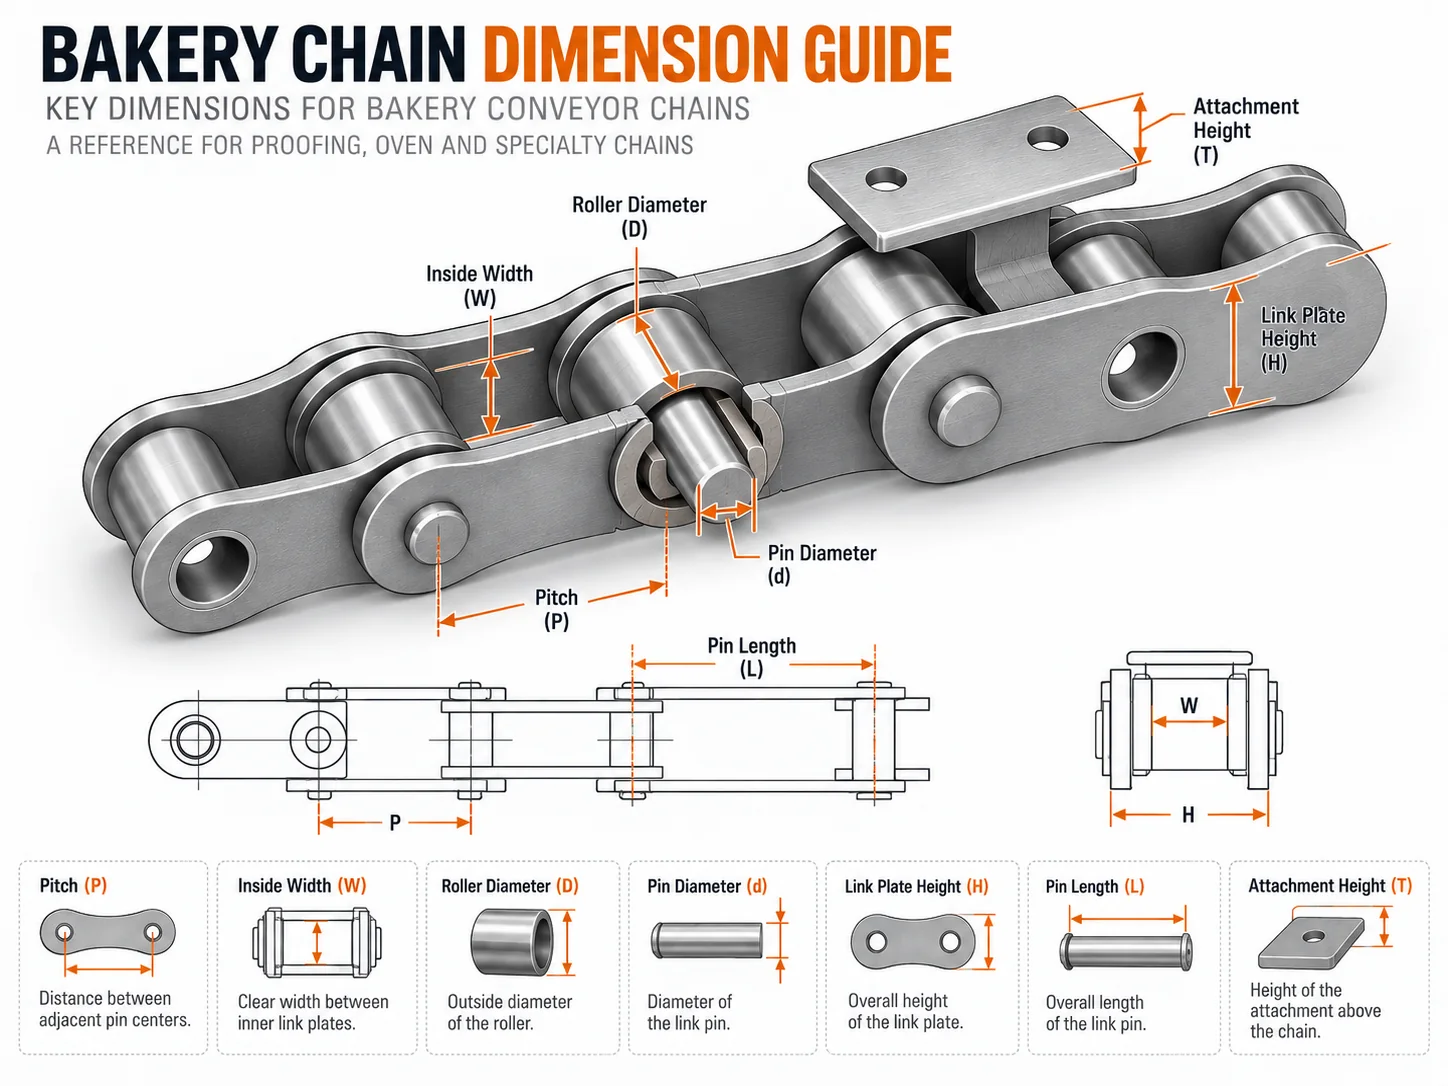
寸法検査では、互換性を左右する特性(ピッチの一貫性、横幅、ピン突出量、ローラーまたはブッシュのサイズ、取り付け位置)を確認する必要があります。特注構成の場合は、承認済みの図面と照らし合わせて、キャリア穴のパターンと取り付け間隔も検査する必要があります。製品固有の検査文書は、確定した注文要件に応じて作成できます。
購入者レビューのための企業認証
SGSおよびTÜVラインランドが支援する第三者機関によるサプライヤー監査および企業検証サービスを利用することで、購入者は企業の身元、事業運営、サプライヤープロファイル、および一般的な製造能力を確認することができます。製品固有の検査報告書、資材文書、またはコンプライアンス記録は、注文要件および確定した製品範囲に応じて提供可能です。
リリース前のマシン側検証
識別寸法を再現する
For 08BSS A-1 Stainless Steel Attachment Chain, record Pitch 12.70 mm, Base series 08BSS, A-1 attachment configuration using consistent datum points. Where wear is visible, measure over several pitches and note whether the chain is relaxed or under load. The objective is a dimension set another engineer can reproduce, not a single convenient measurement.
鎖の経路を確認する。
Trace the product through pan, tray and carrier handling where the chain provides a mounting interface. Mark drive and tail sprockets, guide rails, return tracks, transfer points and the take-up position. Local scuffing or a tight section can indicate alignment or clearance problems that a new chain alone will not correct.
インターフェースをロードパスとして扱う
Review A/K/F/L-style attachments, bent plates, mounting holes and carrier brackets. If pans, rods or brackets are fitted, record their hole pattern, offset and repeated spacing. Confirm whether the carrier is rigidly fixed or allowed to articulate, because an over-constrained carrier can force parallel strands out of alignment.
固定ジオメトリと選択可能な詳細を分離する
Machine pitch, chain centers and carrier mounting points are often fixed by the existing equipment. Material, joint clearance, roller style or attachment manufacturing method may have room for review. This distinction keeps replacement work compatible while allowing the ordered configuration to reflect repeated mechanical loading combined with bakery heat, moisture or cleaning exposure.
| チェック | なぜそれが重要なのか | 送信または確認すべき事項 |
|---|---|---|
| インストールされたジオメトリ | Verify Pitch 12.70 mm, Base series 08BSS, A-1 attachment configuration against the existing chain or approved machine drawing. | 寸法入りの図面と側面・端面写真。 |
| スプロケットとガイド | 歯形、アライメント、ガイドとの接触、ローラーの着座状態を確認してください。摩耗した嵌合部品があると、新品のチェーンでも伸びたり、回転がスムーズでなくなったりすることがあります。 | 歯数、スプロケットの写真、ガイドのレイアウト。 |
| 着脱と着用 | 現在の調整位置と調整履歴を記録してください。マルチピッチ測定は、ジョイントの摩耗と単純な設置長さの問題を区別するのに役立ちます。 | 旅行や様々な角度からの読書に挑戦してみましょう。 |
| 環境 | Document repeated mechanical loading combined with bakery heat, moisture or cleaning exposure. State normal conditions and short peaks separately where temperature is involved. | 温度・湿度・洗浄に関する説明、および潤滑に関する制約事項。 |
| リリースチェック | Before ordering, compare the proposed chain with guards, sensors, transfers and the full carrier envelope. The final drawing should control dimensions and options, especially where carrier skew, fatigue around attachment bends and interference with guides or sprockets is possible. | 承認された図面の改訂版と、要求された数量/長さ。 |
注文情報
注文計画と商取引条件
最小注文数量: 製品の種類、製造ロット、注文金額に基づいて評価されます。標準カタログ品目は通常、数量ベースの最小生産数量が適用されますが、大型品目や高額品目はプロジェクト金額に基づいて審査される場合があります。
サンプル: 新規のお客様は、選択されたチェーンの種類と製造方法が適切であれば、1~5個のサンプルを注文できます。サンプル価格と実現可能性は、生産前に確認されます。
混合注文: 複数のモデルを組み合わせて、約1,500米ドルまでの注文金額にすることができます。ただし、製造工程の互換性および梱包要件を満たす必要があります。
ごく少量: 1~2個のご注文は、承認済みのサンプル、交換用、またはエンジニアリング関連の案件に限り承ります。通常の小売注文は受け付けておりません。また、特別な取り扱いが必要な場合は、単価が高くなる場合があります。
リードタイム: 標準品は通常10~25営業日、特注部品は20~45営業日、プロジェクトベースの機器または複雑なパッケージは図面作成および注文確認後45~120営業日かかります。
取引条件: EXW、FOB、CIF、DAPは一般的に対応可能です。仕向地および出荷計画については、FCA、CFR、CPT、CIP、DDPについてもご相談に応じます。
試運転チェックポイント
電源投入前に設置されたジオメトリを確認してください
For 08BSS A-1 Stainless Steel Attachment Chain, verify chain centers, sprocket alignment, guide clearance and the mating carrier or attachment with the machine stationary. Turn the system manually where the machine design permits. The chain should enter and leave each sprocket without side forcing, and no attachment, rod or plate should contact a guard or guide through the carrier route.
ドライブエンドだけでなく、完全な経路を観察してください。
Run at a controlled commissioning speed and watch the loaded and return runs. Pay particular attention to attachment alignment and carrier squareness. Listen for a repeating impact and mark the machine position where it occurs. A symptom that repeats at one location is often more useful than a general statement that the chain is noisy or tight.
実際のプロセス条件が確立された後に再確認する
Once the line reaches its normal repeated carrier loading, inspect articulation, tracking and take-up position again. Confirm attachment spacing and guide clearance. Do not compensate for a local interference by adding excessive chain tension. Record any adjustment so the final maintenance baseline reflects the actual commissioned condition rather than the cold, unloaded setup.
メンテナンスは再現可能な参照情報として残しておく。
Store the approved chain drawing, installed length or pitch reference, sprocket tooth count, take-up position and clear photographs of the critical interface. This creates a baseline for later wear checks and gives purchasing a controlled reference when another 08BSS A-1 Stainless Steel Attachment Chain strand or compatible replacement is required.
よくある質問
寸法は交換を承認するのに十分ですか?
これらは識別のための強力な出発点となるが、最終的な確認には、スプロケットの形状、取り付け方法、使用条件、材質、および機械のクリアランスも必要となる。
カスタム添付ファイルを作成できますか?
寸法入りの図面、チェーンの形状、および荷重/用途の説明が提供された場合、カスタムアタッチメントのレビューが可能です。
見積依頼書には何を添付すればよいですか?
寸法、写真、既存の図面(入手可能な場合)、チェーンの数量または長さ、機械の種類、温度、洗浄環境、負荷、および必要な書類を送付してください。

























