Rangkaian Kedai Roti Perindustrian
08BSS A-1 Stainless Steel Attachment Chain
08BSS A-1 Stainless Steel Attachment Chain is presented as a measured-geometry configuration for industrial bakery conveying. Use the dimensional values below for identification and RFQ preparation; final material, heat treatment, clearance, working rating and attachment details are confirmed for the ordered configuration and actual machine duty.
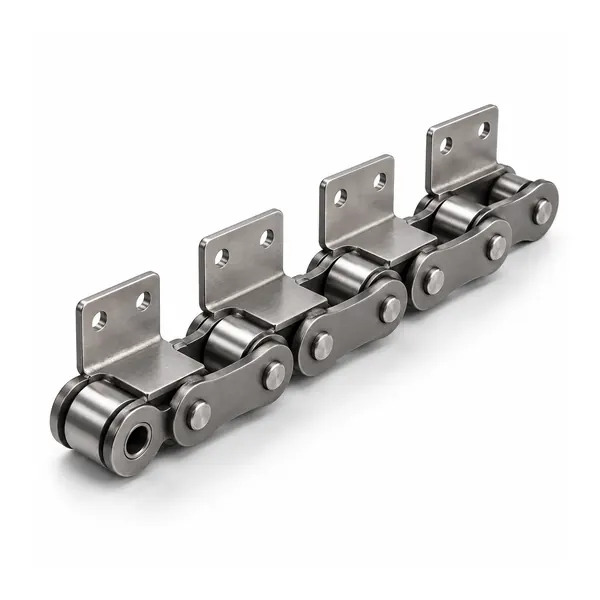
Gambaran Keseluruhan Konfigurasi
08BSS A-1 Stainless Steel Attachment Chain is presented as a measured-geometry configuration for industrial bakery conveying. Use the dimensional values below for identification and RFQ preparation; final material, heat treatment, clearance, working rating and attachment details are confirmed for the ordered configuration and actual machine duty.
Rantai ini boleh disemak untuk pemeriksaan kalis, pembakaran, penyejukan, pengendalian kuali atau perkhidmatan pemindahan bergantung pada kategori dan antara muka yang dipasang. Padanan gantian harus mengekalkan pic, dimensi melintang, penglibatan gegancu dan lokasi pembawa.
Bagaimana Rantaian Dibina
Rantai penghantar ialah jujukan galas artikulasi yang diikat oleh plat pautan. Pin dan bush menetapkan sambungan galas; penggelek atau bush menghubungkan gegancu dan, jika berkenaan, berjalan di atas trek. Versi bakeri boleh menambah binaan keluli tahan karat, ruang yang lebih luas, pin lanjutan, pin berongga atau lampiran untuk kuali dan pembawa.
Jangan gunakan gambar sahaja untuk mengesahkan kebolehtukaran. Dua rantai boleh kelihatan sama tetapi berbeza dari segi lebar bahagian dalam, panjang pin, ofset lampiran atau diameter penggelek. Perbezaan tersebut mempengaruhi tempat duduk gegancu, penjejakan dan ruang mesin.
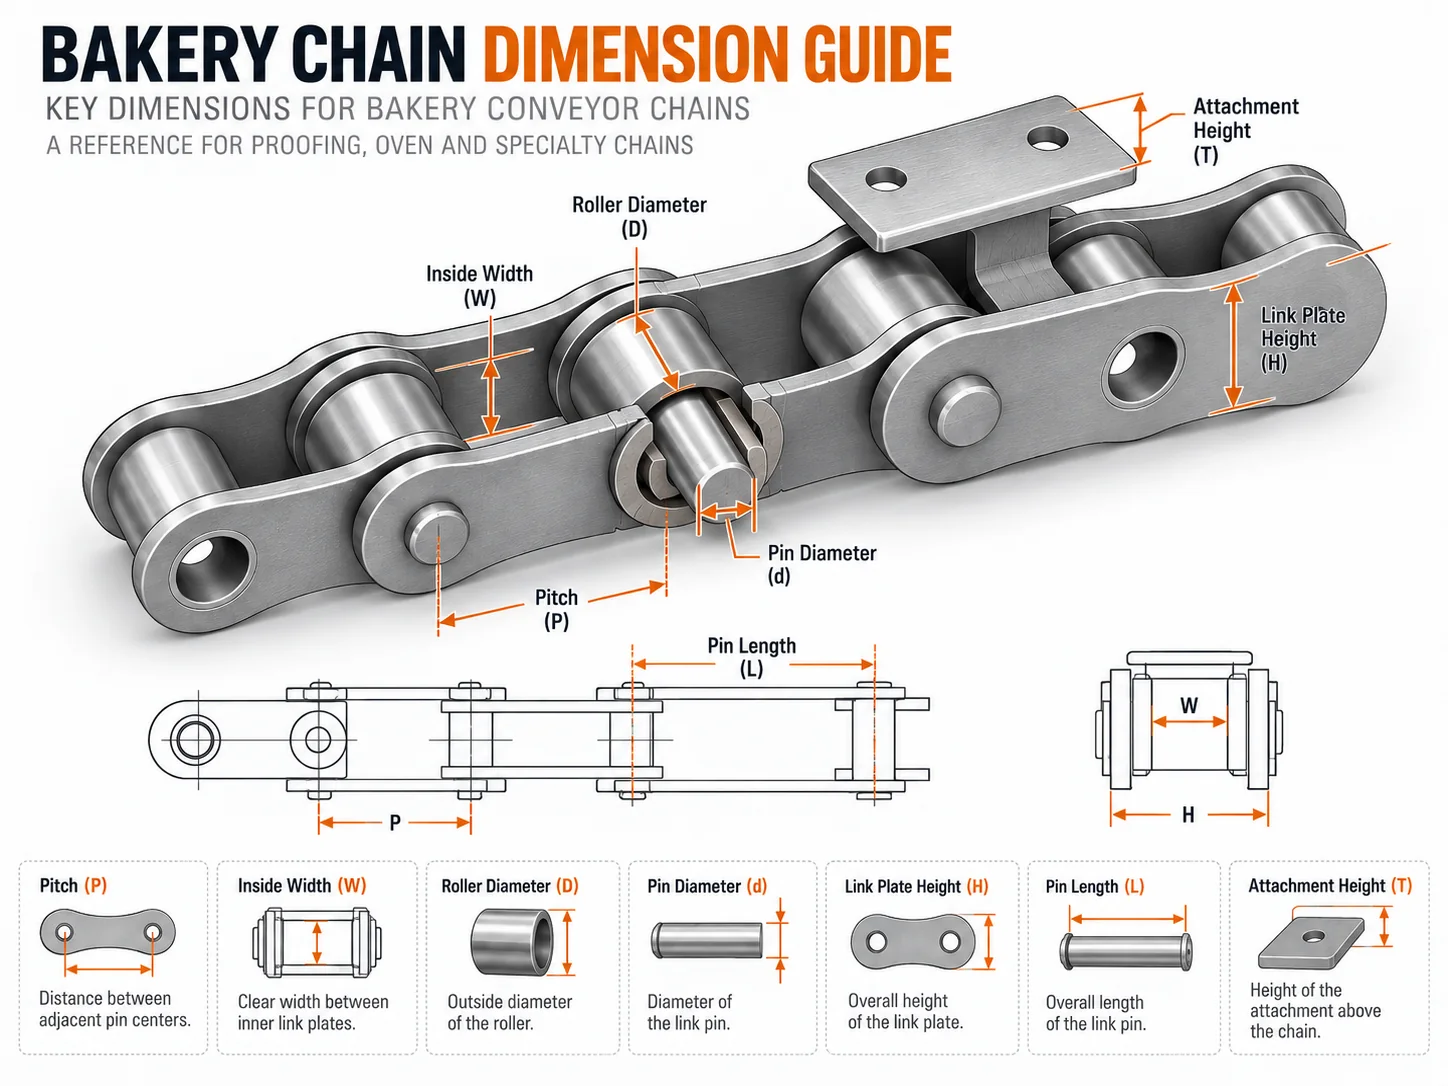
Rujukan Dimensi

Lukisan/rajah ditunjukkan lengkap dan tidak dipangkas. Gunakannya dengan jadual di bawah untuk penyediaan RFQ.
Spesifikasi Teknikal
| Spesifikasi | Nilai rujukan |
|---|---|
| Pitch 12.70 mm | Sahkan semasa melukis |
| Base series 08BSS | Sahkan semasa melukis |
| A-1 attachment configuration | Sahkan semasa melukis |
Nilai yang ditunjukkan di sini adalah dimensi pengenalpastian yang berkaitan dengan konfigurasi ini. Sahkan lukisan pengeluaran akhir sebelum pemasangan, terutamanya jika bahan, kelegaan, kedudukan lampiran atau penarafan prestasi bergantung pada aplikasi.

Konteks Aplikasi Bakeri
Dalam peralatan bakeri, tugas rantai ditakrifkan oleh lebih daripada sekadar produk yang dihantar. Sistem pemeriksaan menambah kelembapan dan laluan peredaran yang panjang; ketuhar menambah haba dan pergerakan haba; penghantar penyejuk mungkin menggunakan laluan pemindahan yang panjang; sistem kuali dan dulang menambah beban pembawa yang pekat; kawasan pembungkusan selalunya memerlukan pemindahan yang stabil dan bersih.
Rekodkan zon mesin, pembawa produk, kelajuan rantai, beban setiap pembawa dan rutin pembersihan. Jika rantai melalui peralihan antara zon, sertakan peralihan tersebut dalam RFQ kerana suhu dan pencemaran boleh berubah di sepanjang laluan.
Pemilihan dan Penyesuaian
Padanan geometri
Sahkan pic, lebar dalam, diameter penggelek/semak, diameter pin, ketinggian plat dan lebar keseluruhan.
Padanan lampiran
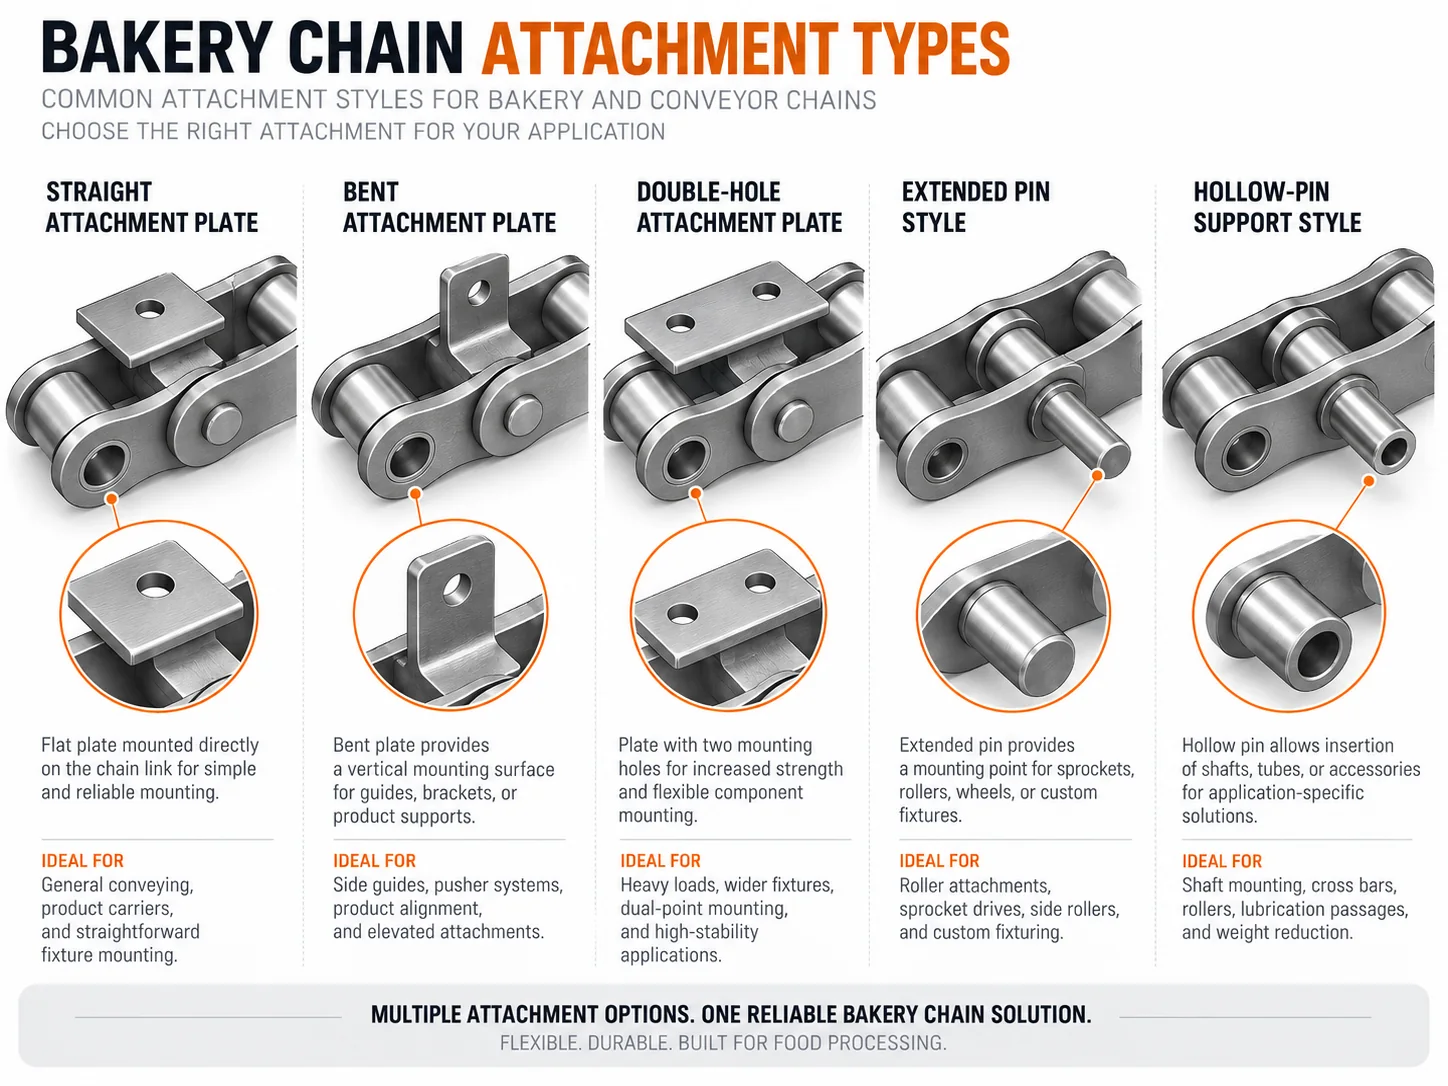
Tentukan lubang pelekap, arah lengkungan, ofset, saiz rod silang dan jarak berulang.
Pilihan bahan
Nyatakan kelembapan, pencucian, kimia pembersihan dan suhu; bahan disahkan terhadap keadaan tersebut.
Pemeriksaan sistem
Periksa gegancu, panduan, pengambil dan penjajaran supaya rantai baharu tidak dipasang pada sistem yang haus atau tidak sejajar.
Pemasangan, Pemeriksaan dan Penyelenggaraan
Sebelum pemasangan, kunci mesin dan periksa gegancu dan panduan. Gigi yang haus atau bercangkuk boleh menghalang tempat duduk penggelek yang licin dan mempercepatkan haus pada rantai baharu. Pastikan aci sejajar, pengambil mempunyai pergerakan yang boleh digunakan dan untaian selari kekal disegerakkan di tempat penghantar menggunakan lebih daripada satu rantai.
Semasa pentauliahan, perhatikan rantai melalui sekurang-kurangnya satu litar lengkap. Cari sambungan ketat, geseran sisi, gangguan pembawa dan bunyi luar biasa pada pintu masuk atau keluar gegancu. Selepas tempoh operasi awal, periksa semula ketegangan atau kedudukan pengambilan mengikut amalan pembuat mesin.
Untuk perancangan penyelenggaraan, kami panduan penyelenggaraan rangkaian kedai roti meliputi titik pemeriksaan, manakala Rantaian Bakeri dengan Lampiran halaman membandingkan konfigurasi yang berkaitan.
Pembuatan dan Pemeriksaan
Pemeriksaan dimensi harus mengesahkan ciri-ciri yang mengawal kebolehtukaran: konsistensi pic, lebar melintang, unjuran pin, saiz penggelek atau semak dan lokasi pemasangan. Untuk konfigurasi tersuai, pemeriksaan juga harus mengesahkan corak lubang pembawa dan selang pemasangan terhadap lukisan yang diluluskan. Dokumen pemeriksaan khusus produk boleh disusun mengikut keperluan pesanan yang disahkan.
Pengesahan Syarikat untuk Ulasan Pembeli
Audit pembekal pihak ketiga dan pengesahan syarikat yang disokong oleh SGS dan TÜV Rheinland tersedia untuk membantu pembeli menyemak identiti syarikat, operasi perniagaan, profil pembekal dan keupayaan pembuatan umum. Laporan pemeriksaan khusus produk, dokumen bahan atau rekod pematuhan boleh disediakan mengikut keperluan pesanan dan skop produk yang disahkan.
Pengesahan Bahagian Mesin Sebelum Pelepasan
Hasilkan semula dimensi pengenalan
For 08BSS A-1 Stainless Steel Attachment Chain, record Pitch 12.70 mm, Base series 08BSS, A-1 attachment configuration using consistent datum points. Where wear is visible, measure over several pitches and note whether the chain is relaxed or under load. The objective is a dimension set another engineer can reproduce, not a single convenient measurement.
Periksa laluan rantai, bukan hanya untaian
Trace the product through pan, tray and carrier handling where the chain provides a mounting interface. Mark drive and tail sprockets, guide rails, return tracks, transfer points and the take-up position. Local scuffing or a tight section can indicate alignment or clearance problems that a new chain alone will not correct.
Anggap antara muka sebagai laluan beban
Review A/K/F/L-style attachments, bent plates, mounting holes and carrier brackets. If pans, rods or brackets are fitted, record their hole pattern, offset and repeated spacing. Confirm whether the carrier is rigidly fixed or allowed to articulate, because an over-constrained carrier can force parallel strands out of alignment.
Asingkan geometri tetap daripada butiran yang boleh dipilih
Machine pitch, chain centers and carrier mounting points are often fixed by the existing equipment. Material, joint clearance, roller style or attachment manufacturing method may have room for review. This distinction keeps replacement work compatible while allowing the ordered configuration to reflect repeated mechanical loading combined with bakery heat, moisture or cleaning exposure.
| Semak | Mengapa ia penting | Apa yang perlu dihantar atau disahkan |
|---|---|---|
| Geometri yang dipasang | Verify Pitch 12.70 mm, Base series 08BSS, A-1 attachment configuration against the existing chain or approved machine drawing. | Lakaran berdimensi serta foto sisi/hujung. |
| Sproket dan panduan | Periksa profil gigi, penjajaran, sentuhan panduan dan tempat duduk penggelek. Bahagian yang haus boleh menyebabkan rantai baharu kelihatan meregang atau kasar. | Kiraan gigi, gambar gegancu dan susun atur panduan. |
| Pengambilan dan pemakaian | Rekodkan kedudukan pengambilan semasa dan sebarang sejarah pelarasan. Pengukuran berbilang pitch membantu mengasingkan haus sambungan daripada isu panjang pemasangan yang mudah. | Perjalanan sambil belajar dan bacaan berbilang nada. |
| Alam Sekitar | Document repeated mechanical loading combined with bakery heat, moisture or cleaning exposure. State normal conditions and short peaks separately where temperature is involved. | Huraian suhu/kelembapan/pembersihan dan kekangan pelinciran. |
| Semakan pelepasan | Before ordering, compare the proposed chain with guards, sensors, transfers and the full carrier envelope. The final drawing should control dimensions and options, especially where carrier skew, fatigue around attachment bends and interference with guides or sprockets is possible. | Semakan lukisan yang diluluskan dan kuantiti/panjang yang diminta. |
Maklumat Pesanan
Perancangan Pesanan & Terma Komersial
MOQ: dinilai mengikut jenis produk, kelompok pembuatan dan nilai pesanan. Item katalog standard biasanya menggunakan minimum pengeluaran berasaskan kuantiti, manakala item besar atau bernilai tinggi boleh disemak mengikut nilai projek.
Sampel: Pelanggan baharu boleh meminta 1–5 keping apabila jenis rantai dan laluan pembuatan yang dipilih sesuai. Harga sampel dan kebolehlaksanaan disahkan sebelum pengeluaran.
Pesanan campuran: Pelbagai model boleh digabungkan untuk mencapai nilai pesanan kira-kira USD 1,500, tertakluk kepada keserasian proses dan keperluan pembungkusan.
Kuantiti yang sangat kecil: 1–2 keping hanya dipertimbangkan untuk sampel, penggantian atau kes kejuruteraan yang diluluskan; pesanan runcit rutin tidak diterima dan pengendalian khas boleh mengakibatkan kos seunit yang lebih tinggi.
Masa utama: barang standard biasanya 10–25 hari bekerja; komponen tersuai 20–45; peralatan berasaskan projek atau pakej kompleks 45–120, selepas lukisan dan pengesahan pesanan.
Terma perdagangan: EXW, FOB, CIF dan DAP biasanya disokong. FCA, CFR, CPT, CIP dan DDP boleh dibincangkan untuk destinasi dan pelan penghantaran.
Pusat Pemeriksaan Pentauliahan
Sahkan geometri yang dipasang sebelum menghidupkan kuasa
For 08BSS A-1 Stainless Steel Attachment Chain, verify chain centers, sprocket alignment, guide clearance and the mating carrier or attachment with the machine stationary. Turn the system manually where the machine design permits. The chain should enter and leave each sprocket without side forcing, and no attachment, rod or plate should contact a guard or guide through the carrier route.
Perhatikan satu laluan yang lengkap, bukan hanya hujung pemacu
Run at a controlled commissioning speed and watch the loaded and return runs. Pay particular attention to attachment alignment and carrier squareness. Listen for a repeating impact and mark the machine position where it occurs. A symptom that repeats at one location is often more useful than a general statement that the chain is noisy or tight.
Semak semula selepas keadaan proses sebenar diwujudkan
Once the line reaches its normal repeated carrier loading, inspect articulation, tracking and take-up position again. Confirm attachment spacing and guide clearance. Do not compensate for a local interference by adding excessive chain tension. Record any adjustment so the final maintenance baseline reflects the actual commissioned condition rather than the cold, unloaded setup.
Biarkan penyelenggaraan sebagai rujukan yang boleh dihasilkan semula
Store the approved chain drawing, installed length or pitch reference, sprocket tooth count, take-up position and clear photographs of the critical interface. This creates a baseline for later wear checks and gives purchasing a controlled reference when another 08BSS A-1 Stainless Steel Attachment Chain strand or compatible replacement is required.
Soalan Lazim
Adakah dimensi tersebut mencukupi untuk meluluskan penggantian?
Ia merupakan permulaan pengenalpastian yang kukuh, tetapi pemeriksaan akhir juga memerlukan geometri gegancu, susunan lampiran, tugas, bahan dan jarak mesin.
Bolehkah anda membuat lampiran tersuai?
Semakan lampiran tersuai boleh dilakukan apabila lukisan berdimensi, geometri rantai dan penerangan beban/aplikasi disediakan.
Apakah yang perlu saya hantar bersama RFQ?
Hantar dimensi, foto, lukisan sedia ada jika ada, kuantiti atau panjang rantai, jenis mesin, suhu, persekitaran pembersihan, beban dan dokumentasi yang diminta.

























