Cadena de panaderías industriales
08BSS A-1 Stainless Steel Attachment Chain
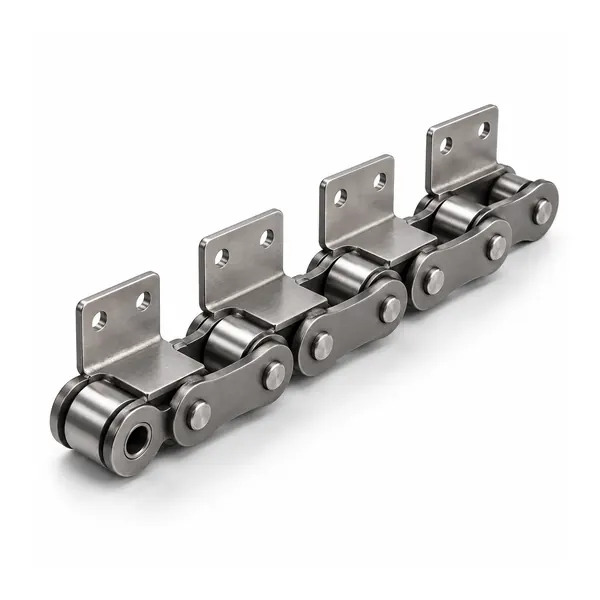
08BSS A-1 Stainless Steel Attachment Chain is presented as a measured-geometry configuration for industrial bakery conveying. Use the dimensional values below for identification and RFQ preparation; final material, heat treatment, clearance, working rating and attachment details are confirmed for the ordered configuration and actual machine duty.
Descripción general de la configuración
08BSS A-1 Stainless Steel Attachment Chain is presented as a measured-geometry configuration for industrial bakery conveying. Use the dimensional values below for identification and RFQ preparation; final material, heat treatment, clearance, working rating and attachment details are confirmed for the ordered configuration and actual machine duty.
Esta cadena puede revisarse para fermentación, horneado, enfriamiento, manipulación de bandejas o servicio de transferencia, según la categoría y la interfaz instalada. Un repuesto compatible debe conservar el paso, las dimensiones transversales, el acoplamiento de la rueda dentada y la ubicación del soporte.
Cómo se construye la cadena
Una cadena transportadora es una secuencia de cojinetes articulados sujetos por placas de enlace. El pasador y el casquillo establecen la unión del cojinete; un rodillo o casquillo se acopla a la rueda dentada y, cuando corresponde, se desplaza sobre un riel. Las versiones para panadería pueden incluir construcción en acero inoxidable, mayor holgura, pasadores extendidos, pasadores huecos o accesorios para bandejas y soportes.
No se fíe únicamente de una fotografía para confirmar la intercambiabilidad. Dos cadenas pueden parecer iguales, pero diferir en el ancho interior, la longitud del pasador, el desplazamiento de la fijación o el diámetro del rodillo. Estas diferencias afectan al asentamiento de la rueda dentada, la alineación y las holguras de la máquina.
Referencia de dimensión

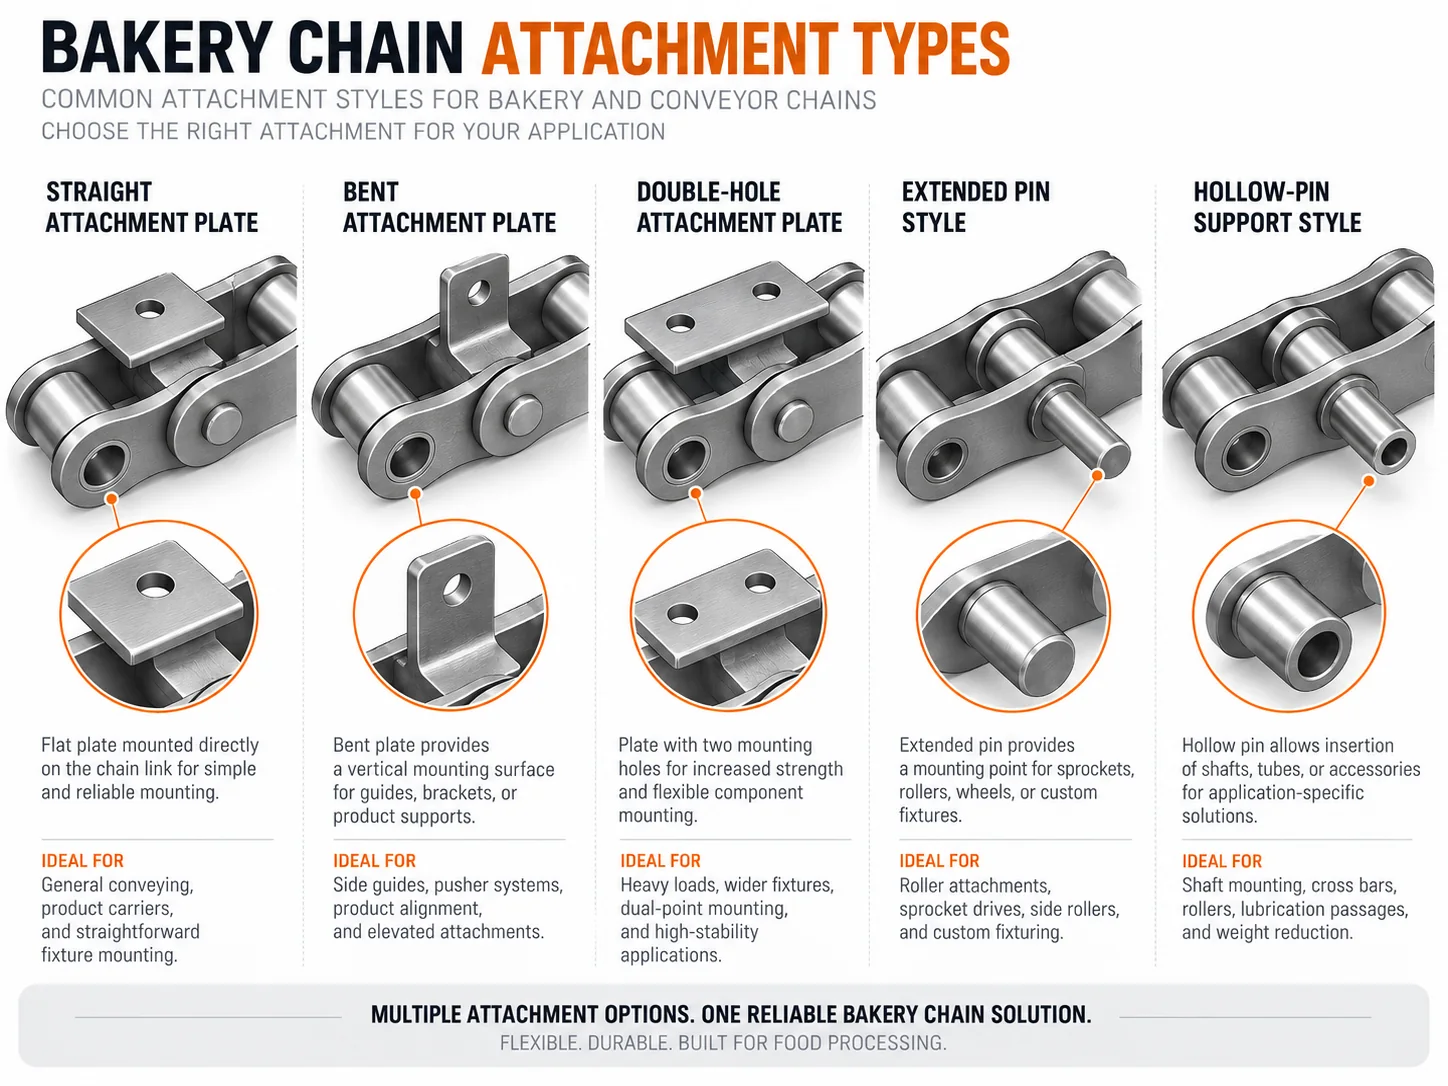
El dibujo/diagrama se muestra completo y sin recortar. Úselo junto con la tabla a continuación para la preparación de la solicitud de cotización.
Especificaciones técnicas
| Especificación | Valor de referencia |
|---|---|
| Paso 12,70 mm | Confirmar en el dibujo |
| Base series 08BSS | Confirmar en el dibujo |
| A-1 attachment configuration | Confirmar en el dibujo |
Los valores que se muestran aquí corresponden a las dimensiones de identificación asociadas a esta configuración. Confirme el plano de producción final antes de la instalación, especialmente si el material, el espacio libre, la posición de fijación o la clasificación de rendimiento dependen de la aplicación.

Contexto de aplicación de panadería
En los equipos de panadería, la capacidad de la cadena transportadora se define por algo más que el producto que se transporta. Los sistemas de fermentación añaden humedad y largos recorridos de circulación; los hornos añaden calor y movimiento térmico; las cintas transportadoras de enfriamiento pueden utilizar rutas de transferencia largas; los sistemas de bandejas y moldes añaden cargas concentradas; las áreas de envasado a menudo requieren una transferencia estable y limpia.
Registre la zona de la máquina, el soporte del producto, la velocidad de la cadena, la carga por soporte y la rutina de limpieza. Si la cadena pasa por una transición entre zonas, incluya dicha transición en la solicitud de cotización, ya que la temperatura y la contaminación pueden variar a lo largo del recorrido.
Selección y personalización
Coincidencia geométrica
Confirme el paso, el ancho interior, el diámetro del rodillo/casquillo, el diámetro del pasador, la altura de la placa y el ancho total.
Coincidencia de archivo adjunto
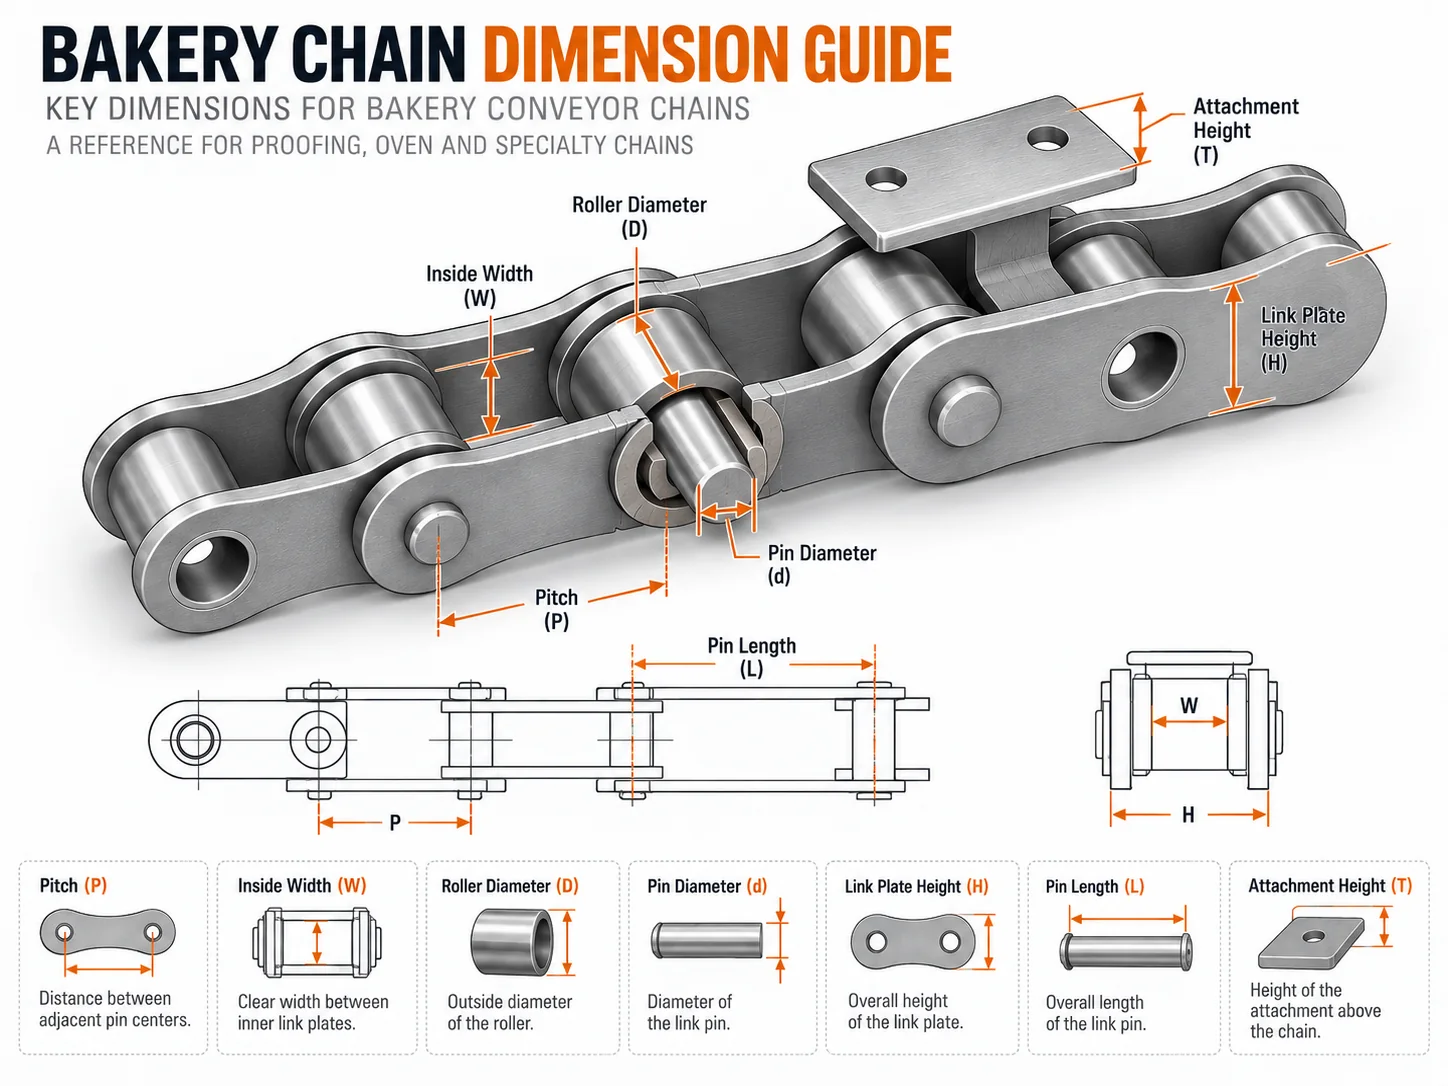
Defina los orificios de montaje, la dirección de curvatura, el desplazamiento, el tamaño de la varilla transversal y el espaciado repetido.
Elección de materiales
Indique la humedad, el lavado, los productos químicos de limpieza y la temperatura; el material se verifica conforme a esas condiciones.
Verificación del sistema
Inspeccione los piñones, las guías, el tensor y la alineación para evitar instalar una cadena nueva en un sistema desgastado o desalineado.
Instalación, inspección y mantenimiento
Antes de la instalación, bloquee la máquina e inspeccione las ruedas dentadas y las guías. Los dientes desgastados o deformados pueden impedir que los rodillos se asienten correctamente y acelerar el desgaste de una cadena nueva. Confirme que los ejes estén alineados, que el tensor tenga un recorrido útil y que las cadenas paralelas permanezcan sincronizadas cuando la cinta transportadora utilice más de una cadena.
Durante la puesta en marcha, observe la cadena durante al menos un circuito completo. Compruebe que no haya uniones demasiado apretadas, roce lateral, interferencias con el portador y ruidos inusuales al entrar o salir de la rueda dentada. Tras el período inicial de funcionamiento, vuelva a comprobar la tensión o la posición de recogida según las indicaciones del fabricante.
Para la planificación del mantenimiento, nuestro Guía de mantenimiento de cadenas de panaderías cubre los puntos de inspección, mientras que el Cadenas de panaderías con anexos Esta página compara configuraciones relacionadas.
Fabricación e inspección
La inspección dimensional debe verificar las características que controlan la intercambiabilidad: consistencia del paso, ancho transversal, proyección del pasador, tamaño del rodillo o buje y ubicación de la fijación. Para configuraciones personalizadas, la inspección también debe verificar el patrón de orificios del soporte y el intervalo de fijación con respecto al plano aprobado. Se pueden elaborar documentos de inspección específicos del producto según los requisitos del pedido confirmado.
Verificación de la empresa para la revisión del comprador
Se ofrecen auditorías de proveedores y verificaciones de empresas por parte de terceros, avaladas por SGS y TÜV Rheinland, para ayudar a los compradores a revisar la identidad de la empresa, sus operaciones comerciales, el perfil del proveedor y su capacidad general de fabricación. Se pueden proporcionar informes de inspección específicos del producto, documentos de materiales o registros de cumplimiento según los requisitos del pedido y el alcance del producto confirmado.
Verificación del lado de la máquina antes del lanzamiento
Reproducir las dimensiones de identificación
For 08BSS A-1 Stainless Steel Attachment Chain, record Pitch 12.70 mm, Base series 08BSS, A-1 attachment configuration using consistent datum points. Where wear is visible, measure over several pitches and note whether the chain is relaxed or under load. The objective is a dimension set another engineer can reproduce, not a single convenient measurement.
Comprueba la ruta de la cadena, no solo el hilo.
Trace the product through pan, tray and carrier handling where the chain provides a mounting interface. Mark drive and tail sprockets, guide rails, return tracks, transfer points and the take-up position. Local scuffing or a tight section can indicate alignment or clearance problems that a new chain alone will not correct.
Trate la interfaz como una ruta de carga.
Review A/K/F/L-style attachments, bent plates, mounting holes and carrier brackets. If pans, rods or brackets are fitted, record their hole pattern, offset and repeated spacing. Confirm whether the carrier is rigidly fixed or allowed to articulate, because an over-constrained carrier can force parallel strands out of alignment.
Separe la geometría fija de los detalles seleccionables.
Machine pitch, chain centers and carrier mounting points are often fixed by the existing equipment. Material, joint clearance, roller style or attachment manufacturing method may have room for review. This distinction keeps replacement work compatible while allowing the ordered configuration to reflect repeated mechanical loading combined with bakery heat, moisture or cleaning exposure.
| Controlar | Por qué es importante | Qué enviar o verificar |
|---|---|---|
| Geometría instalada | Verify Pitch 12.70 mm, Base series 08BSS, A-1 attachment configuration against the existing chain or approved machine drawing. | Boceto acotado y fotos laterales/extremo. |
| Piñones y guías | Verifique el perfil de los dientes, la alineación, el contacto con la guía y el asiento de los rodillos. Las piezas de acoplamiento desgastadas pueden hacer que una cadena nueva parezca estirarse o funcione de forma irregular. | Número de dientes, fotos de la rueda dentada y diseño de la guía. |
| Tomar y usar | Registre la posición actual de la toma de fuerza y cualquier historial de ajustes. La medición de múltiples pasos ayuda a diferenciar el desgaste de la junta de un simple problema de longitud de instalación. | Aprecia los viajes y la lectura de textos de varios niveles. |
| Ambiente | Document repeated mechanical loading combined with bakery heat, moisture or cleaning exposure. State normal conditions and short peaks separately where temperature is involved. | Descripción de la temperatura, la humedad, la limpieza y las limitaciones de lubricación. |
| Verificación de liberación | Before ordering, compare the proposed chain with guards, sensors, transfers and the full carrier envelope. The final drawing should control dimensions and options, especially where carrier skew, fatigue around attachment bends and interference with guides or sprockets is possible. | Revisión del plano aprobada y cantidad/longitud solicitada. |
Información para realizar pedidos
Planificación de pedidos y condiciones comerciales
Cantidad mínima de pedido: Se evalúa según el tipo de producto, el lote de fabricación y el valor del pedido. Los artículos estándar del catálogo suelen utilizar cantidades mínimas de producción, mientras que los artículos grandes o de alto valor pueden revisarse según el valor del proyecto.
Muestras: Los nuevos clientes pueden solicitar entre 1 y 5 unidades cuando el tipo de cadena y el proceso de fabricación seleccionados sean adecuados. El precio de las muestras y la viabilidad se confirman antes de la producción.
Pedidos mixtos: Se pueden combinar varios modelos para alcanzar un valor de pedido aproximado de 1.500 USD, sujeto a la compatibilidad del proceso y a los requisitos de embalaje.
Cantidades muy pequeñas: Solo se aceptan pedidos de 1 a 2 unidades para muestras aprobadas, reemplazos o casos de ingeniería; no se aceptan pedidos minoristas habituales y la manipulación especial puede resultar en un costo unitario más alto.
Plazo de entrega: Los artículos estándar suelen tardar entre 10 y 25 días laborables; los componentes personalizados, entre 20 y 45 días; y los equipos para proyectos específicos o paquetes complejos, entre 45 y 120 días, tras la confirmación del diseño y del pedido.
Términos comerciales: Los términos EXW, FOB, CIF y DAP son comúnmente aceptados. Los términos FCA, CFR, CPT, CIP y DDP pueden ser objeto de negociación para el destino y el plan de envío.
Puntos de control de puesta en servicio
Confirme la geometría instalada antes de encender el dispositivo.
For 08BSS A-1 Stainless Steel Attachment Chain, verify chain centers, sprocket alignment, guide clearance and the mating carrier or attachment with the machine stationary. Turn the system manually where the machine design permits. The chain should enter and leave each sprocket without side forcing, and no attachment, rod or plate should contact a guard or guide through the carrier route.
Observe una ruta completa, no solo el final de la marcha.
Run at a controlled commissioning speed and watch the loaded and return runs. Pay particular attention to attachment alignment and carrier squareness. Listen for a repeating impact and mark the machine position where it occurs. A symptom that repeats at one location is often more useful than a general statement that the chain is noisy or tight.
Vuelva a comprobarlo una vez que se hayan establecido las condiciones reales del proceso.
Once the line reaches its normal repeated carrier loading, inspect articulation, tracking and take-up position again. Confirm attachment spacing and guide clearance. Do not compensate for a local interference by adding excessive chain tension. Record any adjustment so the final maintenance baseline reflects the actual commissioned condition rather than the cold, unloaded setup.
Dejar el mantenimiento como una referencia reproducible
Store the approved chain drawing, installed length or pitch reference, sprocket tooth count, take-up position and clear photographs of the critical interface. This creates a baseline for later wear checks and gives purchasing a controlled reference when another 08BSS A-1 Stainless Steel Attachment Chain strand or compatible replacement is required.
Preguntas frecuentes
¿Son suficientes las dimensiones para aprobar un reemplazo?
Son un buen punto de partida para la identificación, pero la verificación final también requiere la geometría del piñón, la disposición de la fijación, la carga, el material y las holguras de la máquina.
¿Puedes crear un archivo adjunto personalizado?
Es posible realizar una revisión personalizada de los accesorios si se proporciona un plano acotado, la geometría de la cadena y una descripción de la carga o la aplicación.
¿Qué debo enviar junto con una solicitud de cotización?
Envíe las dimensiones, fotos, el plano existente si está disponible, la cantidad o longitud de la cadena, el tipo de máquina, la temperatura, el entorno de limpieza, la carga y la documentación solicitada.

























