Endüstriyel Fırın Zinciri
08BSS A-1 Paslanmaz Çelik Bağlantı Zinciri
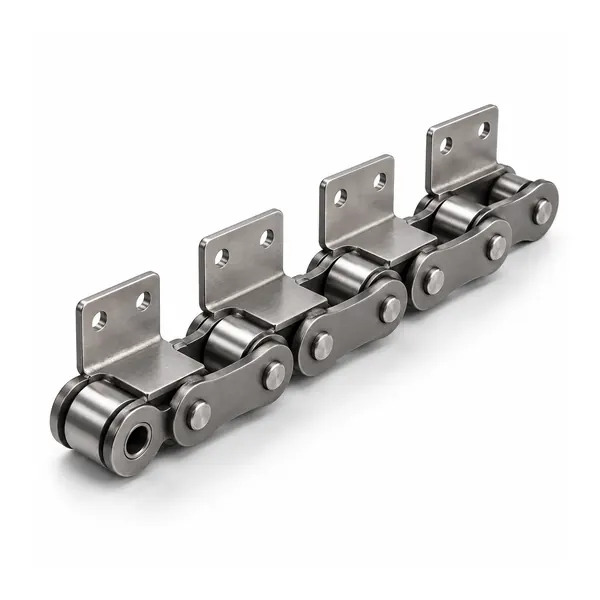
08BSS A-1 Stainless Steel Attachment Chain is presented as a measured-geometry configuration for industrial bakery conveying. Use the dimensional values below for identification and RFQ preparation; final material, heat treatment, clearance, working rating and attachment details are confirmed for the ordered configuration and actual machine duty.
Yapılandırmaya Genel Bakış
08BSS A-1 Stainless Steel Attachment Chain is presented as a measured-geometry configuration for industrial bakery conveying. Use the dimensional values below for identification and RFQ preparation; final material, heat treatment, clearance, working rating and attachment details are confirmed for the ordered configuration and actual machine duty.
Bu zincir, kategoriye ve takılı arayüze bağlı olarak mayalama, pişirme, soğutma, tava taşıma veya transfer hizmeti için incelenebilir. Yedek parça, hatveyi, enine boyutları, dişli çark bağlantısını ve taşıyıcı konumunu korumalıdır.
Zincir Nasıl Oluşturulur
Konveyör zinciri, bağlantı plakalarıyla sınırlandırılmış bir dizi mafsallı rulmandan oluşur. Pim ve burç, rulman bağlantısını oluşturur; bir makara veya burç, dişli çarkla temas eder ve uygunsa bir ray üzerinde hareket eder. Fırıncılık versiyonlarında paslanmaz çelik yapı, artırılmış boşluklar, uzatılmış pimler, içi boş pimler veya tepsi ve taşıyıcılar için bağlantı parçaları eklenebilir.
Değiştirilebilirliği onaylamak için yalnızca fotoğrafı kullanmayın. İki zincir, iç genişlik, pim uzunluğu, bağlantı ofseti veya makara çapı bakımından farklılık gösterse de görünüş olarak benzer olabilir. Bu farklılıklar, dişli yatağını, izlemeyi ve makine boşluklarını etkiler.
Boyut Referansı

Çizim/diyagram eksiksiz olarak gösterilmiştir ve kırpılmamıştır. Teklif talebi hazırlığı için aşağıdaki tabloyla birlikte kullanın.
Teknik Özellikler
| Özellikler | Referans değeri |
|---|---|
| Hatve 12,70 mm | Çizimi onaylayın. |
| Base series 08BSS | Çizimi onaylayın. |
| A-1 attachment configuration | Çizimi onaylayın. |
Burada gösterilen değerler, bu konfigürasyonla ilişkili tanımlama boyutlarıdır. Özellikle malzeme, boşluk, bağlantı pozisyonu veya performans derecesinin uygulamaya bağlı olduğu durumlarda, kurulumdan önce nihai üretim çizimini onaylayın.

Fırıncılık Uygulama Bağlamı
Fırıncılık ekipmanlarında, zincir görevi yalnızca taşınan ürünle sınırlı değildir. Mayalama sistemleri nem ve uzun dolaşım yolları ekler; fırınlar ısı ve termal hareket ekler; soğutma konveyörleri uzun transfer yolları kullanabilir; tepsi ve tava sistemleri yoğun taşıyıcı yükler ekler; paketleme alanları genellikle istikrarlı ve temiz transfer gerektirir.
Makine bölgesini, ürün taşıyıcıyı, zincir hızını, taşıyıcı başına yükü ve temizleme rutinini kaydedin. Zincir bölgeler arasında bir geçiş noktasından geçiyorsa, sıcaklık ve kirlilik rota boyunca değişebileceğinden bu geçiş noktasını da teklif talebine dahil edin.
Seçim ve Özelleştirme
Geometri eşleşmesi
Adım aralığını, iç genişliği, makara/burç çapını, pim çapını, plaka yüksekliğini ve toplam genişliği doğrulayın.
Ek eşleşmesi
Montaj deliklerini, bükme yönünü, ofseti, çapraz çubuk boyutunu ve tekrarlanan aralığı tanımlayın.
Malzeme seçimi
Nem oranını, yıkama işlemini, temizlik kimyasallarını ve sıcaklığı belirtin; malzeme bu koşullara uygunluğu açısından onaylanmıştır.
Sistem kontrolü
Dişlileri, kılavuzları, gergi mekanizmasını ve hizalamayı kontrol edin, böylece yeni bir zincir aşınmış veya yanlış hizalanmış bir sisteme takılmasın.
Kurulum, Muayene ve Bakım
Montajdan önce makineyi kilitleyin ve dişli çarkları ve kılavuzları inceleyin. Aşınmış veya kancalı dişler, makaraların düzgün oturmasını engelleyebilir ve yeni bir zincirin aşınmasını hızlandırabilir. Şaftların hizalı olduğundan, gerdirme mekanizmasının kullanılabilir hareket mesafesine sahip olduğundan ve konveyör birden fazla zincir kullanıyorsa paralel tellerin senkronize kaldığından emin olun.
Devreye alma sırasında, zinciri en az bir tam tur boyunca gözlemleyin. Sıkı bağlantılara, yan sürtünmeye, taşıyıcı girişimine ve dişli giriş veya çıkışında olağandışı seslere dikkat edin. İlk çalışma süresinden sonra, makine üreticisinin uygulamasına göre gerginliği veya gergi pozisyonunu tekrar kontrol edin.
Bakım planlaması için, bizim fırın zinciri bakım kılavuzu denetim noktalarını kapsarken, Ek Parçalı Fırın Zincirleri Bu sayfa, ilgili yapılandırmaları karşılaştırır.
Üretim ve Denetim
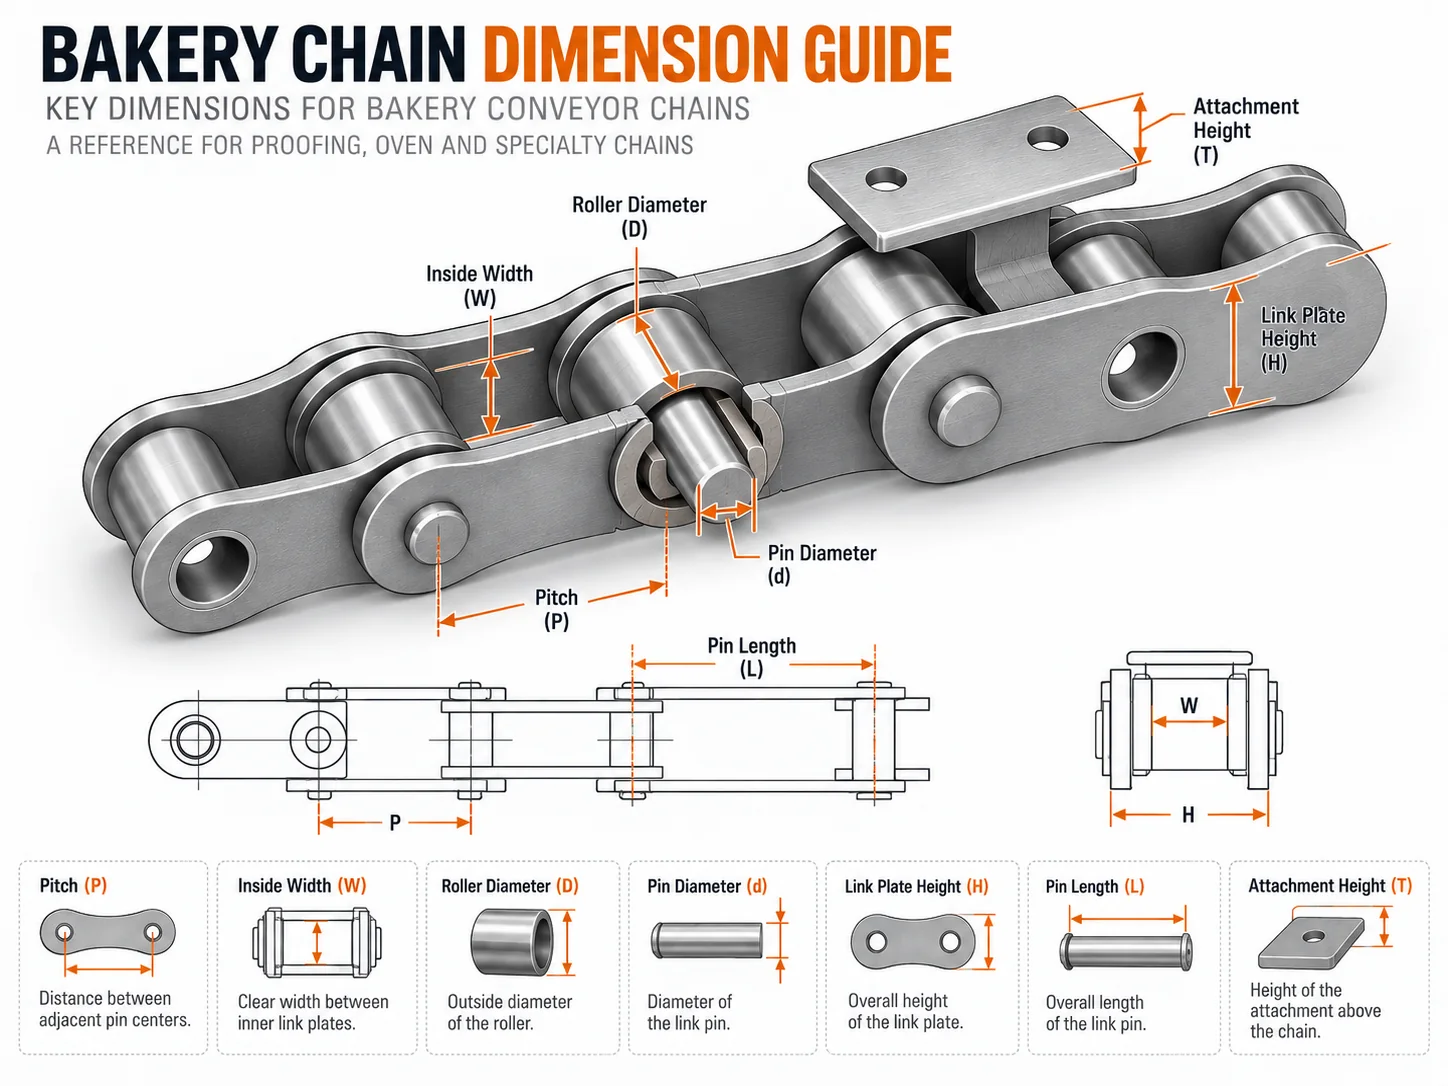
Boyutsal kontrol, değiştirilebilirliği kontrol eden özellikleri doğrulamalıdır: adım tutarlılığı, enine genişlik, pim çıkıntısı, makara veya burç boyutu ve bağlantı yeri. Özel konfigürasyonlar için, kontrol ayrıca taşıyıcı delik düzenini ve bağlantı aralığını onaylı çizime göre doğrulamalıdır. Ürüne özel kontrol belgeleri, onaylanmış sipariş gereksinimlerine göre düzenlenebilir.
Alıcı İncelemesi için Şirket Doğrulama
SGS ve TÜV Rheinland tarafından desteklenen üçüncü taraf tedarikçi denetimi ve şirket doğrulama hizmetleri, alıcıların şirket kimliğini, iş operasyonlarını, tedarikçi profilini ve genel üretim kapasitesini incelemelerine yardımcı olmak için sunulmaktadır. Sipariş gereksinimlerine ve onaylanmış ürün kapsamına göre ürüne özel denetim raporları, malzeme belgeleri veya uygunluk kayıtları sağlanabilir.
Serbest Bırakmadan Önce Makine Tarafında Doğrulama
Tanımlama boyutlarını yeniden oluşturun.
For 08BSS A-1 Stainless Steel Attachment Chain, record Pitch 12.70 mm, Base series 08BSS, A-1 attachment configuration using consistent datum points. Where wear is visible, measure over several pitches and note whether the chain is relaxed or under load. The objective is a dimension set another engineer can reproduce, not a single convenient measurement.
Sadece teli değil, zincirin tüm rotasını kontrol edin.
Trace the product through pan, tray and carrier handling where the chain provides a mounting interface. Mark drive and tail sprockets, guide rails, return tracks, transfer points and the take-up position. Local scuffing or a tight section can indicate alignment or clearance problems that a new chain alone will not correct.
Arayüzü bir yük yolu olarak ele alın.
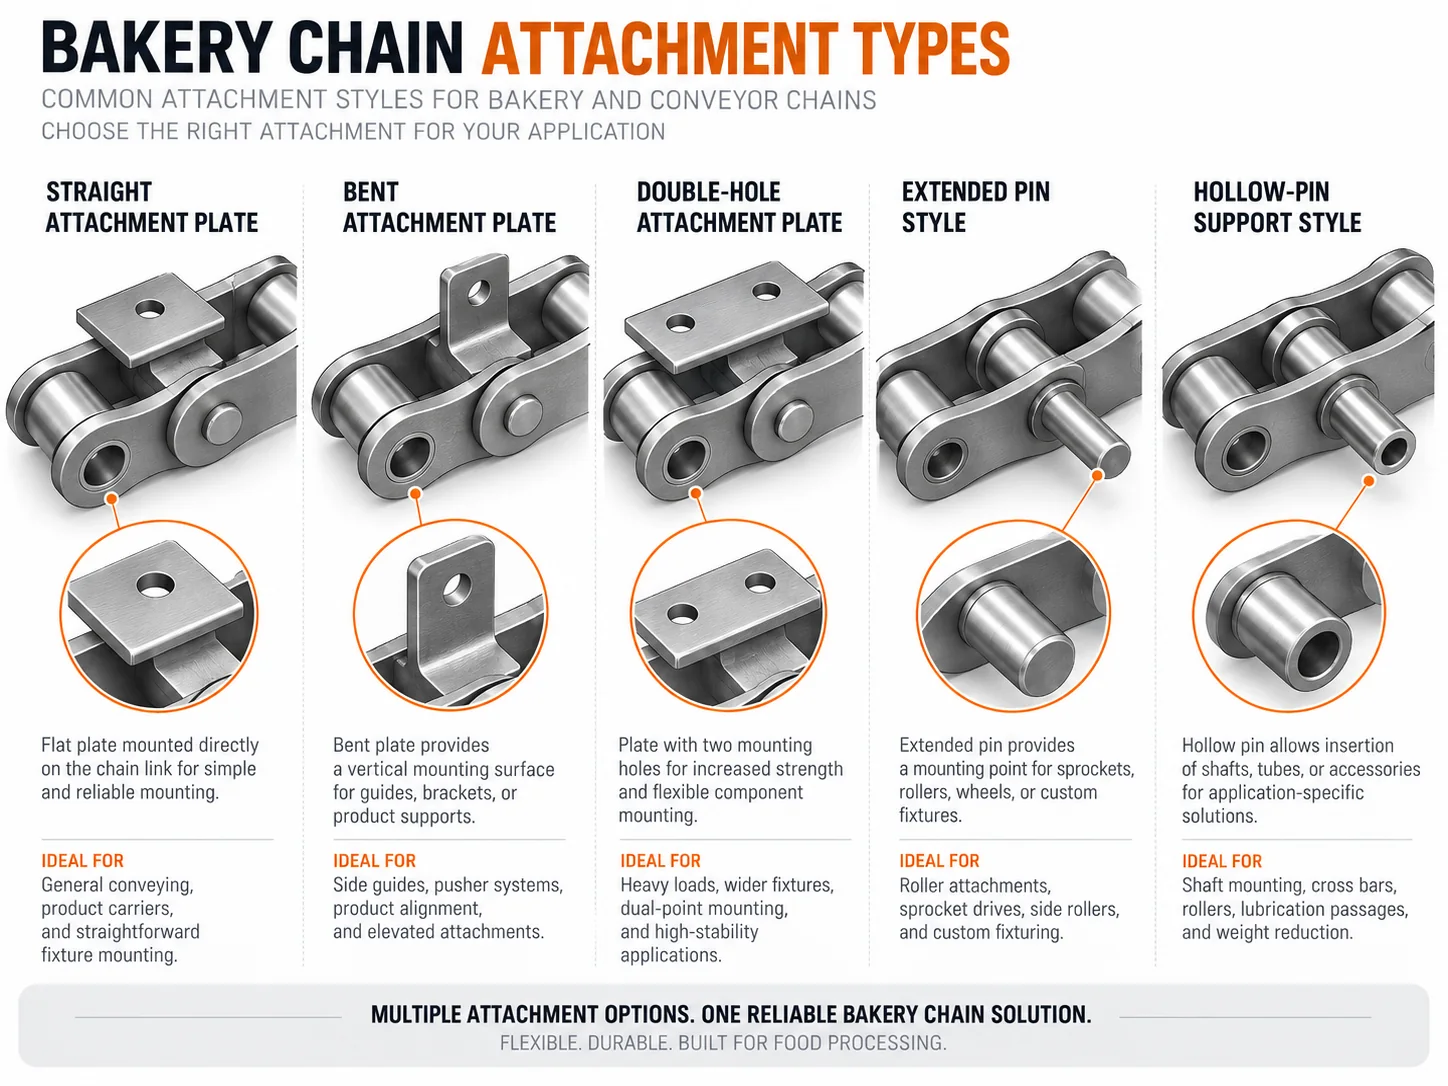
Review A/K/F/L-style attachments, bent plates, mounting holes and carrier brackets. If pans, rods or brackets are fitted, record their hole pattern, offset and repeated spacing. Confirm whether the carrier is rigidly fixed or allowed to articulate, because an over-constrained carrier can force parallel strands out of alignment.
Sabit geometriyi seçilebilir detaylardan ayırın.
Machine pitch, chain centers and carrier mounting points are often fixed by the existing equipment. Material, joint clearance, roller style or attachment manufacturing method may have room for review. This distinction keeps replacement work compatible while allowing the ordered configuration to reflect repeated mechanical loading combined with bakery heat, moisture or cleaning exposure.
| Kontrol etmek | Neden önemli? | Ne gönderilecek veya doğrulanacak? |
|---|---|---|
| Kurulum geometrisi | Verify Pitch 12.70 mm, Base series 08BSS, A-1 attachment configuration against the existing chain or approved machine drawing. | Ölçülendirilmiş çizim ve yan/uç fotoğrafları. |
| Dişliler ve kılavuzlar | Diş profilini, hizalamayı, kılavuz temasını ve makara yuvasını kontrol edin. Aşınmış temas parçaları, yeni bir zincirin uzamış gibi görünmesine veya düzensiz çalışmasına neden olabilir. | Diş sayısı, dişli çark fotoğrafları ve kılavuz düzeni. |
| Alıştır ve giy | Mevcut çekme konumunu ve yapılan ayarlama geçmişini kaydedin. Çoklu adım ölçümü, bağlantı aşınmasını basit bir montaj uzunluğu sorunundan ayırmaya yardımcı olur. | Seyahat ederken ve farklı ses aralıklarında okuma yaparken dikkat gerektiren durumlar. |
| Çevre | Document repeated mechanical loading combined with bakery heat, moisture or cleaning exposure. State normal conditions and short peaks separately where temperature is involved. | Sıcaklık/nem/temizlik açıklaması ve yağlama kısıtlamaları. |
| Sürüm kontrolü | Before ordering, compare the proposed chain with guards, sensors, transfers and the full carrier envelope. The final drawing should control dimensions and options, especially where carrier skew, fatigue around attachment bends and interference with guides or sprockets is possible. | Onaylanmış çizim revizyonu ve talep edilen miktar/uzunluk. |
Sipariş Bilgileri
Sipariş Planlaması ve Ticari Şartlar
Minimum Sipariş Miktarı: Ürün türü, üretim partisi ve sipariş değeri dikkate alınarak değerlendirilir. Standart katalog ürünleri genellikle miktar bazlı minimum üretim limitlerine tabidir, büyük veya yüksek değerli ürünler ise proje değerine göre incelenebilir.
Örnekler: Yeni müşteriler, seçilen zincir tipi ve üretim yöntemi uygun olduğunda 1-5 adet sipariş verebilirler. Üretim öncesinde numune fiyatlandırması ve uygulanabilirliği teyit edilir.
Karışık siparişler: Üretim süreci uyumluluğu ve paketleme gereksinimlerine bağlı olarak, yaklaşık 1.500 ABD doları tutarındaki sipariş değerine ulaşmak için birden fazla model birleştirilebilir.
Çok küçük miktarlar: 1-2 adetlik siparişler yalnızca onaylı numune, yedek parça veya mühendislik durumları için değerlendirilir; rutin perakende siparişleri kabul edilmez ve özel işlem, birim maliyetinin artmasına neden olabilir.
Kurşun zamanı: Standart ürünler için genellikle 10-25 iş günü; özel parçalar için 20-45 iş günü; proje bazlı ekipman veya karmaşık paketler için ise çizim ve sipariş onayından sonra 45-120 iş günü süre geçerlidir.
Ticaret şartları: EXW, FOB, CIF ve DAP genellikle desteklenmektedir. Varış noktası ve sevkiyat planı için FCA, CFR, CPT, CIP ve DDP görüşülebilir.
Devreye Alma Kontrol Noktaları
Cihazı çalıştırmadan önce kurulu geometriyi doğrulayın.
For 08BSS A-1 Stainless Steel Attachment Chain, verify chain centers, sprocket alignment, guide clearance and the mating carrier or attachment with the machine stationary. Turn the system manually where the machine design permits. The chain should enter and leave each sprocket without side forcing, and no attachment, rod or plate should contact a guard or guide through the carrier route.
Sadece sürüşün son noktasını değil, tüm yolu gözlemleyin.
Run at a controlled commissioning speed and watch the loaded and return runs. Pay particular attention to attachment alignment and carrier squareness. Listen for a repeating impact and mark the machine position where it occurs. A symptom that repeats at one location is often more useful than a general statement that the chain is noisy or tight.
Gerçek süreç koşulları belirlendikten sonra tekrar kontrol edin.
Once the line reaches its normal repeated carrier loading, inspect articulation, tracking and take-up position again. Confirm attachment spacing and guide clearance. Do not compensate for a local interference by adding excessive chain tension. Record any adjustment so the final maintenance baseline reflects the actual commissioned condition rather than the cold, unloaded setup.
Bakım işlemleri için tekrarlanabilir bir referans bırakın.
Store the approved chain drawing, installed length or pitch reference, sprocket tooth count, take-up position and clear photographs of the critical interface. This creates a baseline for later wear checks and gives purchasing a controlled reference when another 08BSS A-1 Stainless Steel Attachment Chain strand or compatible replacement is required.
Sıkça Sorulan Sorular
Ölçüler, değiştirme işlemini onaylamak için yeterli mi?
Bunlar güçlü bir tanımlama başlangıcıdır, ancak son kontrol için dişli geometrisi, bağlantı düzeni, görev, malzeme ve makine boşlukları da gereklidir.
Özel bir bağlantı parçası üretebilir misiniz?
Ölçülendirilmiş bir çizim, zincir geometrisi ve yük/uygulama açıklaması sağlandığında özel bağlantı incelemesi mümkündür.
Teklif talebiyle birlikte ne göndermeliyim?
Ölçüleri, fotoğrafları, varsa mevcut çizimi, zincir miktarını veya uzunluğunu, makine tipini, sıcaklığı, temizleme ortamını, yükü ve istenen belgeleri gönderin.

























