Zincir geometrisi
Adım aralığını, iç genişliği, makara veya burç çapını, pim çapını, plaka yüksekliğini ve toplam genişliği ölçün.
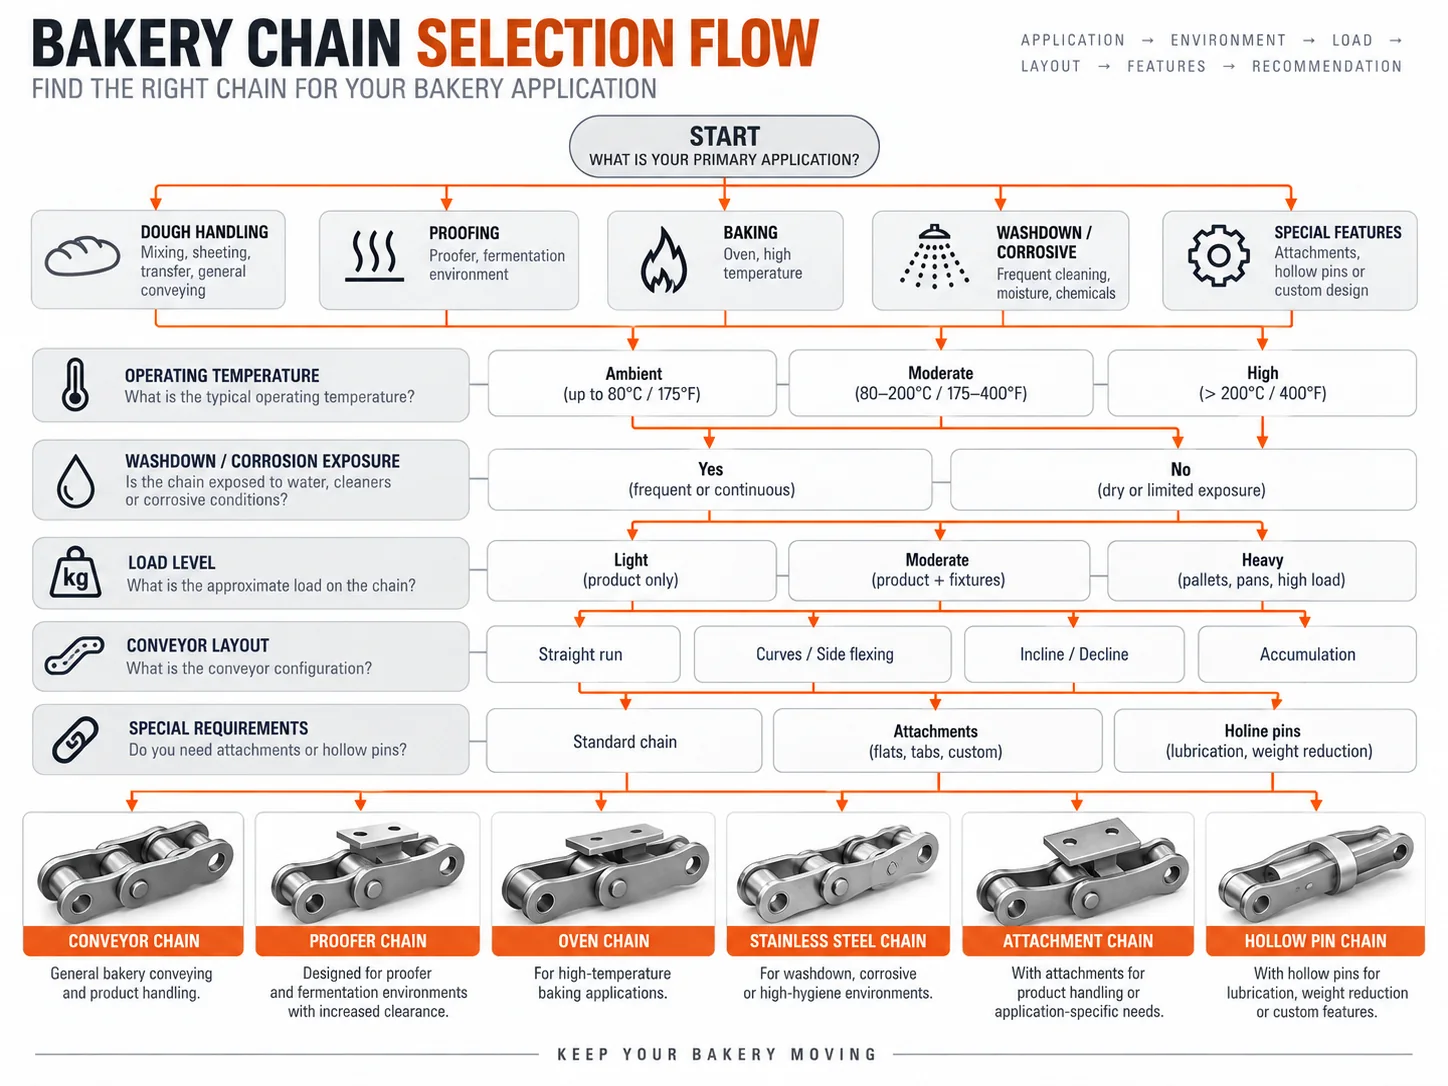
Fırın Zinciri Ürün Ailesi
Bakery Conveyor Chains are configured for general transfer, accumulation and product-handling sections throughout industrial bakeries. Selection is based on measured chain geometry, duty conditions and the product or carrier interface rather than on appearance alone.
Bakery Conveyor Chains are a practical starting point for general transfer, accumulation and product-handling sections throughout industrial bakeries. In an industrial bakery, one production line can move from humid proofing to hot baking, ambient cooling and dry packaging. Each section can impose a different combination of load, temperature, washdown and carrier requirements, so the chain family should be matched to the actual machine zone.
Değiştirme projeleri için öncelikle hatve, iç genişlik, makara veya burç çapı, pim çapı ve plaka geometrisini belirleyin. Ardından bağlantı düzenini ve zincir merkezi aralığını kaydedin. Yeni ekipmanlar için ayrıca konveyör hızını, desteklenen kütleyi, başlatma/durdurma sıklığını, gerdirme düzenini ve beklenen temizleme rutinini tanımlayın.
The base chain provides articulation and sprocket engagement, while plates, pins, bushes, rollers and attachments define how the chain carries load and interfaces with the machine. For bakery conveyor chain, check whether the conveyor needs a standard roller, larger roller, hollow pin, extended pin, top plate or dedicated attachment. The visible attachment is only one part of the assembly; its offset and spacing must also match the carrier.
Teknik çizimi yapılandırma kılavuzu olarak kullanın. Son boyutlar, malzeme, boşluklar ve değerler, seçilen seri ve görev için sipariş edilen çizimde onaylanır.

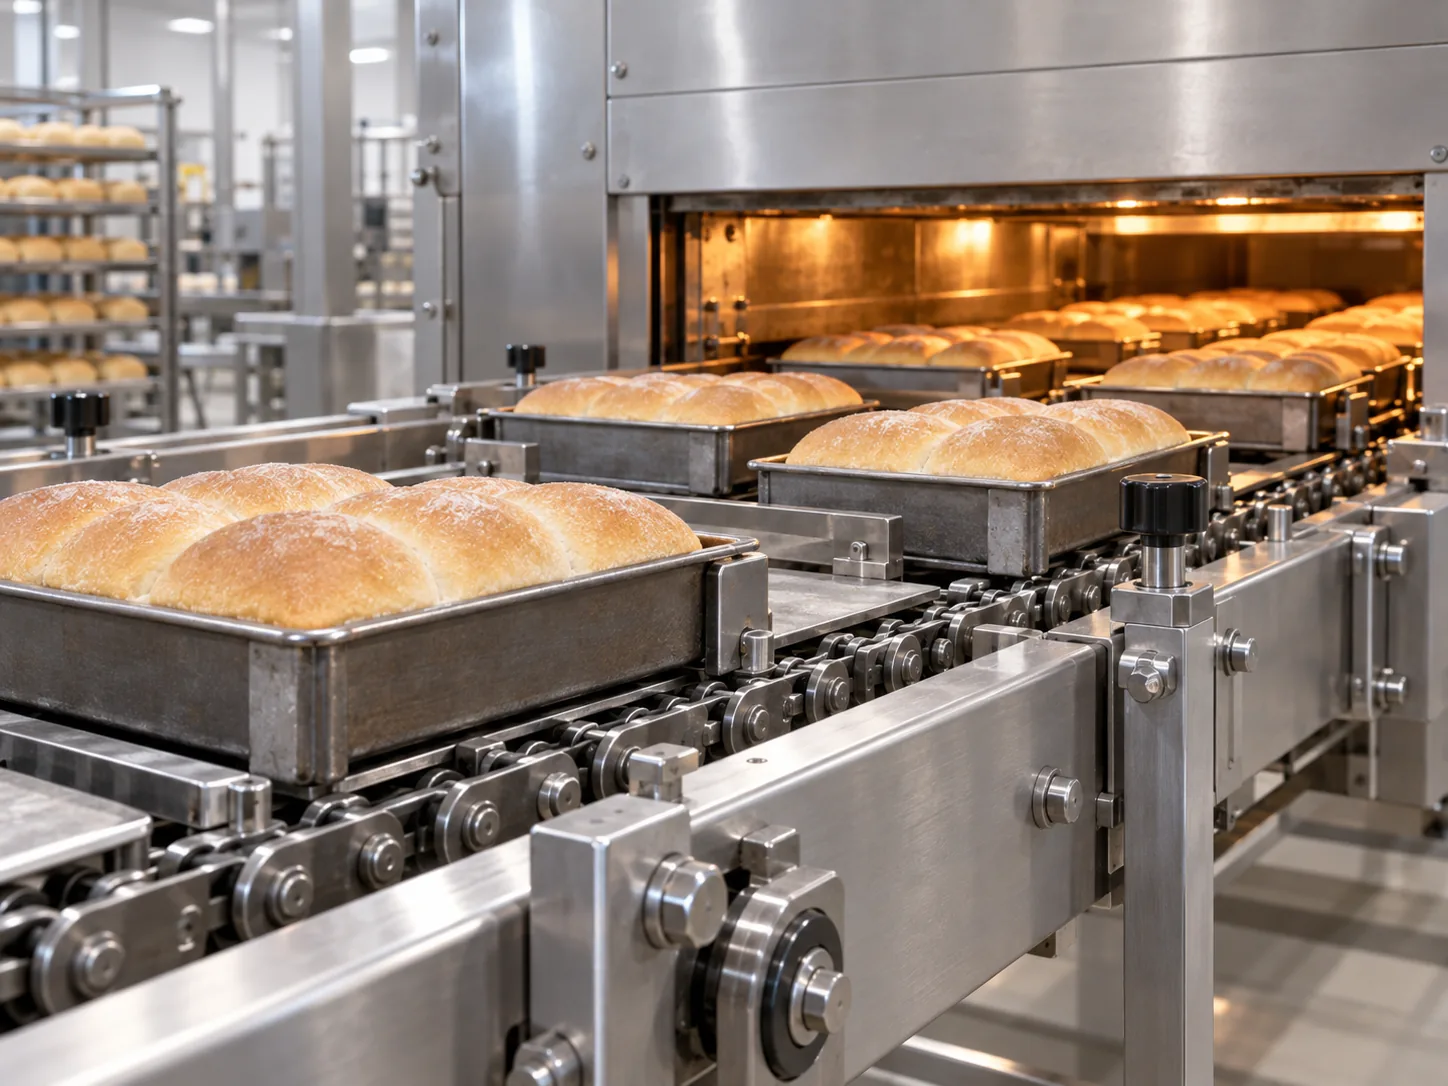
Fırıncılık ekipmanları, gıda işleme gereksinimlerini mekanik tahrik gereksinimleriyle birleştirir. Mayalama ünitelerinin yakınındaki yoğuşmayı, fırınların yakınındaki radyant ve iletken ısıyı, yıkama sırasında oluşan nemi, transfer bölgelerinin etrafındaki un veya kırıntıları ve tepsilerin veya kapların eksantrik yükler oluşturma olasılığını göz önünde bulundurun. Uygun bir zincir, dişli çark, kılavuz ray ve sarma sistemiyle birlikte eksiksiz bir mekanizma olarak çalışmalıdır.
Uygulama birden fazla ortamda kullanılıyorsa, en zorlu bölgeyi ve orada geçirilen süreyi belirleyin. Bu bilgi, paslanmaz çelik konfigürasyonu, özel boşluk, özel bağlantı veya farklı taşıyıcı düzenlemesinin gözden geçirilmesi gerekip gerekmediğini belirlemeye yardımcı olur.
Adım aralığını, iç genişliği, makara veya burç çapını, pim çapını, plaka yüksekliğini ve toplam genişliği ölçün.
Bağlantı stilini, delik desenini, ofseti, çapraz çubukları, tava desteklerini ve bağlantı aralığını kaydedin.
Sıcaklık aralığını, nemi, yıkama sıklığını, temizlik kimyasallarını, kirlenmeyi ve yağlama kısıtlamalarını belirtin.
Dişli çark diş sayısını, merkez mesafesini, gergi hareketini, kılavuzları, zincir merkez aralığını, hızı ve desteklenen yükü doğrulayın.
Zincirin tamamının fotoğrafını, yandan görünümünü, uçtan görünümünü ve bağlantı parçasının yakın çekim fotoğrafını ölçüleriyle birlikte gönderin. Mevcut bir çizim varsa, orijinal tedarikçi referansı bilinmese bile onu ekleyin. Bu, zinciri yalnızca hatveye göre eşleştirme riskini azaltır.
İlgili yapılandırma çalışmaları için lütfen inceleyin. zincir tanımlama kılavuzu Teklif talebini göndermeden önce, bir yedek parçanın değerlendirilmesinde hangi boyutların en faydalı olduğunu açıklar.
Minimum Sipariş Miktarı: Ürün türü, üretim partisi ve sipariş değeri dikkate alınarak değerlendirilir. Standart katalog ürünleri genellikle miktar bazlı minimum üretim limitlerine tabidir, büyük veya yüksek değerli ürünler ise proje değerine göre incelenebilir.
Örnekler: Yeni müşteriler, seçilen zincir tipi ve üretim yöntemi uygun olduğunda 1-5 adet sipariş verebilirler. Üretim öncesinde numune fiyatlandırması ve uygulanabilirliği teyit edilir.
Karışık siparişler: Üretim süreci uyumluluğu ve paketleme gereksinimlerine bağlı olarak, yaklaşık 1.500 ABD doları tutarındaki sipariş değerine ulaşmak için birden fazla model birleştirilebilir.
Çok küçük miktarlar: 1-2 adetlik siparişler yalnızca onaylı numune, yedek parça veya mühendislik durumları için değerlendirilir; rutin perakende siparişleri kabul edilmez ve özel işlem, birim maliyetinin artmasına neden olabilir.
Kurşun zamanı: Standart ürünler için genellikle 10-25 iş günü; özel parçalar için 20-45 iş günü; proje bazlı ekipman veya karmaşık paketler için ise çizim ve sipariş onayından sonra 45-120 iş günü süre geçerlidir.
Ticaret şartları: EXW, FOB, CIF ve DAP genellikle desteklenmektedir. Varış noktası ve sevkiyat planı için FCA, CFR, CPT, CIP ve DDP görüşülebilir.
Use general bakery conveying between proofing, baking, cooling and transfer operations as the first boundary for selection. The same bakery line can move through very different conditions, so define where this chain actually runs and how long it remains in that zone before comparing series or materials.
Describe mixed temperature, contamination and load conditions across one production line. Those conditions influence joint freedom, corrosion exposure, dimensional growth and lubrication practice. A material name by itself does not replace an operating-condition review.
Document rollers, tracks, sprockets, pans, trays and transfer fixtures. Record hole centers, offsets, strand spacing and repeated intervals where applicable. The chain must preserve articulation while the carrier transfers load into the plates, pins or attachments.
Selection should confirm measured geometry, load path, speed, attachment arrangement and machine clearances. Also inspect sprockets, guides and take-up travel. A replacement chain can be dimensionally close and still perform poorly if the mating system is worn or misaligned.
| Kontrol etmek | Neden önemli? | Ne gönderilecek veya doğrulanacak? |
|---|---|---|
| Geometri | Hatve, iç genişlik, makara/burç çapı, pim boyutları ve plaka zarfı kontrolünün değiştirilebilirliği. | Çeşitli sahaların ölçümlerini yapın ve yan ve uç fotoğraflarını ekleyin. |
| Çalışma durumu | The main concerns here are mixed temperature, contamination and load conditions across one production line. | Normal ve en yüksek koşulları, temizlik uygulamalarını ve yağlama kısıtlamalarını belirtin. |
| Taşıyıcı/yük yolu | Check rollers, tracks, sprockets, pans, trays and transfer fixtures and the way the load enters the chain. | Taşıyıcı çizimini, bağlantı aralığını ve biliniyorsa desteklenen kütleyi veya kuvveti gönderin. |
| Risk kontrolü | Watch for misalignment, uneven wear and a replacement that matches pitch but not the full interface before approving a replacement. | Dişli çarkın diş sayısı/durumu, kılavuz düzeni ve gergi pozisyonunu da ekleyin. |
Bazen geometri birbiriyle ilişkili olabilir, ancak sıcaklık, nem, boşluk ve malzeme gereksinimleri önemli ölçüde farklılık gösterebilir. Ortak bir zincir onaylamadan önce her makine bölgesini ayrı bir çalışma koşulu olarak ele alın.
Birçok ailede çeşitli bağlantı stilleri mümkündür, ancak delik deseni, ofset, plaka yükü ve üretim süreci kontrol edilmelidir. Taşıyıcı çizimini ve gerekli aralığı gönderin.
Adım aralığını, iç genişliği, makara veya burç çapını, pim boyutunu, toplam genişliği, bağlantı boyutlarını, fotoğrafları ve çalışma koşullarını belirtin. Ölçümlerin zor olduğu durumlarda örnek bir bölüm faydalı olabilir.

























