Geometri rantai
Ukur jarak antar pin, lebar bagian dalam, diameter rol atau bushing, diameter pin, tinggi pelat, dan lebar keseluruhan.
Keluarga Produk Rantai Toko Roti
Rantai Konveyor untuk Pabrik Roti dikonfigurasi untuk bagian transfer umum, akumulasi, dan penanganan produk di seluruh pabrik roti industri. Pemilihan didasarkan pada geometri rantai yang terukur, kondisi kerja, dan antarmuka produk atau pengangkut, bukan hanya berdasarkan penampilan saja.
Rantai Konveyor untuk Pabrik Roti merupakan titik awal praktis untuk bagian transfer, akumulasi, dan penanganan produk secara umum di seluruh pabrik roti industri. Di pabrik roti industri, satu jalur produksi dapat berpindah dari proses fermentasi lembap ke pemanggangan panas, pendinginan suhu ruangan, dan pengemasan kering. Setiap bagian dapat menerapkan kombinasi beban, suhu, pencucian, dan persyaratan pengangkut yang berbeda, sehingga jenis rantai harus disesuaikan dengan zona mesin yang sebenarnya.
Untuk proyek penggantian, mulailah dengan menentukan jarak antar rol, lebar bagian dalam, diameter rol atau bushing, diameter pin, dan geometri pelat. Kemudian catat pola pemasangan dan jarak pusat rantai. Untuk peralatan baru, tentukan juga kecepatan konveyor, massa yang ditopang, frekuensi mulai/berhenti, pengaturan pengencangan, dan rutinitas pembersihan yang diharapkan.
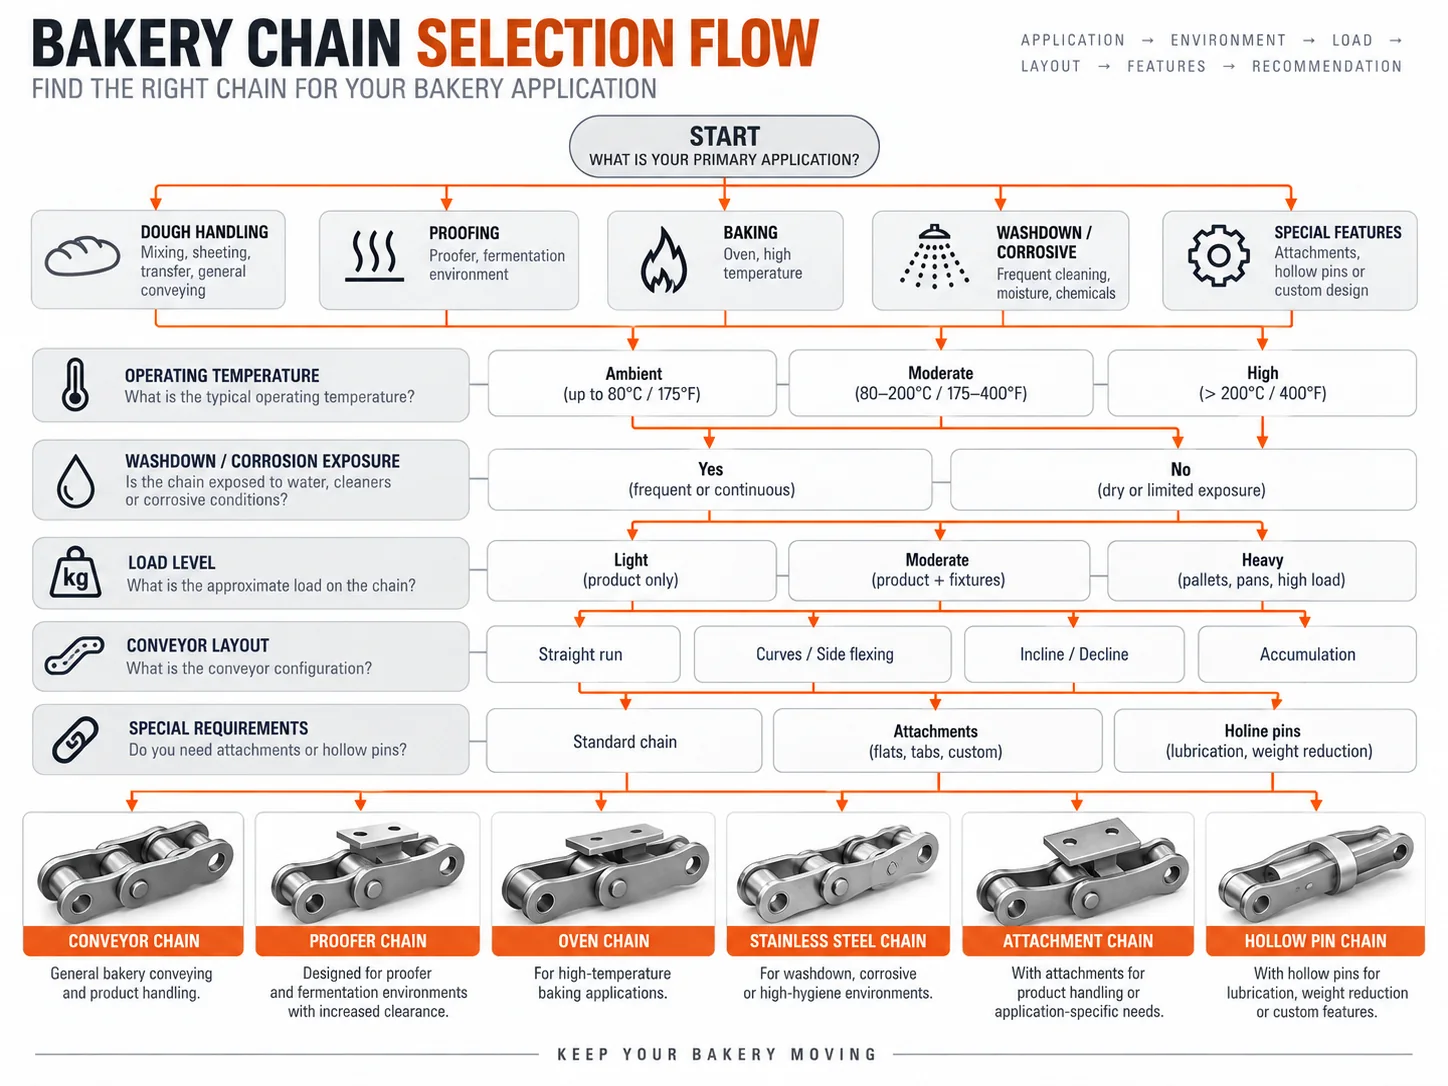
Rantai dasar menyediakan artikulasi dan pengaitan sproket, sementara pelat, pin, bushing, rol, dan perlengkapan tambahan menentukan bagaimana rantai membawa beban dan berinteraksi dengan mesin. Untuk rantai konveyor roti, periksa apakah konveyor membutuhkan rol standar, rol yang lebih besar, pin berongga, pin yang diperpanjang, pelat atas, atau perlengkapan tambahan khusus. Perlengkapan tambahan yang terlihat hanyalah satu bagian dari rakitan; offset dan jaraknya juga harus sesuai dengan pembawa.
Gunakan ilustrasi teknis sebagai panduan konfigurasi. Dimensi akhir, material, jarak bebas, dan peringkat dikonfirmasi pada gambar yang dipesan untuk seri dan tugas yang dipilih.

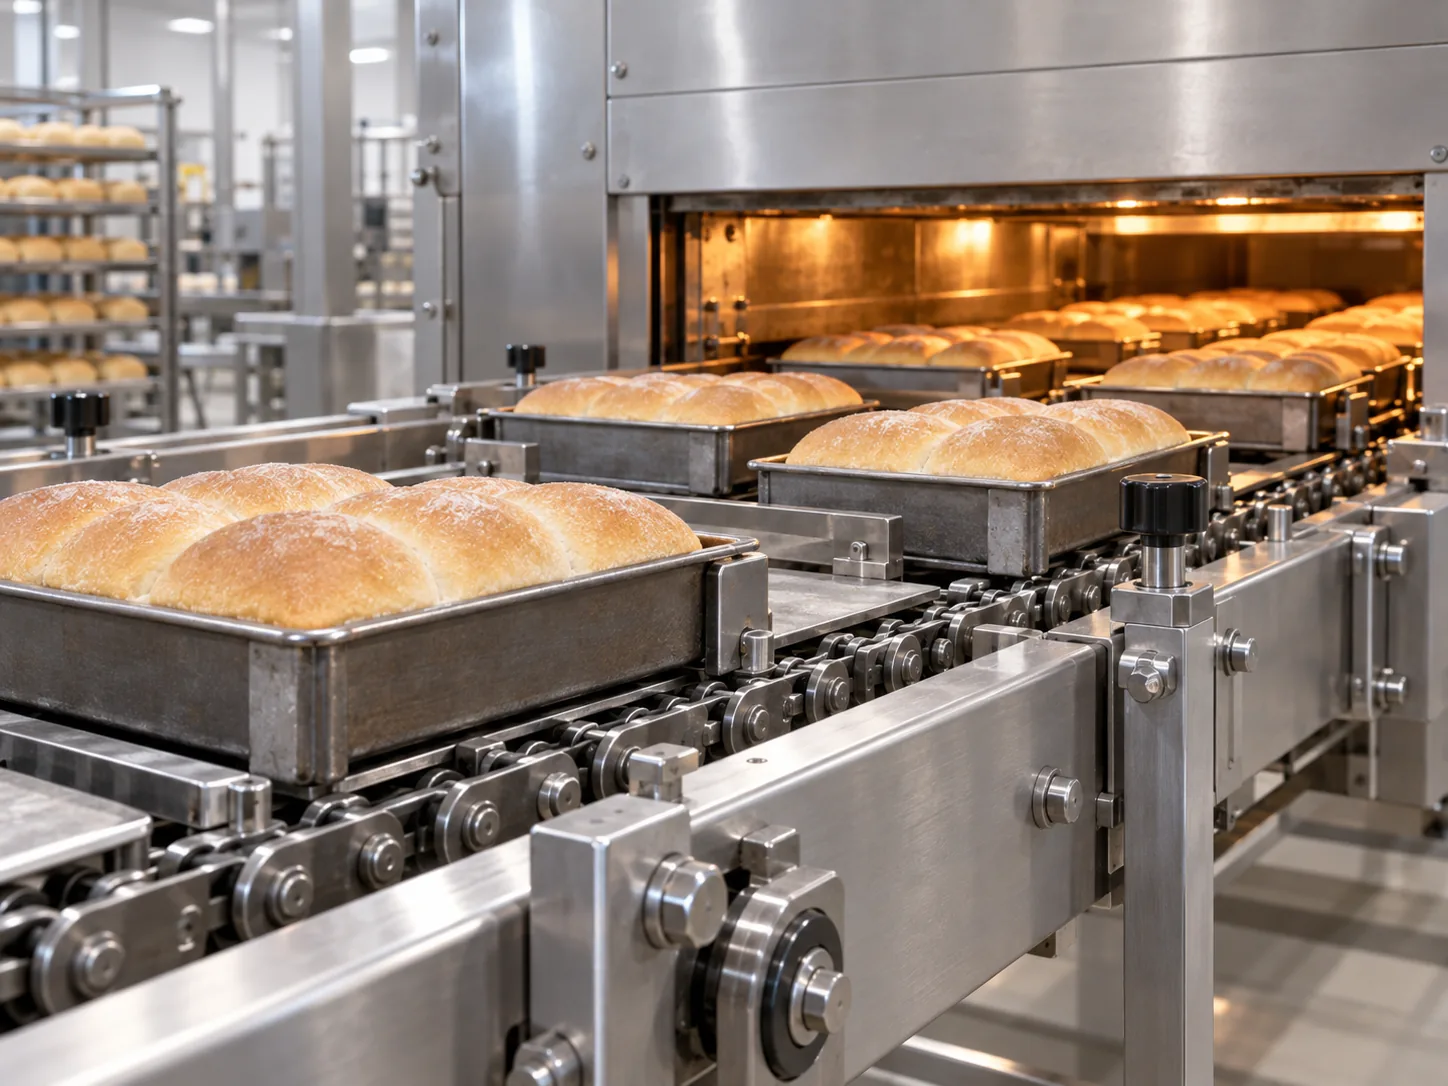
Peralatan pembuatan roti menggabungkan persyaratan penanganan makanan dengan persyaratan penggerak mekanis. Pertimbangkan kondensasi di dekat alat pengembang adonan, panas radiasi dan konduksi di dekat oven, kelembapan selama pencucian, tepung atau remah-remah di sekitar zona pemindahan, dan kemungkinan bahwa nampan atau loyang menciptakan beban eksentrik. Rantai yang sesuai harus bekerja dengan sproket, jalur pemandu, dan sistem pengencang sebagai mekanisme yang lengkap.
Ketika aplikasi melintasi lebih dari satu lingkungan, tentukan zona yang paling menuntut dan waktu yang dihabiskan di zona tersebut. Informasi tersebut membantu menentukan apakah konfigurasi baja tahan karat, jarak bebas khusus, pemasangan khusus, atau pengaturan pembawa yang berbeda perlu ditinjau.
Ukur jarak antar pin, lebar bagian dalam, diameter rol atau bushing, diameter pin, tinggi pelat, dan lebar keseluruhan.
Catat gaya pemasangan, pola lubang, offset, batang silang, penyangga panci, dan interval pemasangan.
Sebutkan kisaran suhu, kelembapan, frekuensi pencucian, komposisi kimia pembersih, kontaminasi, dan batasan pelumasan.
Konfirmasikan jumlah gigi sproket, jarak tengah, jarak gerak pengencangan, pemandu, jarak tengah rantai, kecepatan, dan beban yang ditopang.
Kirimkan foto rantai lengkap, tampak samping, tampak ujung, dan foto detail bagian sambungannya beserta dimensi yang telah diukur. Jika tersedia gambar yang sudah ada, sertakan juga meskipun referensi pemasok aslinya tidak diketahui. Hal ini mengurangi risiko mencocokkan rantai hanya berdasarkan jarak antar mata rantai saja.
Untuk pekerjaan konfigurasi terkait, tinjau panduan kami. panduan identifikasi rantai Sebelum mengirimkan RFQ, dokumen ini menjelaskan dimensi mana yang paling berguna untuk menyeleksi pengganti.
Jumlah Pesanan Minimum (MOQ): Dievaluasi berdasarkan jenis produk, batch produksi, dan nilai pesanan. Item katalog standar umumnya menggunakan minimum produksi berdasarkan kuantitas, sedangkan item besar atau bernilai tinggi dapat ditinjau berdasarkan nilai proyek.
Contoh: Pelanggan baru dapat memesan 1–5 buah jika jenis rantai dan jalur produksi yang dipilih sesuai. Harga sampel dan kelayakan akan dikonfirmasi sebelum produksi.
Pesanan campur: Beberapa model dapat digabungkan untuk mencapai nilai pesanan sekitar USD 1.500, tergantung pada kompatibilitas proses dan persyaratan pengemasan.
Jumlah yang sangat kecil: 1–2 buah hanya dipertimbangkan untuk sampel yang disetujui, penggantian, atau kasus rekayasa; pesanan ritel rutin tidak diterima, dan penanganan khusus dapat mengakibatkan biaya per unit yang lebih tinggi.
Waktu tunggu: Barang standar biasanya membutuhkan waktu 10–25 hari kerja; komponen khusus 20–45 hari; peralatan berbasis proyek atau paket kompleks 45–120 hari, setelah konfirmasi gambar dan pesanan.
Syarat perdagangan: EXW, FOB, CIF, dan DAP umumnya didukung. FCA, CFR, CPT, CIP, dan DDP dapat didiskusikan tergantung tujuan dan rencana pengiriman.
Gunakan alur pengangkutan umum di pabrik roti antara proses fermentasi, pemanggangan, pendinginan, dan pemindahan sebagai batasan pertama untuk pemilihan. Jalur produksi roti yang sama dapat melewati kondisi yang sangat berbeda, jadi tentukan di mana rantai ini sebenarnya berjalan dan berapa lama rantai tersebut berada di zona itu sebelum membandingkan seri atau bahan.
Jelaskan kondisi suhu, kontaminasi, dan beban campuran di seluruh satu jalur produksi. Kondisi tersebut memengaruhi kebebasan sambungan, paparan korosi, pertumbuhan dimensi, dan praktik pelumasan. Nama material saja tidak dapat menggantikan tinjauan kondisi operasi.
Dokumentasikan rol, rel, sproket, wadah, baki, dan perlengkapan transfer. Catat pusat lubang, offset, jarak antar untaian, dan interval berulang jika berlaku. Rantai harus mempertahankan artikulasi saat pengangkut mentransfer beban ke pelat, pin, atau perlengkapan tambahan.
Pemilihan rantai harus memastikan geometri terukur, jalur beban, kecepatan, susunan pemasangan, dan jarak bebas mesin. Periksa juga sproket, pemandu, dan pergerakan pengencangan. Rantai pengganti dapat memiliki dimensi yang hampir sama tetapi tetap berkinerja buruk jika sistem pemasangannya aus atau tidak sejajar.
| Memeriksa | Mengapa ini penting | Apa yang perlu dikirim atau diverifikasi |
|---|---|---|
| Geometri | Jarak antar pin, lebar bagian dalam, diameter rol/bantalan, dimensi pin, dan ukuran pelat mengontrol kemampuan pertukaran. | Ukurlah beberapa lapangan dan sertakan foto sisi dan ujungnya. |
| Kondisi pengoperasian | Permasalahan utama di sini adalah kondisi suhu, kontaminasi, dan beban yang beragam di satu jalur produksi. | Sebutkan kondisi normal dan puncak, praktik pembersihan, dan batasan pelumasan. |
| Jalur pengangkut/muatan | Periksa rol, rel, sproket, wadah, baki, dan perlengkapan transfer serta cara muatan memasuki rantai. | Kirimkan gambar penyangga, interval pemasangan, dan massa atau gaya yang ditopang jika diketahui. |
| Pemeriksaan risiko | Perhatikan ketidaksejajaran, keausan yang tidak merata, dan penggantian yang sesuai dengan jarak antar pin tetapi tidak seluruh antarmuka sebelum menyetujui penggantian. | Sertakan jumlah/kondisi gigi sproket, tata letak pemandu, dan posisi pengencangan. |
Terkadang geometri mungkin saling terkait, tetapi suhu, kelembaban, jarak bebas, dan persyaratan material dapat berbeda secara substansial. Perlakukan setiap zona mesin sebagai kondisi kerja terpisah sebelum memastikan rantai umum.
Pada banyak keluarga, beberapa gaya pemasangan dimungkinkan, tetapi pola lubang, offset, beban pelat, dan proses manufaktur harus diperiksa. Kirimkan gambar pembawa dan interval yang dibutuhkan.
Berikan informasi mengenai jarak antar pin, lebar bagian dalam, diameter rol atau bushing, ukuran pin, lebar keseluruhan, dimensi pemasangan, foto, dan kondisi pengoperasian. Contoh penampang dapat bermanfaat jika pengukuran sulit dilakukan.

























