औद्योगिक बेकरी श्रृंखला
08BSS A-1 Stainless Steel Attachment Chain
08BSS A-1 Stainless Steel Attachment Chain is presented as a measured-geometry configuration for industrial bakery conveying. Use the dimensional values below for identification and RFQ preparation; final material, heat treatment, clearance, working rating and attachment details are confirmed for the ordered configuration and actual machine duty.
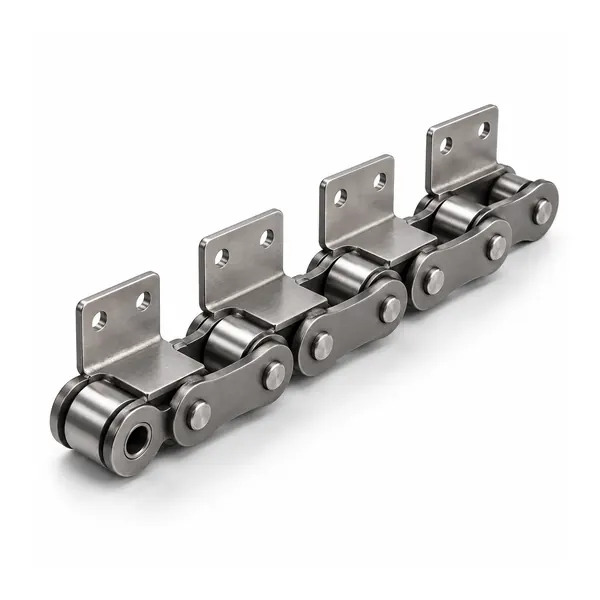
कॉन्फ़िगरेशन अवलोकन
08BSS A-1 Stainless Steel Attachment Chain is presented as a measured-geometry configuration for industrial bakery conveying. Use the dimensional values below for identification and RFQ preparation; final material, heat treatment, clearance, working rating and attachment details are confirmed for the ordered configuration and actual machine duty.
श्रेणी और स्थापित इंटरफ़ेस के आधार पर, इस चेन की प्रूफिंग, बेकिंग, कूलिंग, पैन हैंडलिंग या ट्रांसफर सर्विस के लिए समीक्षा की जा सकती है। प्रतिस्थापन के समय पिच, अनुप्रस्थ आयाम, स्प्रोकेट एंगेजमेंट और कैरियर की स्थिति को बरकरार रखना आवश्यक है।
यह श्रृंखला कैसे बनती है
कन्वेयर चेन, लिंक प्लेटों द्वारा नियंत्रित आर्टिकुलेटेड बेयरिंग की एक श्रृंखला होती है। पिन और बुश बेयरिंग जॉइंट बनाते हैं; एक रोलर या बुश स्प्रोकेट से जुड़ता है और, जहां लागू हो, एक ट्रैक पर चलता है। बेकरी संस्करणों में स्टेनलेस स्टील निर्माण, बढ़ी हुई क्लीयरेंस, विस्तारित पिन, खोखले पिन या पैन और कैरियर के लिए अटैचमेंट जोड़े जा सकते हैं।
केवल एक तस्वीर के आधार पर चेन की अदला-बदली की पुष्टि न करें। दो चेन देखने में एक जैसी लग सकती हैं, लेकिन उनकी आंतरिक चौड़ाई, पिन की लंबाई, अटैचमेंट ऑफ़सेट या रोलर का व्यास अलग-अलग हो सकता है। ये अंतर स्प्रोकेट की सीटिंग, ट्रैकिंग और मशीन क्लीयरेंस को प्रभावित करते हैं।
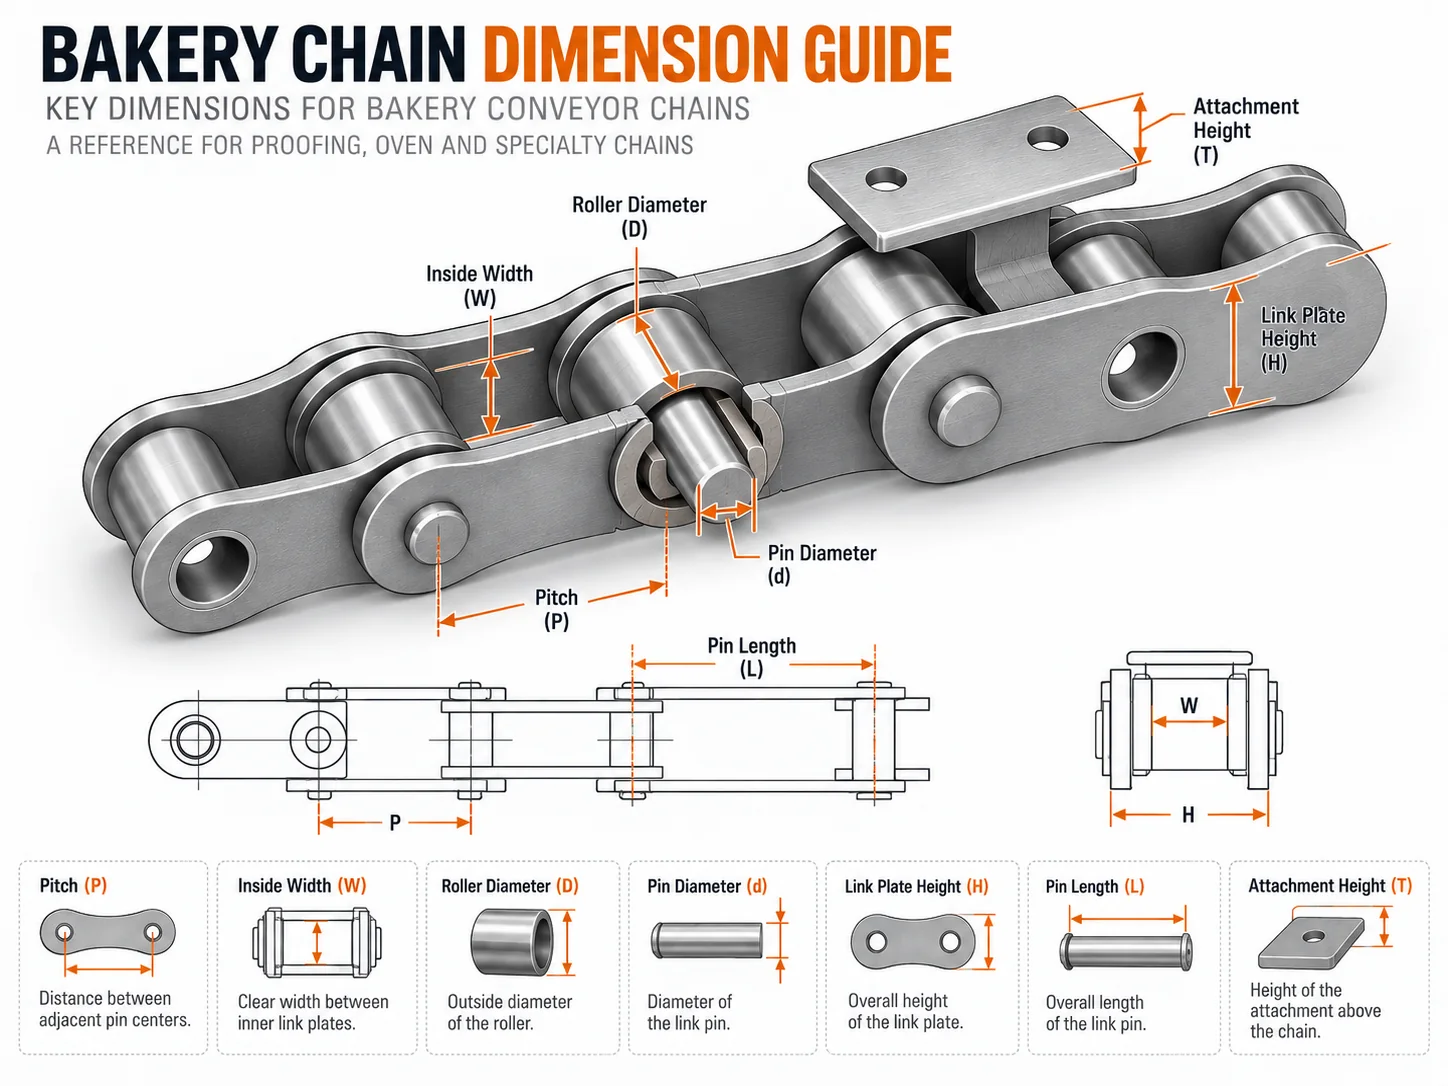
आयाम संदर्भ

यह चित्र/आरेख पूर्ण रूप से दिखाया गया है और इसे काटा नहीं गया है। आरएफक्यू तैयार करने के लिए इसे नीचे दी गई तालिका के साथ उपयोग करें।
तकनीकी निर्देश
| विनिर्देश | संदर्भ मान |
|---|---|
| पिच 12.70 मिमी | चित्र पर पुष्टि करें |
| Base series 08BSS | चित्र पर पुष्टि करें |
| A-1 attachment configuration | चित्र पर पुष्टि करें |
यहां दर्शाए गए मान इस कॉन्फ़िगरेशन से संबंधित पहचान आयाम हैं। स्थापना से पहले अंतिम उत्पादन ड्राइंग की पुष्टि अवश्य करें, विशेषकर जहां सामग्री, क्लीयरेंस, अटैचमेंट स्थिति या प्रदर्शन रेटिंग अनुप्रयोग पर निर्भर करती हो।

बेकरी अनुप्रयोग संदर्भ
बेकरी उपकरणों में, चेन ड्यूटी को केवल उत्पाद के परिवहन से ही परिभाषित नहीं किया जाता है। प्रूफिंग सिस्टम नमी और लंबे परिसंचरण पथों को बढ़ाते हैं; ओवन गर्मी और ऊष्मीय गति को बढ़ाते हैं; कूलिंग कन्वेयर लंबे स्थानांतरण मार्गों का उपयोग कर सकते हैं; पैन और ट्रे सिस्टम केंद्रित वाहक भार को बढ़ाते हैं; पैकेजिंग क्षेत्रों में अक्सर स्थिर, स्वच्छ स्थानांतरण की आवश्यकता होती है।
मशीन ज़ोन, उत्पाद वाहक, चेन की गति, प्रति वाहक भार और सफाई प्रक्रिया को रिकॉर्ड करें। यदि चेन ज़ोन के बीच किसी संक्रमण क्षेत्र से गुजरती है, तो उस संक्रमण क्षेत्र को RFQ में शामिल करें क्योंकि मार्ग में तापमान और संदूषण बदल सकते हैं।
चयन और अनुकूलन
ज्यामिति मिलान
पिच, आंतरिक चौड़ाई, रोलर/बुश का व्यास, पिन का व्यास, प्लेट की ऊंचाई और कुल चौड़ाई की पुष्टि करें।
संलग्नक मिलान
माउंटिंग होल, बेंड की दिशा, ऑफसेट, क्रॉस-रॉड का आकार और बार-बार आने वाली दूरी को परिभाषित करें।
सामग्री का चयन
नमी, धुलाई, सफाई रसायन और तापमान का उल्लेख करें; सामग्री की पुष्टि इन स्थितियों के आधार पर की जाती है।
सिस्टम जांच
स्पॉकेट, गाइड, टेक-अप और अलाइनमेंट की जांच करें ताकि नई चेन को किसी घिसे-पिटे या गलत तरीके से अलाइन किए गए सिस्टम में न लगाया जाए।
स्थापना, निरीक्षण और रखरखाव
स्थापना से पहले, मशीन को लॉक करें और स्प्रोकेट और गाइड की जांच करें। घिसे हुए या मुड़े हुए दांत रोलर की सुचारू सीटिंग में बाधा डाल सकते हैं और नई चेन में घिसावट को बढ़ा सकते हैं। सुनिश्चित करें कि शाफ्ट संरेखित हैं, टेक-अप में उपयोगी यात्रा है और जहां कन्वेयर एक से अधिक चेन का उपयोग करता है, वहां समानांतर स्ट्रैंड सिंक्रनाइज़ रहते हैं।
चालू करते समय, चेन को कम से कम एक पूरा चक्कर लगाते हुए ध्यान से देखें। जोड़ों में कसाव, किनारों पर रगड़, कैरियर में रुकावट और स्प्रोकेट के प्रवेश या निकास पर असामान्य शोर की जाँच करें। शुरुआती चलने की अवधि के बाद, मशीन निर्माता की प्रक्रिया के अनुसार तनाव या टेक-अप स्थिति की दोबारा जाँच करें।
रखरखाव योजना के लिए, हमारे बेकरी श्रृंखला रखरखाव मार्गदर्शिका इसमें निरीक्षण बिंदु शामिल हैं, जबकि संलग्नकों के साथ बेकरी श्रृंखलाएँ यह पृष्ठ संबंधित कॉन्फ़िगरेशन की तुलना करता है।
विनिर्माण और निरीक्षण
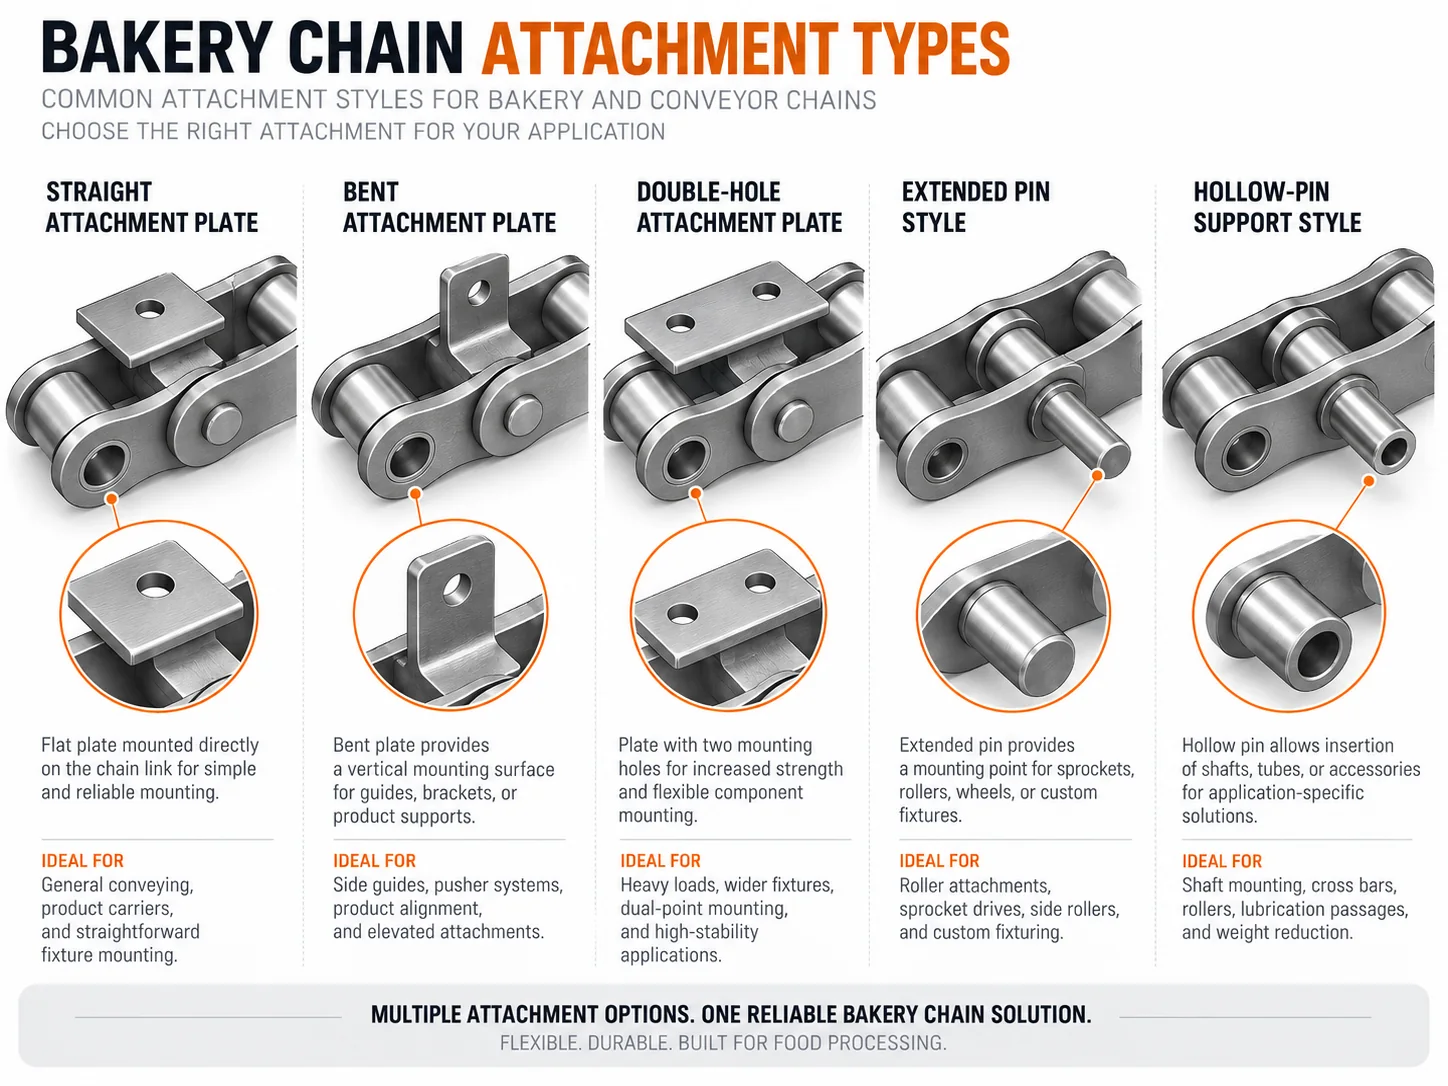
आयामी निरीक्षण में विनिमेयता को नियंत्रित करने वाली विशेषताओं की पुष्टि की जानी चाहिए: पिच की स्थिरता, अनुप्रस्थ चौड़ाई, पिन प्रक्षेपण, रोलर या बुश का आकार और अटैचमेंट स्थान। कस्टम कॉन्फ़िगरेशन के लिए, निरीक्षण में अनुमोदित ड्राइंग के अनुसार कैरियर होल पैटर्न और अटैचमेंट अंतराल की भी पुष्टि की जानी चाहिए। उत्पाद-विशिष्ट निरीक्षण दस्तावेज़ों को पुष्ट किए गए ऑर्डर की आवश्यकताओं के अनुसार व्यवस्थित किया जा सकता है।
खरीददार समीक्षा के लिए कंपनी सत्यापन
एसजीएस और टीयूवी राइनलैंड द्वारा समर्थित तृतीय-पक्ष आपूर्तिकर्ता ऑडिट और कंपनी सत्यापन सेवाएं खरीदारों को कंपनी की पहचान, व्यावसायिक संचालन, आपूर्तिकर्ता प्रोफ़ाइल और सामान्य विनिर्माण क्षमता की समीक्षा करने में सहायता प्रदान करती हैं। ऑर्डर की आवश्यकताओं और स्वीकृत उत्पाद दायरे के अनुसार उत्पाद-विशिष्ट निरीक्षण रिपोर्ट, सामग्री दस्तावेज़ या अनुपालन रिकॉर्ड प्रदान किए जा सकते हैं।
रिलीज़ से पहले मशीन-साइड सत्यापन
पहचान आयामों को पुन: प्रस्तुत करें
For 08BSS A-1 Stainless Steel Attachment Chain, record Pitch 12.70 mm, Base series 08BSS, A-1 attachment configuration using consistent datum points. Where wear is visible, measure over several pitches and note whether the chain is relaxed or under load. The objective is a dimension set another engineer can reproduce, not a single convenient measurement.
केवल धागे की ही नहीं, चेन के मार्ग की भी जाँच करें।
Trace the product through pan, tray and carrier handling where the chain provides a mounting interface. Mark drive and tail sprockets, guide rails, return tracks, transfer points and the take-up position. Local scuffing or a tight section can indicate alignment or clearance problems that a new chain alone will not correct.
इंटरफ़ेस को लोड पथ के रूप में मानें
Review A/K/F/L-style attachments, bent plates, mounting holes and carrier brackets. If pans, rods or brackets are fitted, record their hole pattern, offset and repeated spacing. Confirm whether the carrier is rigidly fixed or allowed to articulate, because an over-constrained carrier can force parallel strands out of alignment.
निश्चित ज्यामिति को चयन योग्य विवरणों से अलग करें
Machine pitch, chain centers and carrier mounting points are often fixed by the existing equipment. Material, joint clearance, roller style or attachment manufacturing method may have room for review. This distinction keeps replacement work compatible while allowing the ordered configuration to reflect repeated mechanical loading combined with bakery heat, moisture or cleaning exposure.
| जाँच करना | यह क्यों मायने रखती है | क्या भेजना है या सत्यापित करना है |
|---|---|---|
| स्थापित ज्यामिति | Verify Pitch 12.70 mm, Base series 08BSS, A-1 attachment configuration against the existing chain or approved machine drawing. | माप सहित रेखाचित्र और साथ ही पार्श्व/अंतिम भाग की तस्वीरें। |
| स्प्रोकेट और गाइड | दांतों की प्रोफाइल, संरेखण, गाइड संपर्क और रोलर की स्थिति की जांच करें। घिसे हुए मिलान वाले हिस्से नई चेन को खिंचा हुआ या खुरदुरा दिखा सकते हैं। | दांतों की संख्या, स्प्रोकेट की तस्वीरें और गाइड लेआउट। |
| अपनाएं और पहनें | वर्तमान टेक-अप स्थिति और किसी भी समायोजन इतिहास को रिकॉर्ड करें। मल्टी-पिच माप से जोड़ की घिसावट को साधारण इंस्टॉलेशन-लंबाई की समस्या से अलग करने में मदद मिलती है। | यात्रा और विभिन्न विधाओं में पढ़ने का शौक पालें। |
| पर्यावरण | Document repeated mechanical loading combined with bakery heat, moisture or cleaning exposure. State normal conditions and short peaks separately where temperature is involved. | तापमान/आर्द्रता/सफाई का विवरण और स्नेहन संबंधी प्रतिबंध। |
| रिलीज़ चेक | Before ordering, compare the proposed chain with guards, sensors, transfers and the full carrier envelope. The final drawing should control dimensions and options, especially where carrier skew, fatigue around attachment bends and interference with guides or sprockets is possible. | ड्राइंग संशोधन और अनुरोधित मात्रा/लंबाई को मंजूरी दे दी गई है। |
आदेश की जानकारी
ऑर्डर योजना एवं वाणिज्यिक शर्तें
न्यूनतम मात्रा: उत्पाद के प्रकार, उत्पादन बैच और ऑर्डर मूल्य के आधार पर मूल्यांकन किया जाता है। मानक कैटलॉग आइटम आमतौर पर मात्रा-आधारित न्यूनतम उत्पादन का उपयोग करते हैं, जबकि बड़े या उच्च मूल्य वाले आइटमों की समीक्षा परियोजना मूल्य के आधार पर की जा सकती है।
उदाहरण: चयनित श्रृंखला प्रकार और उत्पादन मार्ग उपयुक्त होने पर नए ग्राहक 1-5 पीस का ऑर्डर दे सकते हैं। उत्पादन से पहले नमूने की कीमत और व्यवहार्यता की पुष्टि की जाती है।
मिश्रित ऑर्डर: प्रक्रिया अनुकूलता और पैकेजिंग आवश्यकताओं के अधीन, लगभग 1,500 अमेरिकी डॉलर के ऑर्डर मूल्य के लिए कई मॉडलों को एक साथ जोड़ा जा सकता है।
बहुत कम मात्रा: केवल स्वीकृत नमूने, प्रतिस्थापन या इंजीनियरिंग मामलों के लिए 1-2 पीस ही स्वीकार्य हैं; नियमित खुदरा ऑर्डर स्वीकार नहीं किए जाते हैं, और विशेष हैंडलिंग के परिणामस्वरूप प्रति यूनिट लागत अधिक हो सकती है।
समय सीमा: मानक वस्तुओं के लिए आमतौर पर 10-25 कार्यदिवस; कस्टम घटकों के लिए 20-45 दिन; परियोजना-आधारित उपकरण या जटिल पैकेजों के लिए 45-120 दिन, ड्राइंग और ऑर्डर की पुष्टि के बाद।
व्यापार के नियम: EXW, FOB, CIF और DAP आमतौर पर स्वीकार्य हैं। गंतव्य और शिपमेंट योजना के लिए FCA, CFR, CPT, CIP और DDP पर चर्चा की जा सकती है।
कमीशनिंग चेकपॉइंट
पावर ऑन करने से पहले स्थापित ज्यामिति की पुष्टि कर लें।
For 08BSS A-1 Stainless Steel Attachment Chain, verify chain centers, sprocket alignment, guide clearance and the mating carrier or attachment with the machine stationary. Turn the system manually where the machine design permits. The chain should enter and leave each sprocket without side forcing, and no attachment, rod or plate should contact a guard or guide through the carrier route.
ड्राइव के अंतिम छोर का ही नहीं, बल्कि पूरे पथ का निरीक्षण करें।
Run at a controlled commissioning speed and watch the loaded and return runs. Pay particular attention to attachment alignment and carrier squareness. Listen for a repeating impact and mark the machine position where it occurs. A symptom that repeats at one location is often more useful than a general statement that the chain is noisy or tight.
वास्तविक प्रक्रिया की स्थिति स्थापित होने के बाद पुनः जांच करें
Once the line reaches its normal repeated carrier loading, inspect articulation, tracking and take-up position again. Confirm attachment spacing and guide clearance. Do not compensate for a local interference by adding excessive chain tension. Record any adjustment so the final maintenance baseline reflects the actual commissioned condition rather than the cold, unloaded setup.
रखरखाव को पुनरुत्पादित संदर्भ के रूप में छोड़ दें
Store the approved chain drawing, installed length or pitch reference, sprocket tooth count, take-up position and clear photographs of the critical interface. This creates a baseline for later wear checks and gives purchasing a controlled reference when another 08BSS A-1 Stainless Steel Attachment Chain strand or compatible replacement is required.
अक्सर पूछे जाने वाले प्रश्नों
क्या प्रतिस्थापन को मंजूरी देने के लिए आयाम पर्याप्त हैं?
वे पहचान के लिए एक मजबूत शुरुआती बिंदु हैं, लेकिन अंतिम जांच में स्प्रोकेट की ज्यामिति, अटैचमेंट व्यवस्था, कार्य, सामग्री और मशीन क्लीयरेंस की भी आवश्यकता होती है।
क्या आप कस्टम अटैचमेंट बना सकते हैं?
आयामयुक्त आरेख, चेन की ज्यामिति और भार/अनुप्रयोग का विवरण प्रदान किए जाने पर कस्टम अटैचमेंट की समीक्षा संभव है।
मुझे आरएफक्यू के साथ क्या भेजना चाहिए?
कृपया आयाम, फोटो, यदि उपलब्ध हो तो मौजूदा ड्राइंग, चेन की मात्रा या लंबाई, मशीन का प्रकार, तापमान, सफाई का वातावरण, भार और मांगे गए दस्तावेज भेजें।

























