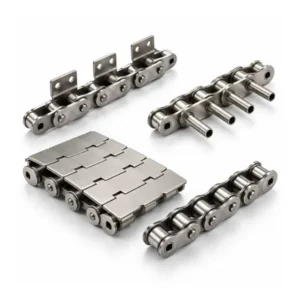
Productfamilie van bakkerijketens
Op maat gemaakte kettingen voor bakkerijen worden geconfigureerd voor vervangings- en OEM-projecten die niet-standaard bevestigingen, afmetingen, materialen of interfaces vereisen. De selectie is gebaseerd op de gemeten kettinggeometrie, de gebruiksomstandigheden en de interface met het product of de drager, en niet alleen op het uiterlijk.
Op maat gemaakte kettingen voor bakkerijen vormen een praktisch uitgangspunt voor vervangings- en OEM-projecten die niet-standaard bevestigingen, afmetingen, materialen of interfaces vereisen. In een industriële bakkerij kan één productielijn overgaan van vochtig rijzen naar warm bakken, koelen op kamertemperatuur en droog verpakken. Elke sectie kan een andere combinatie van belasting, temperatuur, reinigings- en transportvereisten met zich meebrengen, waardoor de kettingfamilie moet worden afgestemd op de specifieke machinezone.
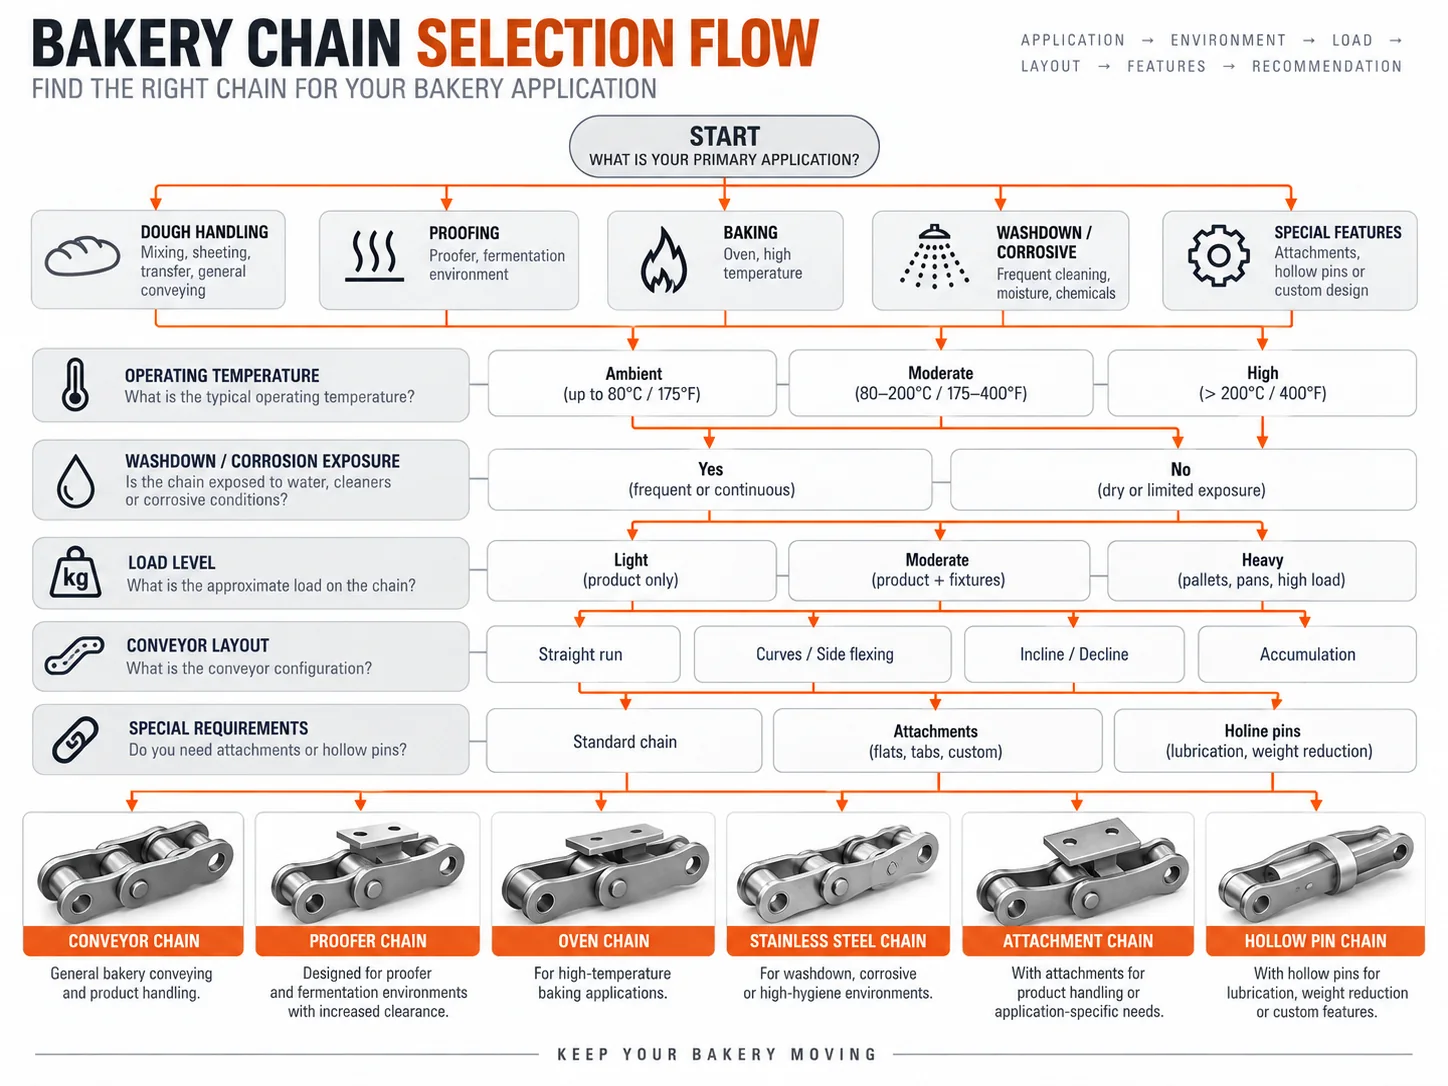
Bij vervangingsprojecten begint u met de steek, de binnenbreedte, de diameter van de rol of bus, de pendiameter en de plaatgeometrie. Vervolgens noteert u het bevestigingspatroon en de afstand tussen de kettingharten. Voor nieuwe apparatuur definieert u ook de transportsnelheid, de ondersteunde massa, de start-/stopfrequentie, de spaninrichting en de verwachte reinigingsroutine.
De basisketting zorgt voor de articulatie en de tandwieloverbrenging, terwijl platen, pinnen, bussen, rollen en hulpstukken bepalen hoe de ketting de last draagt en aansluit op de machine. Controleer voor een op maat gemaakte bakkerijketting of de transportband een standaardrol, een grotere rol, een holle pin, een verlengde pin, een bovenplaat of een speciaal hulpstuk nodig heeft. Het zichtbare hulpstuk is slechts een onderdeel van de assemblage; de offset en de afstand ervan moeten ook overeenkomen met de drager.
Gebruik de technische tekening als configuratiehandleiding. De definitieve afmetingen, het materiaal, de spelingen en de classificaties worden bevestigd op de bestelde tekening voor de gekozen serie en toepassing.
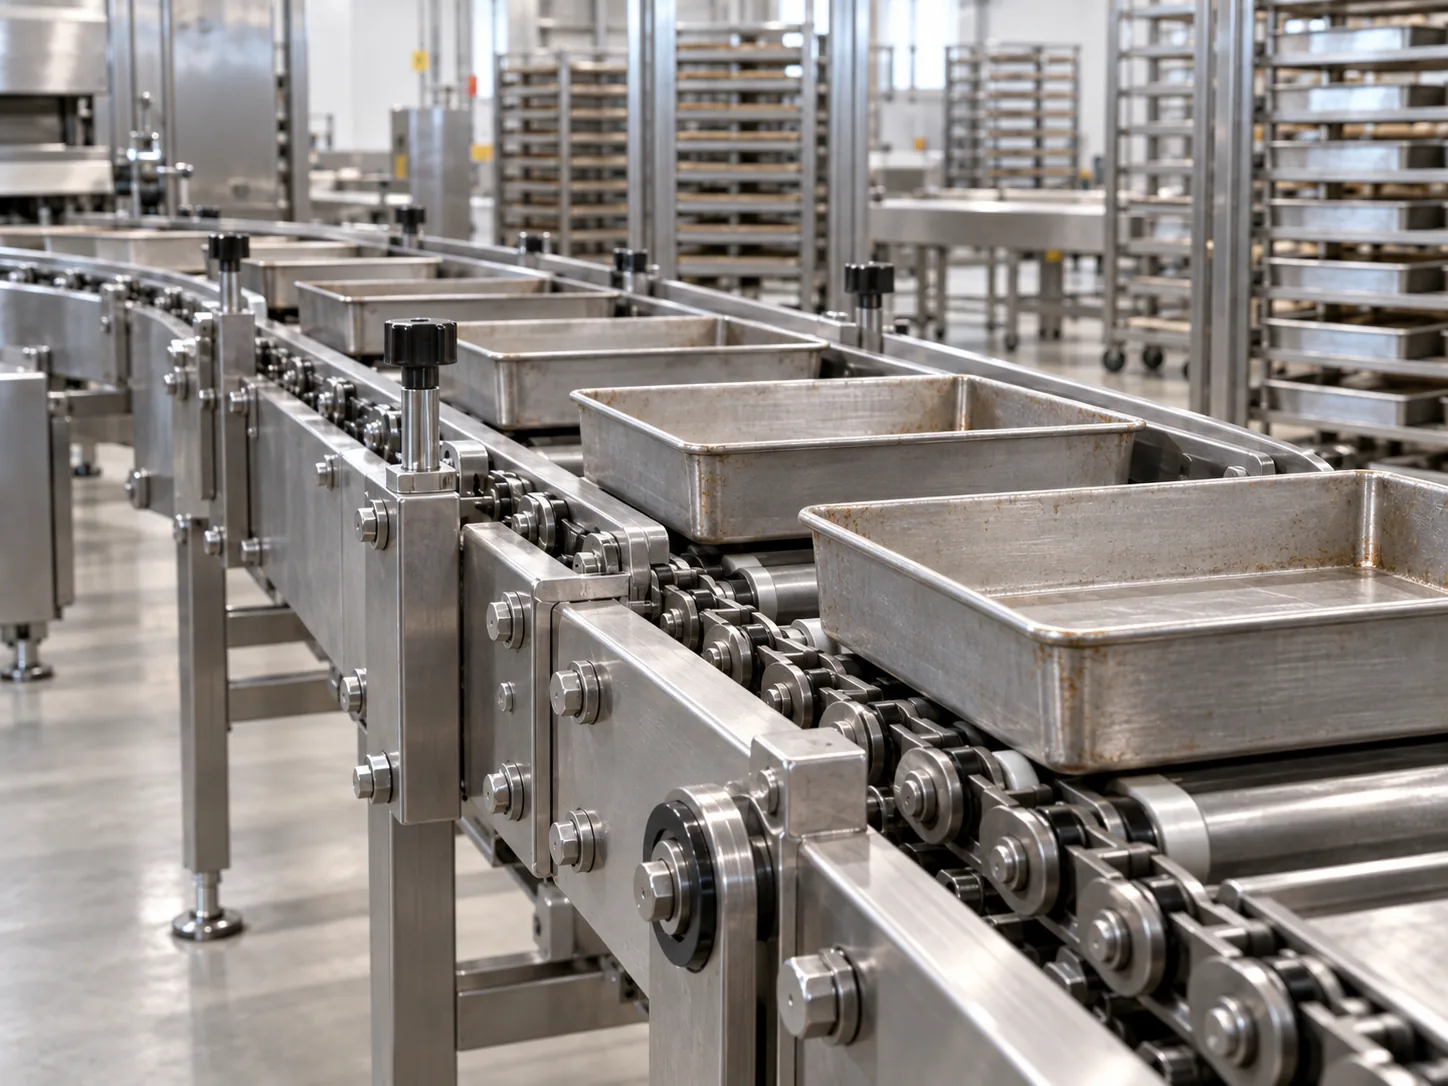

Bakkerijapparatuur combineert eisen op het gebied van voedselverwerking met eisen op het gebied van mechanische aandrijving. Denk hierbij aan condensvorming bij rijskasten, stralings- en geleidingswarmte bij ovens, vocht tijdens het afspoelen, meel of kruimels rond transportzones en de mogelijkheid dat bakplaten of -pannen excentrische belastingen veroorzaken. Een geschikte ketting moet samen met het tandwiel, de geleiderail en het spanmechanisme een compleet mechanisme vormen.
Wanneer de toepassing meerdere omgevingen omvat, definieer dan de meest veeleisende zone en de tijd die daarin wordt doorgebracht. Deze informatie helpt bepalen of een roestvrijstalen configuratie, speciale speling, een op maat gemaakt hulpstuk of een andere drageropstelling moet worden overwogen.
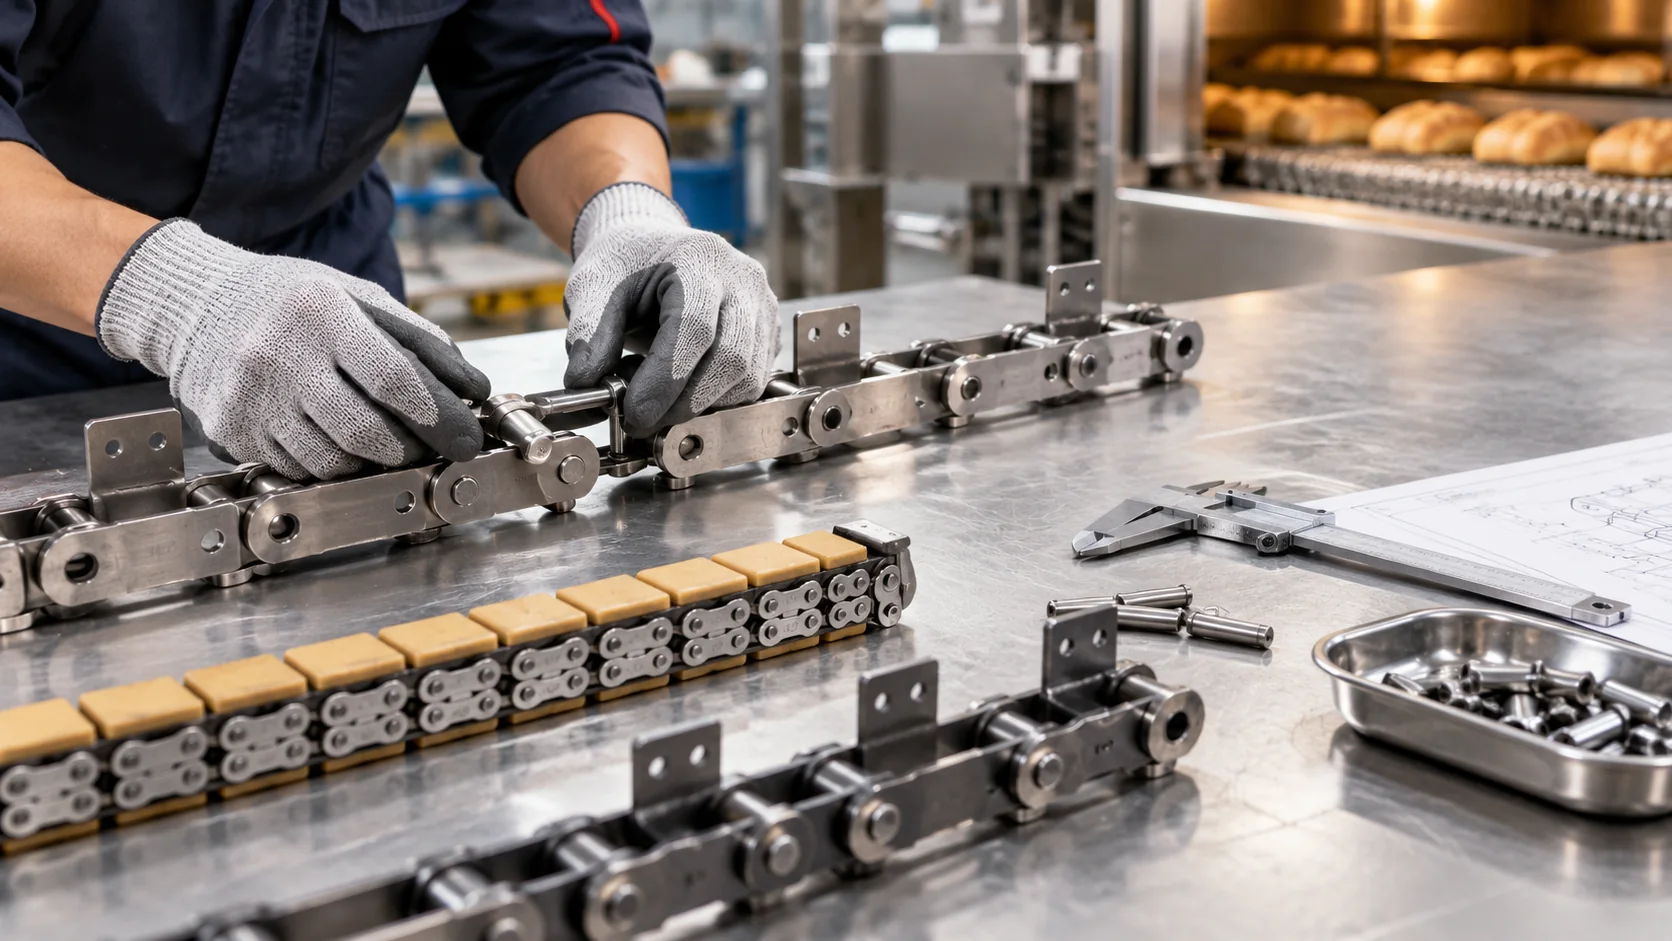
Meet de steek, de binnenbreedte, de diameter van de rol of bus, de diameter van de pen, de hoogte van de plaat en de totale breedte.
Noteer de bevestigingsmethode, het gatenpatroon, de offset, de dwarsstangen, de pansteunen en de bevestigingsafstand.
Geef de volgende beperkingen aan met betrekking tot temperatuurbereik, luchtvochtigheid, reinigingsfrequentie, reinigingsmiddelen, verontreiniging en smering.
Controleer het aantal tanden van het tandwiel, de hartafstand, de spanweg, de geleiders, de afstand tussen de kettingcentra, de snelheid en de ondersteunde belasting.
Stuur een foto van de complete ketting, een zijaanzicht, een vooraanzicht en een detailfoto van de bevestiging, samen met de opgemeten afmetingen. Voeg, indien beschikbaar, een tekening toe, zelfs als de oorspronkelijke leveranciersreferentie onbekend is. Dit verkleint het risico dat een ketting alleen op basis van steek wordt nagemaakt.
Voor gerelateerde configuratiewerkzaamheden kunt u onze kettingidentificatiegids Voordat de offerteaanvraag wordt ingediend, wordt uitgelegd welke afmetingen het meest geschikt zijn voor het screenen van een vervangend product.
Minimale bestelhoeveelheid (MOQ): De prijzen worden beoordeeld op basis van producttype, productiebatch en orderwaarde. Standaard catalogusartikelen hanteren over het algemeen minimale productieaantallen, terwijl grote of waardevolle artikelen kunnen worden beoordeeld op basis van de projectwaarde.
Voorbeelden: Nieuwe klanten kunnen 1 tot 5 stuks bestellen, mits het gekozen kettingtype en de productiemethode geschikt zijn. De prijs en haalbaarheid van de proefbestelling worden vóór de productie bevestigd.
Gemengde bestellingen: Meerdere modellen kunnen worden gecombineerd tot een orderwaarde van ongeveer USD 1.500, mits de processen compatibel zijn en aan de verpakkingseisen wordt voldaan.
Zeer kleine hoeveelheden: Bestellingen van 1-2 stuks worden alleen geaccepteerd voor goedgekeurde monsters, vervangingen of technische projecten; reguliere bestellingen worden niet geaccepteerd en speciale behandelingen kunnen leiden tot hogere kosten per stuk.
Levertijd: Standaardartikelen hebben doorgaans een levertijd van 10-25 werkdagen; maatwerkcomponenten 20-45 dagen; projectgebonden apparatuur of complexe pakketten 45-120 dagen, na bevestiging van de tekening en orderbevestiging.
Handelsvoorwaarden: EXW, FOB, CIF en DAP worden doorgaans ondersteund. FCA, CFR, CPT, CIP en DDP kunnen worden besproken voor de bestemming en het verzendplan.
Custom-chain project control is most reliable when the process, chain and machine are reviewed as one mechanism.
Separate must-match machine geometry from configurable material, clearance and attachment details before a drawing is released. Record the actual conveyor section rather than describing the entire bakery line with one operating condition.
Steek, dwarsbreedte, rol- of busgrootte, penafmetingen, tandwielgeometrie en bevestigingspunten zijn de uitgangspunten voor compatibiliteit.
Specificeer de snelheid, de ondersteunde belasting of het draagvermogen, de temperatuur, de luchtvochtigheid en de eisen met betrekking tot reiniging en smering. Deze details bepalen welke opties nader bekeken moeten worden.
Stuur tekeningen en contextfoto's samen. Houd vaste afmetingen gescheiden van opties die mogelijk geoptimaliseerd kunnen worden, zodat de uiteindelijke tekening efficiënt gecontroleerd kan worden.

Soms kan de geometrie overeenkomen, maar de eisen ten aanzien van temperatuur, luchtvochtigheid, speling en materiaal kunnen aanzienlijk verschillen. Beschouw elke machinezone als een aparte bedrijfstoestand voordat u een gemeenschappelijke keten bevestigt.
In veel families zijn meerdere bevestigingsmethoden mogelijk, maar het gatenpatroon, de offset, de plaatbelasting en het fabricageproces moeten worden gecontroleerd. Stuur de tekening van de drager en de gewenste tussenafstand.
Geef de volgende gegevens op: steek, binnenbreedte, diameter van de rol of bus, penmaat, totale breedte, afmetingen van de bevestiging, foto's en de bedrijfsomstandigheden. Een voorbeeldsectie kan nuttig zijn wanneer metingen lastig zijn.
























