Промышленная сеть пекарен
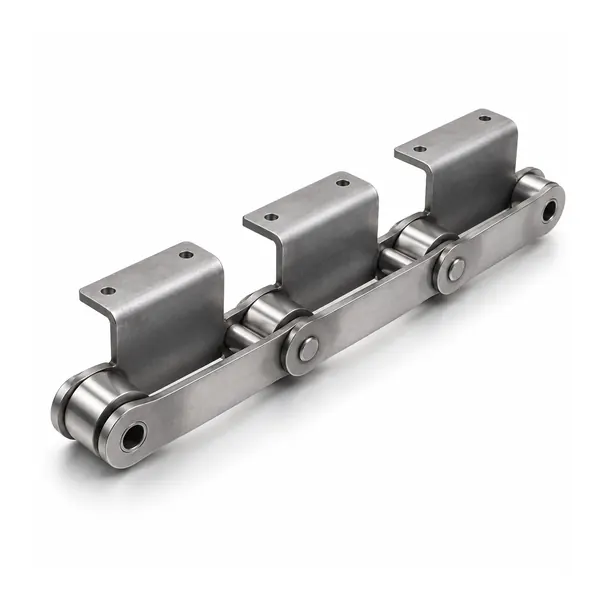
Конвейерная цепь для пекарской печи – шаг 111,13 мм.
Конвейерная цепь для хлебопекарной печи – шаг 111,13 мм – представлена в конфигурации с заданными геометрическими параметрами для промышленной транспортировки хлебобулочных изделий. Используйте приведенные ниже габаритные значения для идентификации и подготовки запроса коммерческого предложения; окончательный материал, термообработка, зазор, рабочая мощность и детали крепления подтверждаются для заказанной конфигурации и фактической нагрузки машины.
Обзор конфигурации
Конвейерная цепь для хлебопекарной печи – шаг 111,13 мм – представлена в конфигурации с заданными геометрическими параметрами для промышленной транспортировки хлебобулочных изделий. Используйте приведенные ниже габаритные значения для идентификации и подготовки запроса коммерческого предложения; окончательный материал, термообработка, зазор, рабочая мощность и детали крепления подтверждаются для заказанной конфигурации и фактической нагрузки машины.
Данная цепь может использоваться для расстойки теста, выпечки, охлаждения, перемещения противней или транспортировки в зависимости от категории и установленного интерфейса. При замене необходимо сохранить шаг цепи, поперечные размеры, зацепление звездочек и расположение несущего элемента.
Как строится цепочка
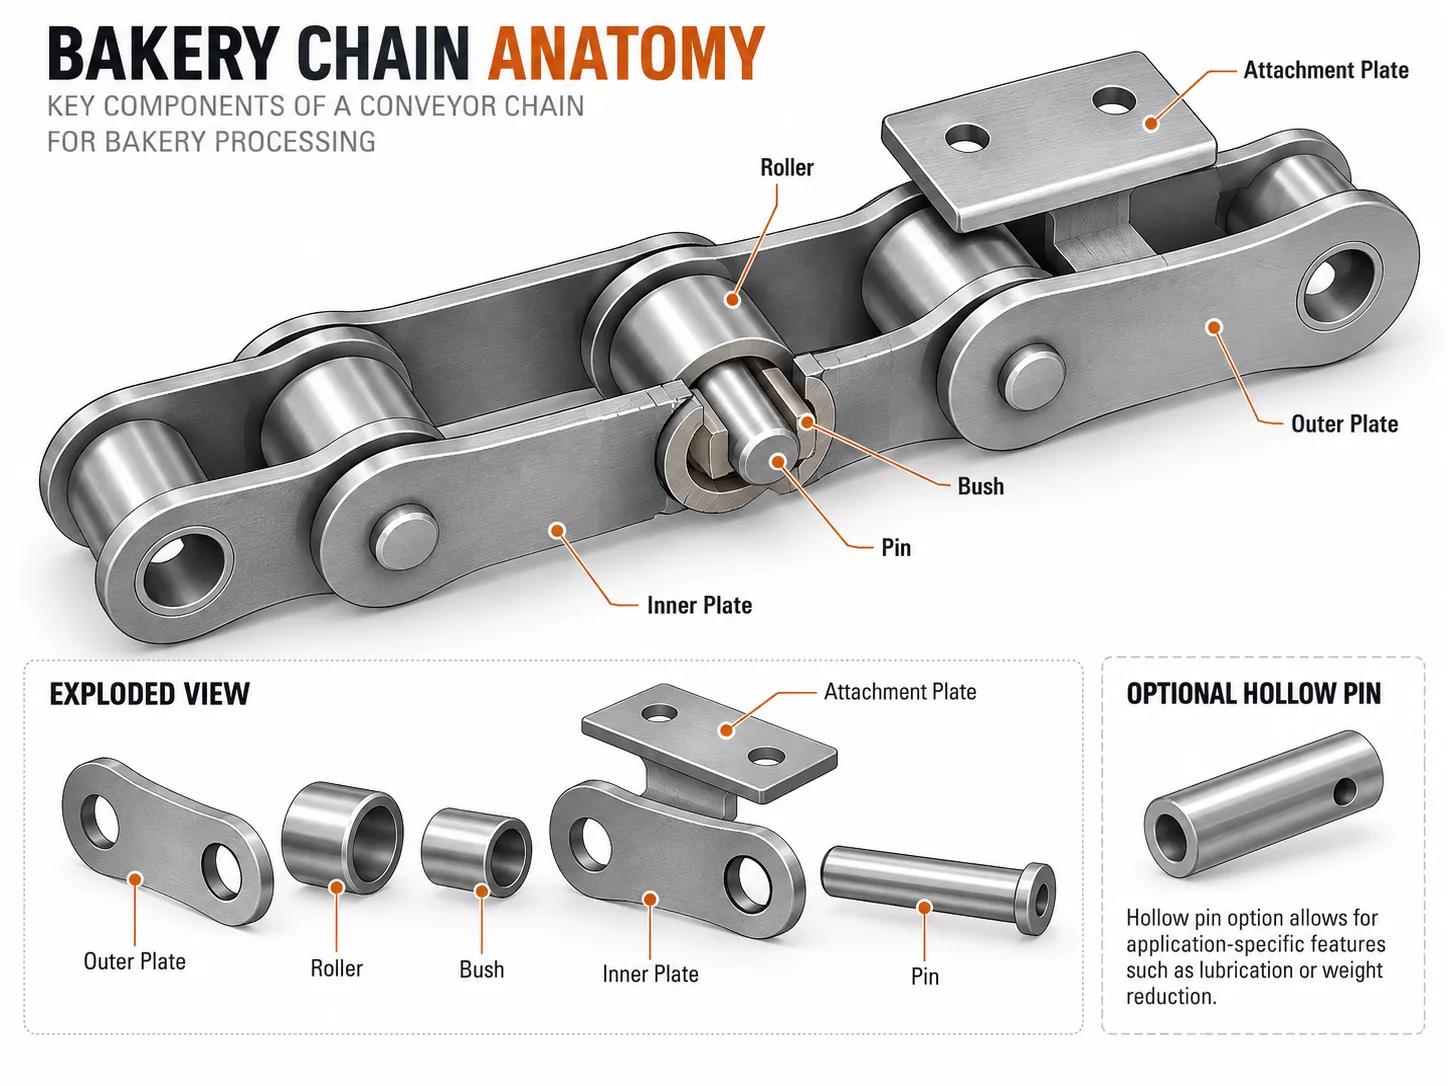
Конвейерная цепь представляет собой последовательность шарнирных подшипников, соединенных пластинами. Шарнирное соединение обеспечивается штифтом и втулкой; ролик или втулка входит в зацепление со звездочкой и, при необходимости, движется по направляющей. В хлебопекарных версиях могут использоваться нержавеющая сталь, увеличенные зазоры, удлиненные штифты, полые штифты или крепления для противней и контейнеров.
Не следует использовать только фотографию для подтверждения взаимозаменяемости. Две цепи могут выглядеть одинаково, но отличаться внутренней шириной, длиной штифта, смещением крепления или диаметром ролика. Эти различия влияют на посадку звездочки, точность наведения и зазоры в механизме.
Размерная ссылка
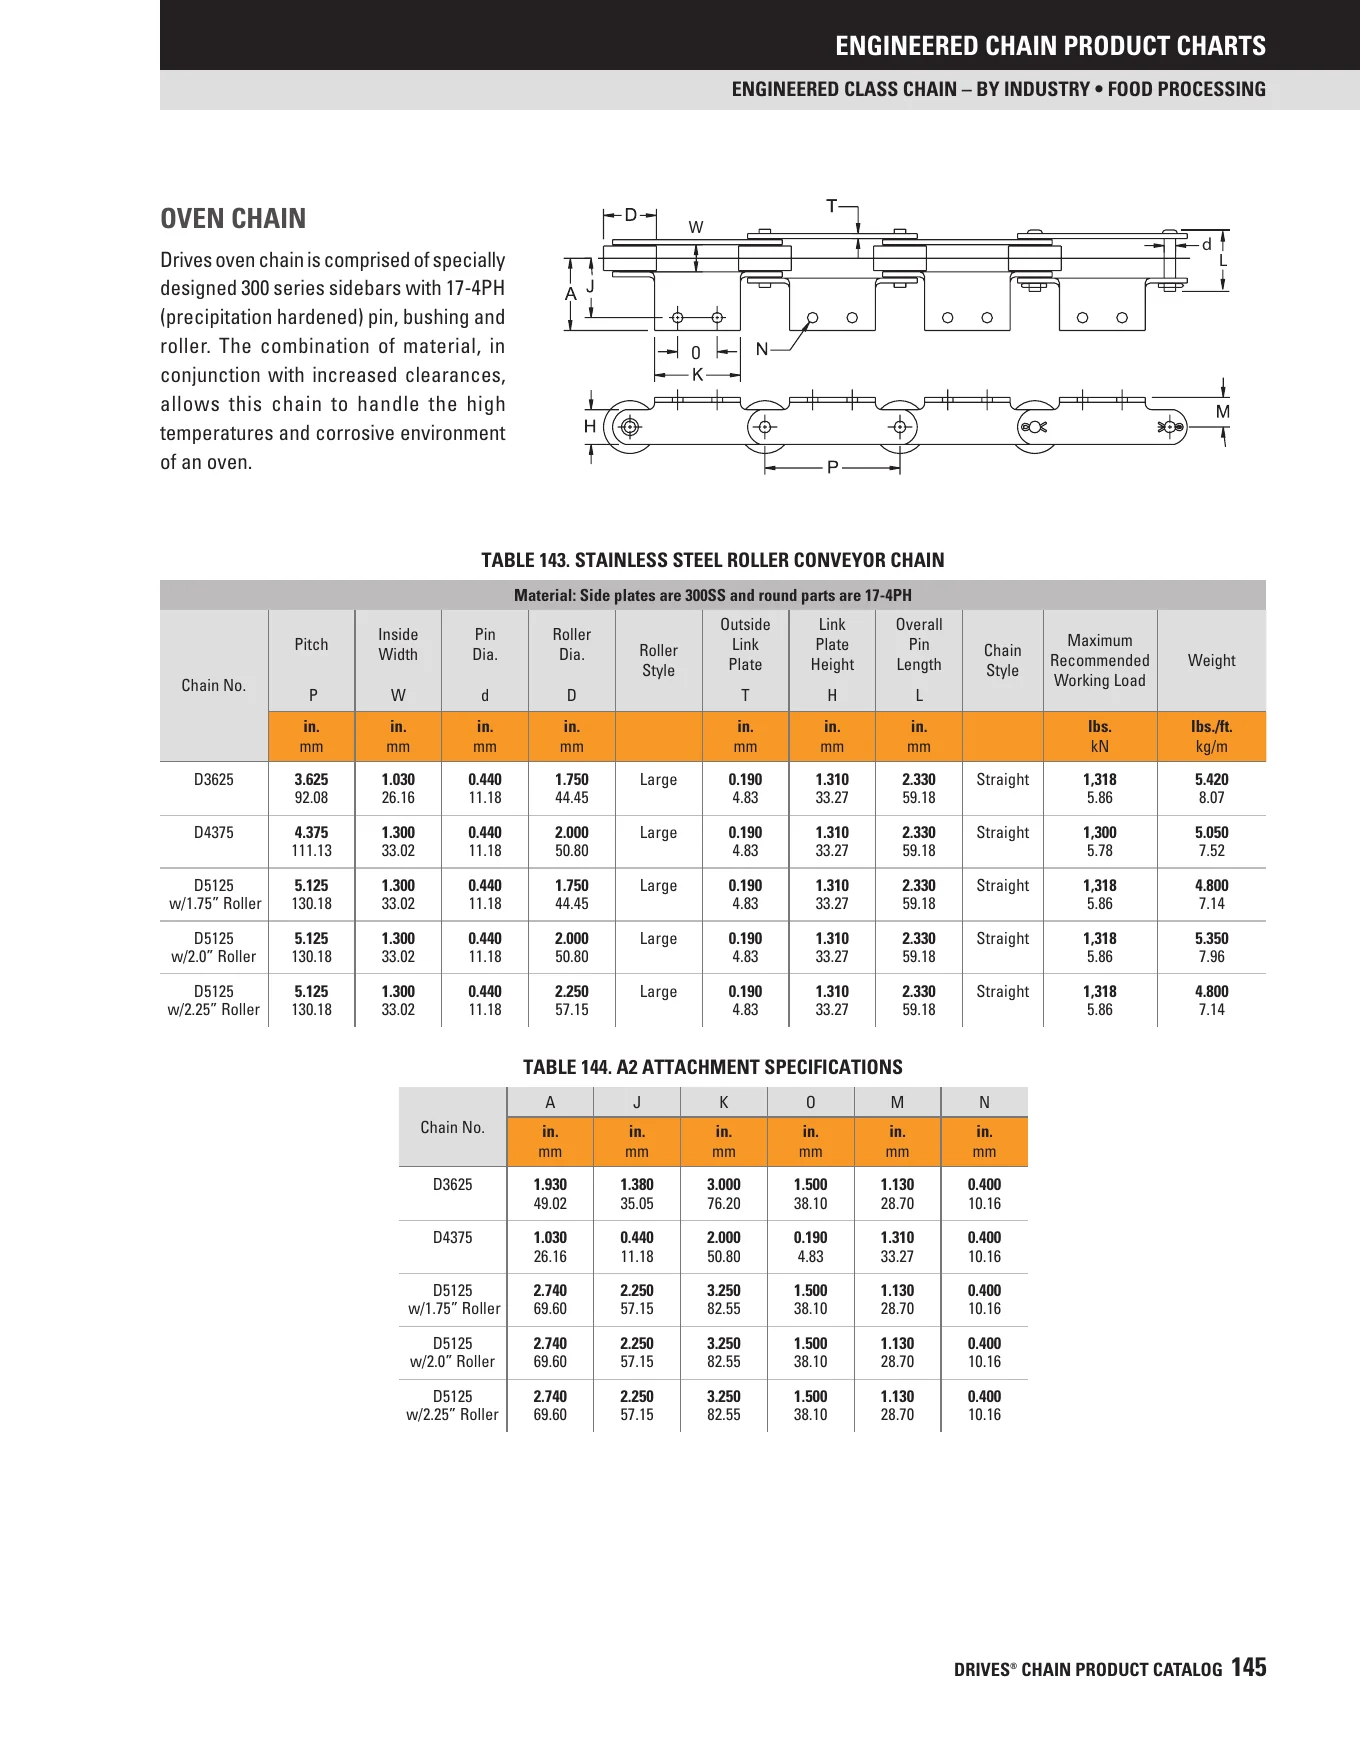
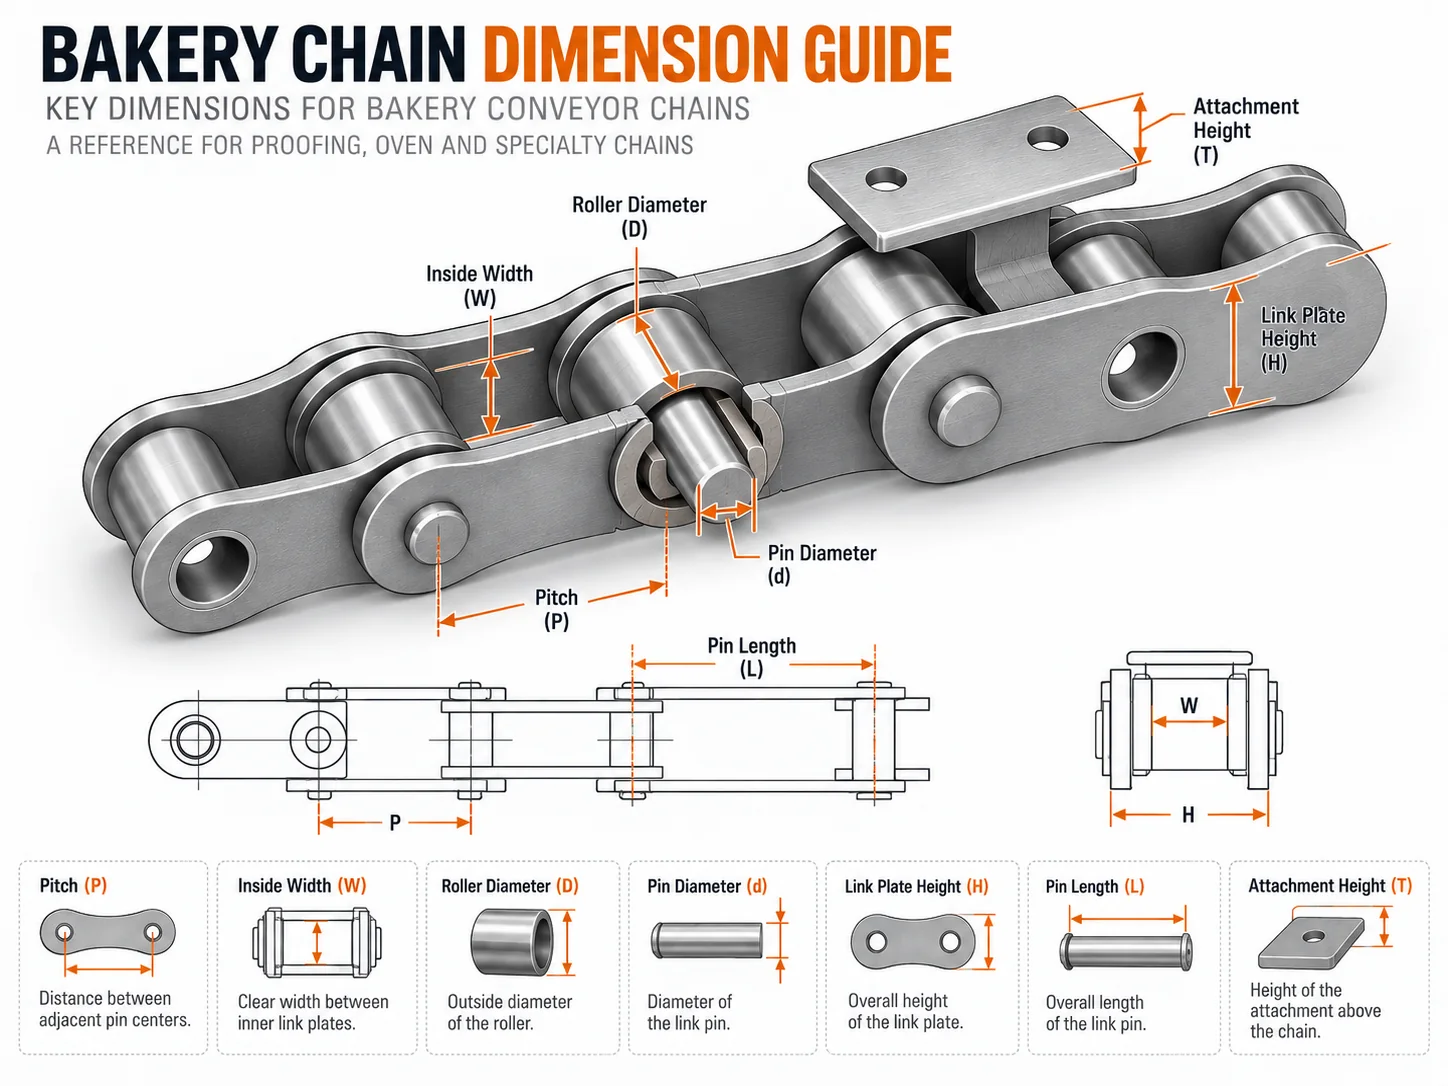
Чертеж/схема представлена целиком и не обрезана. Используйте его вместе с таблицей ниже для подготовки запроса предложений.
Технические характеристики
| Спецификация | Справочное значение |
|---|---|
| Шаг 111,13 мм | Подтвердите чертеж. |
| Внутренняя ширина 33,02 мм | Подтвердите чертеж. |
| Диаметр штифта 11,18 мм | Подтвердите чертеж. |
| Диаметр ролика 50,80 мм | Подтвердите чертеж. |
| Высота соединительной пластины 33,27 мм | Подтвердите чертеж. |
| Общая длина штифта: 59,18 мм | Подтвердите чертеж. |
Указанные здесь значения являются идентификационными размерами, связанными с данной конфигурацией. Перед установкой подтвердите окончательный производственный чертеж, особенно если материал, зазор, положение крепления или эксплуатационные характеристики зависят от области применения.
Контекст применения в пекарне
В хлебопекарном оборудовании нагрузка на конвейер определяется не только транспортируемым продуктом. Системы расстойки добавляют влажность и создают длинные пути циркуляции; печи добавляют тепло и тепловые потоки; охлаждающие конвейеры могут использовать длинные маршруты транспортировки; системы с подносами и лотками создают концентрированные нагрузки; зоны упаковки часто требуют стабильной и чистой транспортировки.
Запишите зону работы оборудования, тип конвейера, скорость цепи, загрузку каждого конвейера и режим очистки. Если цепь проходит через переход между зонами, укажите этот переход в запросе на коммерческое предложение, поскольку температура и загрязнение могут изменяться по пути следования.
Выбор и настройка
Геометрическое соответствие
Подтвердите шаг, внутреннюю ширину, диаметр ролика/втулки, диаметр штифта, высоту пластины и общую ширину.
Соответствие вложения
Укажите монтажные отверстия, направление изгиба, смещение, размер поперечной балки и интервал между ними.
Выбор материала
Укажите влажность, степень промывки, химический состав моющих средств и температуру; соответствие материала этим условиям подтверждено.
Проверка системы
Проверьте звездочки, направляющие, механизм натяжения и соосность, чтобы новая цепь не была установлена в изношенную или смещенную систему.
Монтаж, осмотр и техническое обслуживание
Перед установкой заблокируйте машину и осмотрите звездочки и направляющие. Изношенные или загнутые зубья могут препятствовать плавной посадке роликов и ускорить износ новой цепи. Убедитесь, что валы выровнены, натяжной механизм имеет достаточный ход, а параллельные пряди остаются синхронизированными, если конвейер использует более одной цепи.
В процессе ввода в эксплуатацию осмотрите цепь как минимум на одном полном обороте. Обратите внимание на тугие соединения, трение о боковые стороны, помехи со стороны несущего механизма и необычные шумы при входе или выходе звездочки. После первоначального периода работы повторно проверьте натяжение или положение натяжения в соответствии с методикой производителя оборудования.
Для планирования технического обслуживания мы используем руководство по техническому обслуживанию сети пекарен охватывает точки проверки, в то время как Сети пекаренских печей На странице сравниваются связанные конфигурации.
Производство и контроль качества
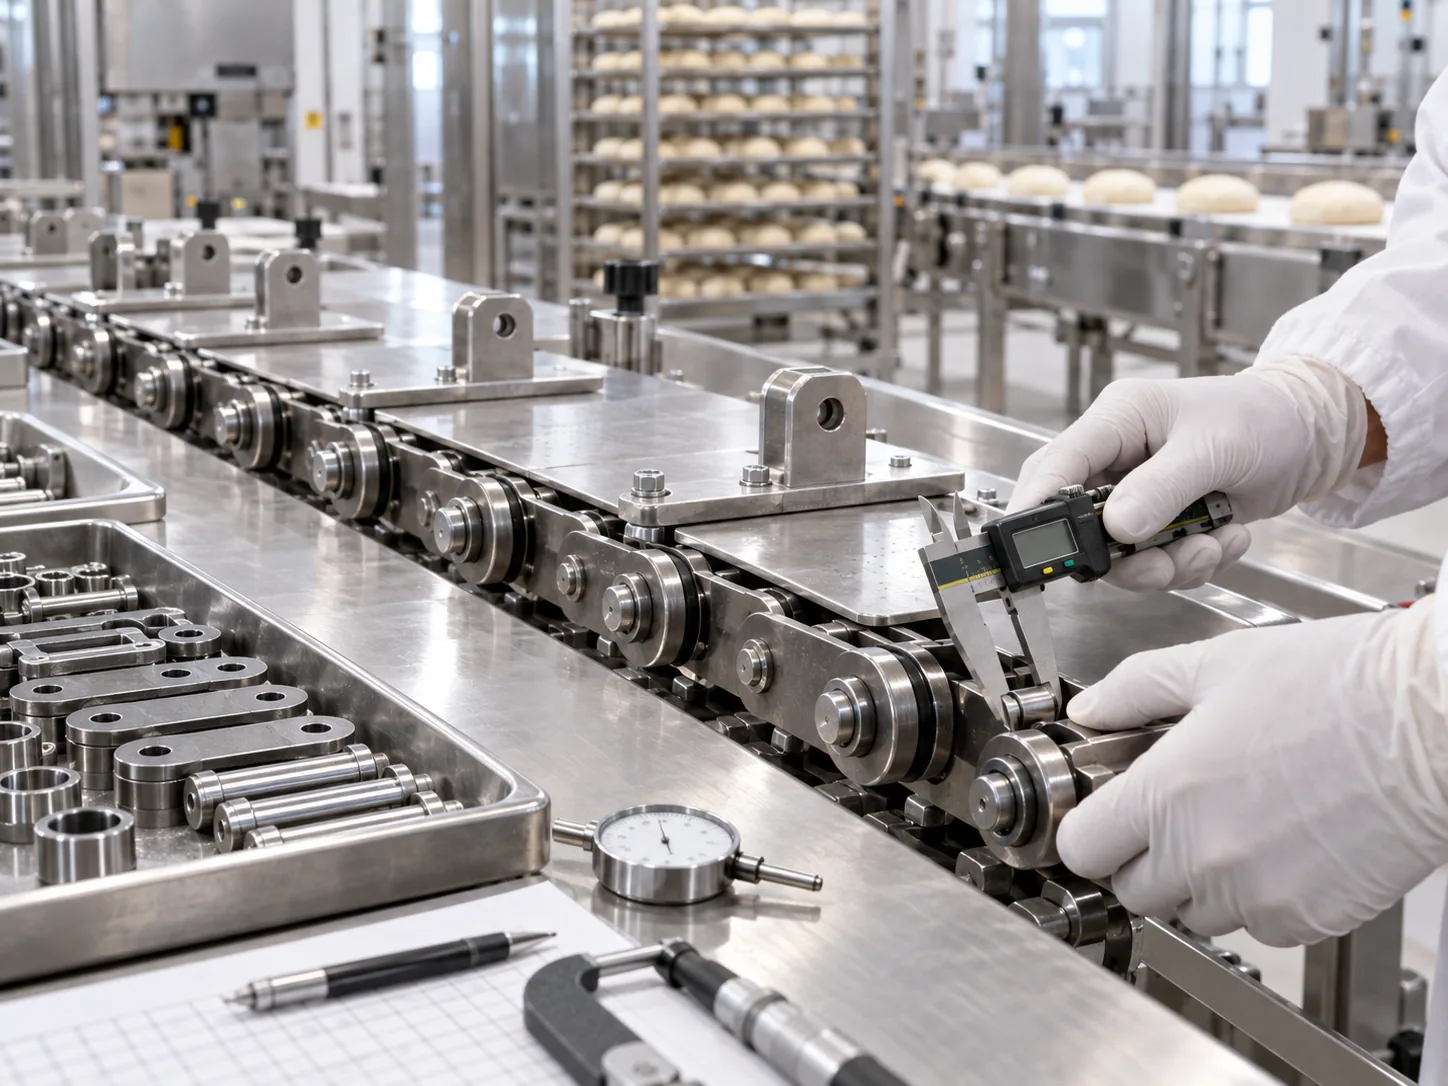
Контроль размеров должен проверять характеристики, определяющие взаимозаменяемость: равномерность шага резьбы, поперечную ширину, выступ штифта, размер ролика или втулки и место крепления. Для нестандартных конфигураций контроль также должен проверять схему расположения отверстий в несущей конструкции и интервал крепления в соответствии с утвержденным чертежом. Документы по контролю качества конкретного изделия могут быть составлены в соответствии с требованиями подтвержденного заказа.
Проверка компании для ознакомления покупателем
Для проверки компании, ее деятельности, профиля поставщика и производственных возможностей покупателям доступны аудиты и верификация поставщиков сторонними организациями, поддерживаемые SGS и TÜV Rheinland. В зависимости от требований заказа и подтвержденного объема производства могут быть предоставлены отчеты о проверке продукции, документы на материалы или записи о соответствии.
Проверка на стороне оборудования перед выпуском
Воспроизведите идентификационные размеры.
Для конвейерной цепи пекарской печи – шаг 111,13 мм, запишите значения шага 111,13 мм, внутренней ширины 33,02 мм, диаметра штифта 11,18 мм, диаметра ролика 50,80 мм, используя постоянные базовые точки. При наличии видимого износа проведите измерения на нескольких шагах и отметьте, находится ли цепь в расслабленном состоянии или под нагрузкой. Цель – получить набор размеров, который сможет воспроизвести другой инженер, а не одно удобное измерение.
Проверьте не только саму прядь, но и траекторию цепи.
Проследите за движением изделия по конвейерам непрерывных пекарских печей и туннельных печей. Отметьте ведущие и задние звездочки, направляющие рельсы, возвратные пути, точки перегрузки и положение натяжения. Локальные потертости или затянутый участок могут указывать на проблемы с соосностью или зазорами, которые одной заменой цепи недостаточно.
Рассматривайте интерфейс как путь загрузки.
Проверьте крепления печей, направляющие, противни и зубчатые колеса. Если установлены противни, стержни или кронштейны, запишите схему расположения отверстий, смещение и повторяющееся расстояние между ними. Убедитесь, что крепление жестко зафиксировано или имеет подвижную конструкцию, поскольку чрезмерное крепление может привести к смещению параллельных прядей.
Отделение фиксированной геометрии от выбираемых деталей
Шаг цепи, расстояние между узлами и точки крепления несущего механизма часто определяются существующим оборудованием. Материал, зазор в шарнирах, тип роликов или способ изготовления креплений могут потребовать пересмотра. Это различие обеспечивает совместимость работ по замене, позволяя при этом заказанной конфигурации учитывать повышенные температуры, многократные циклы нагрева и охлаждения, а также ограниченные зоны смазки.
| Проверять | Почему это важно | Что отправить или подтвердить |
|---|---|---|
| Установленная геометрия | Проверьте шаг цепи 111,13 мм, внутреннюю ширину 33,02 мм, диаметр штифта 11,18 мм, диаметр ролика 50,80 мм, сравнив их с существующей цепью или утвержденным чертежом станка. | Эскиз с указанием размеров, а также фотографии боковой и торцевой сторон. |
| Зубчатые колеса и направляющие | Проверьте профиль зубьев, соосность, контакт направляющих и посадку роликов. Изношенные сопрягаемые детали могут привести к тому, что новая цепь будет казаться растянутой или работать с перебоями. | Количество зубьев, фотографии звездочки и схема направляющей. |
| Надевать и носить | Запишите текущее положение натяжения и историю любых регулировок. Измерение шага натяжения в нескольких направлениях помогает отделить износ соединения от простой проблемы с длиной монтажа. | Увлечение путешествиями и чтением текстов на нескольких площадках. |
| Среда | Задокументируйте повышенную температуру, многократные циклы нагрева и охлаждения, а также зоны ограниченной смазки. Отдельно укажите нормальные условия и кратковременные пиковые значения, если речь идет о температуре. | Описание температурных, влажных, очистных параметров и ограничений по смазке. |
| Проверка выпуска | Перед заказом сравните предлагаемую цепь с защитными кожухами, датчиками, переключателями и всеми габаритами несущего элемента. На окончательном чертеже следует указать точные размеры и варианты комплектации, особенно в тех случаях, когда возможны заедание соединений, боковое трение и плохая посадка на изношенных звездочках. | Утверждены изменения в чертеже и запрошенное количество/длина. |
Информация для заказа
Планирование заказов и коммерческие условия
Минимальный объем заказа: Оценка производится по типу продукции, производственной партии и стоимости заказа. Для стандартных товаров из каталога обычно используются минимальные объемы производства, основанные на количестве, в то время как для крупных или дорогостоящих товаров может применяться оценка по стоимости проекта.
Образцы: Новые клиенты могут заказать от 1 до 5 штук, если выбранный тип цепи и технология производства соответствуют их потребностям. Цены и возможность изготовления образцов уточняются перед началом производства.
Смешанные заказы: Несколько моделей могут быть объединены в один заказ общей стоимостью приблизительно 1500 долларов США, при условии совместимости технологических процессов и требований к упаковке.
Очень малые количества: Заказы на 1–2 единицы принимаются только в случае одобрения образца, замены или инженерных работ; обычные розничные заказы не принимаются, а специальная обработка может привести к увеличению стоимости единицы товара.
Время выполнения: Сроки поставки стандартных изделий обычно составляют 10–25 рабочих дней; компонентов, изготовленных на заказ, — 20–45 дней; оборудования для проектов или сложных комплектов — 45–120 дней после подтверждения чертежа и заказа.
Условия торговли: Обычно поддерживаются условия EXW, FOB, CIF и DAP. Условия FCA, CFR, CPT, CIP и DDP могут быть обсуждены в зависимости от места назначения и плана отгрузки.
Контрольные точки ввода в эксплуатацию
Перед включением питания убедитесь в правильности установленной геометрии.
Для конвейерной цепи пекарской печи с шагом 111,13 мм проверьте центры цепи, выравнивание звездочек, зазоры направляющих и сопряженный несущий элемент или навесное оборудование при неподвижном состоянии машины. Поверните систему вручную там, где это позволяет конструкция машины. Цепь должна входить и выходить из каждой звездочки без бокового усилия, и никакое навесное оборудование, стержень или пластина не должны касаться защитного кожуха или направляющей на протяжении всего пути следования в печи.
Проследите весь путь целиком, а не только его конец со стороны подъездной дороги.
Запустите станок на контролируемой скорости, необходимой для ввода в эксплуатацию, и понаблюдайте за работой под нагрузкой и при возврате. Обратите особое внимание на артикуляцию горячей/холодной цепи и посадку звездочки. Прислушайтесь к повторяющемуся удару и отметьте положение станка, где он возникает. Симптом, повторяющийся в одном месте, часто оказывается более полезным, чем общее утверждение о том, что цепь шумит или натянута.
Повторите проверку после установления реальных условий процесса.
После того, как линия достигнет нормального температурного цикла, снова проверьте шарнирное соединение, натяжение и положение намотки. Подтвердите наличие зазоров на протяжении всего температурного цикла. Не компенсируйте локальные помехи чрезмерным натяжением цепи. Зафиксируйте все регулировки, чтобы окончательный базовый уровень технического обслуживания отражал фактическое состояние при вводе в эксплуатацию, а не состояние холодной, незагруженной установки.
Оставьте документ о техническом обслуживании в качестве воспроизводимого образца.
Сохраните утвержденный чертеж цепи, указание установленной длины или шага, количество зубьев звездочки, положение намотки и четкие фотографии критически важного узла. Это создаст базовый уровень для последующих проверок износа и обеспечит контрольный показатель при необходимости замены цепи для конвейера хлебопекарной печи (шаг 111,13 мм) на другую совместимую цепь.
Часто задаваемые вопросы
Достаточны ли размеры для одобрения замены?
Это хороший первый шаг для идентификации, но для окончательной проверки также необходимы геометрия звездочки, способ крепления, режим работы, материал и зазоры между деталями машины и подшипниками.
Вы можете создать пользовательское вложение?
Проверка нестандартного крепления возможна при наличии чертежа с указанием размеров, геометрии цепи и описания нагрузки/применения.
Что мне следует отправить вместе с запросом коммерческого предложения?
Пришлите размеры, фотографии, имеющийся чертеж (если имеется), количество или длину цепей, тип машины, температуру, условия очистки, нагрузку и запрашиваемую документацию.