Systemy rozrostu piekarniczego
Warunki procesu, odpowiednie rodziny łańcuchów i dane RFQ.
Wyświetl aplikacjęAplikacje
Dopasuj łańcuch przenośnika do procesu piekarniczego, środowiska operacyjnego i interfejsu przenośnika.
Warunki procesu, odpowiednie rodziny łańcuchów i dane RFQ.
Wyświetl aplikacjęWarunki procesu, odpowiednie rodziny łańcuchów i dane RFQ.
Wyświetl aplikacjęWarunki procesu, odpowiednie rodziny łańcuchów i dane RFQ.
Wyświetl aplikacjęWarunki procesu, odpowiednie rodziny łańcuchów i dane RFQ.
Wyświetl aplikacjęWarunki procesu, odpowiednie rodziny łańcuchów i dane RFQ.
Wyświetl aplikacjęWarunki procesu, odpowiednie rodziny łańcuchów i dane RFQ.
Wyświetl aplikacjęWarunki procesu, odpowiednie rodziny łańcuchów i dane RFQ.
Wyświetl aplikacjęWarunki procesu, odpowiednie rodziny łańcuchów i dane RFQ.
Wyświetl aplikacjęWarunki procesu, odpowiednie rodziny łańcuchów i dane RFQ.
Wyświetl aplikacjęWyrastanie, pieczenie, chłodzenie i pakowanie to nie tylko jeden mechaniczny proces. Wilgotność, temperatura, obsługa produktu, czyszczenie i dostęp zmieniają się na całej linii. Strony aplikacji pomagają uchwycić te różnice przed wyborem rodziny łańcuchów.
W następnym kroku użyj przewodnik po wyborze łańcucha przenośnikowego do piekarni.
Zidentyfikuj typ OEM/maszyny i czy łańcuch działa w zakresie garowania, pieca, chłodzenia, obsługi lub pakowania.
Podaj wymiary podziałki, szerokości, rolki/tulei, sworznia, mocowania i środka łańcucha.
Podaj prędkość, obciążenie nośnika/produktu, starty, nachylenie i układ odbioru.
Określ ograniczenia dotyczące temperatury, wilgotności, mycia, środków czyszczących i smarowania.
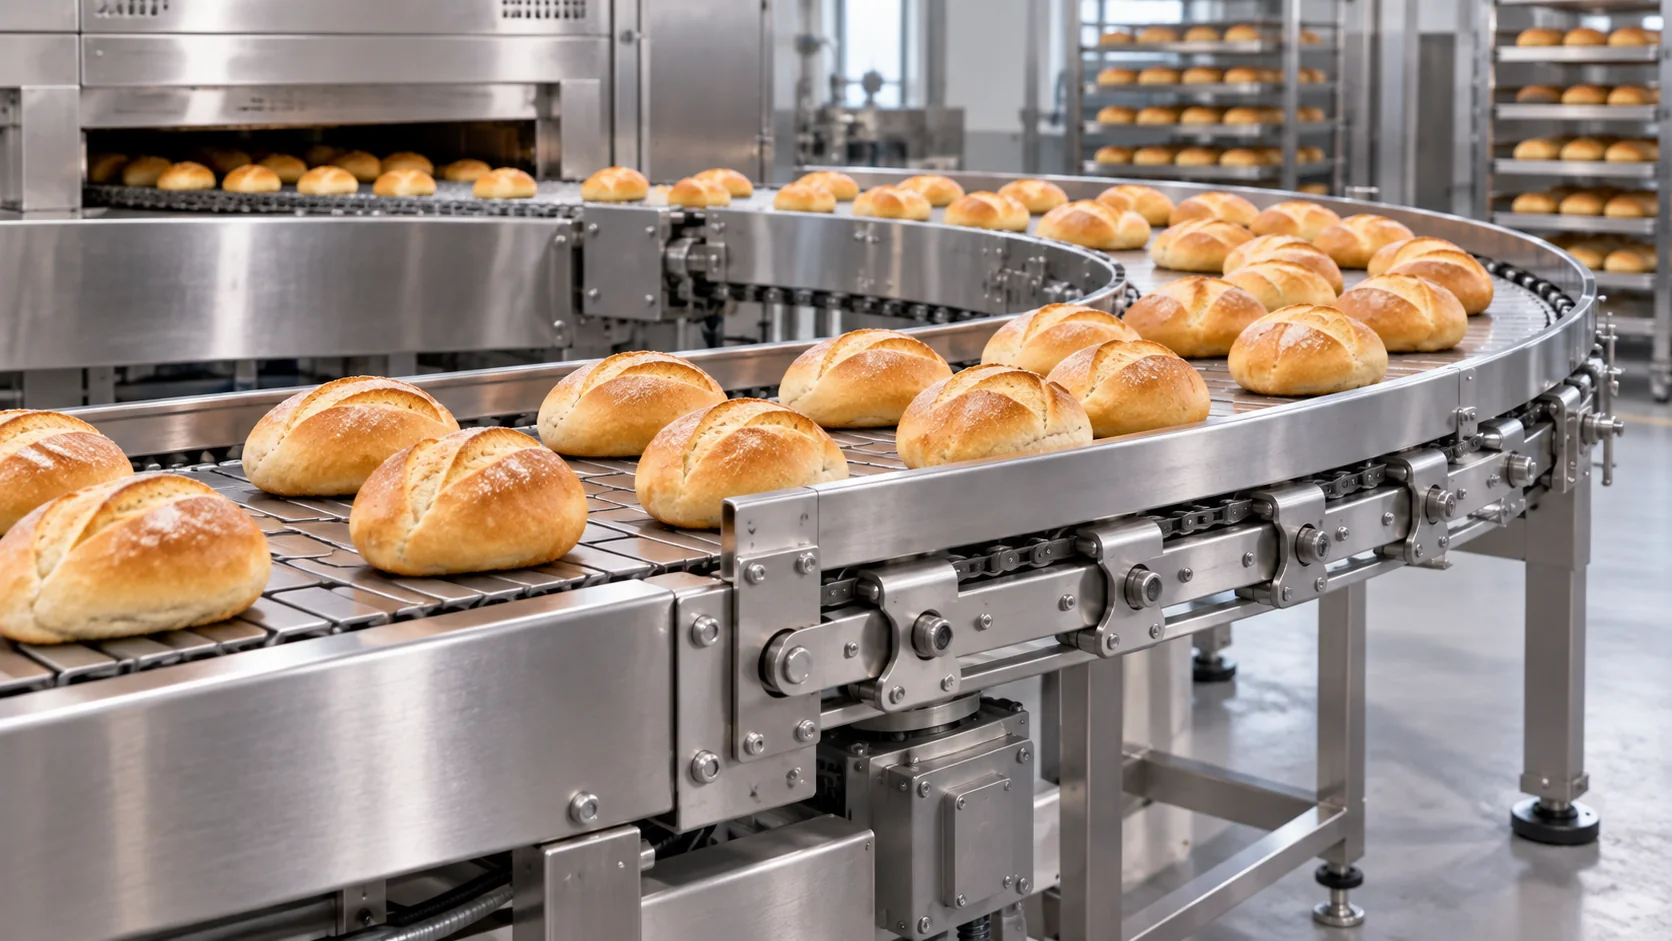
Dokładnie określ, gdzie działa łańcuch: pętla rozrostowa, piec nagrzany, przenośnik chłodzący, powrót tacek czy transfer opakowań. Unikaj traktowania całej linii piekarniczej jako jednego zadania.
Rejestruj odstępy między misami, tackami, prętami, uchwytami i mocowaniami. Nośnik jest częścią ścieżki obciążenia i często decyduje o tym, czy odpowiednia jest rodzina standardowa, mocująca czy z drążonym sworzniem.
Oddzielne warunki normalnej produkcji, nagrzewania, czyszczenia i wyłączania. Szczytowe temperatury, wilgotność, dostęp do środków chemicznych i smarowania mogą zmienić wybór, nawet jeśli geometria podstawy pozostaje taka sama.
Rejestruj czynności wykonywane przez przenośnik w danej strefie: wyrastanie ciasta w komorze rozrostowej, formowanie w rozgrzanym piecu, schładzanie gotowego produktu lub pakowanie towarów podczas transportu. Ten sam nominalny rozmiar łańcucha może stawiać czoła różnym wymaganiom dotyczącym połączeń, prowadnic i przenośników w przypadku zmiany stanu procesu.
Oddziel ciężar produktu od sprzętu przenoszonego przez łańcuchy. Tace, tace, poprzeczki, uchwyty i podpory mogą dominować nad obciążeniem, a także generować siły poprzeczne, gdy oba pasma nie są zsynchronizowane. W rekordzie aplikacji należy uwzględnić środki transportu i odstępy między mocowaniami.
Opisz normalny cykl, a nie tylko maksymalną temperaturę. Wyrastanie może łączyć ciepło z kondensacją, piece powodują wzrost temperatury, chłodzenie może tworzyć długie drogi powrotne, a mycie wprowadza chemię i warunki suszenia. Zaznacz, gdzie zaczyna się i kończy każda ekspozycja.
Określ prędkość łańcucha, częstotliwość startu/zatrzymania, nachylenie lub spadek, odległość między środkami, liczbę pasm, układ prowadnic i metodę odbioru. Długie ścieżki i powtarzające się indeksowanie mogą ujawnić ograniczenia śledzenia lub synchronizacji, które nie występują w statycznej specyfikacji produktu.
Wyjaśnij, jak czyszczona jest linia, czy połączenia są bezpośrednio natryskiwane, jak szybko system schnie i jakie obowiązują ograniczenia dotyczące smarowania. Dobór materiałów należy rozważyć w kontekście dostępu do połączeń, drenażu i konserwacji, a nie traktować go jako odrębnej decyzji higienicznej.
W przypadku istniejącej linii należy określić wymiary i interfejsy, których nie można zmienić bez modyfikacji maszyny. W przypadku nowego projektu należy określić, gdzie istnieje swoboda optymalizacji podziałki, rodzaju rolek, mocowania lub materiału. Dzięki temu zapytanie ofertowe koncentruje się na rzeczywistych wymaganiach dotyczących wymiany.
| Przedmiot przekazania | Co nagrywać | Dlaczego zmienia to recenzję |
|---|---|---|
| Strefa maszynowa | Proces, lokalizacja w linii, pozycje napędowe/ogonowe i punkty transferowe | Łączy rodzinę sieci z rzeczywistym obowiązkiem, a nie ogólną etykietą piekarniczą. |
| Geometria łańcucha | Pochylenie na kilku ogniwach, szerokość wewnętrzna, rolka/tuleja, sworzeń, płytka i szerokość całkowita | Steruje zazębianiem się zębatek i ich wymianą fizyczną. |
| Interfejs operatora | Otwory mocujące, kierunek gięcia, poprzeczki, środki łańcuchów i powtarzalne odstępy | Określa sposób, w jaki obciążenie dociera do łańcucha i czy standardowe mocowania są odpowiednie. |
| Cykl operacyjny | Ograniczenia dotyczące prędkości, obciążenia, temperatury, wilgotności, czyszczenia i smarowania | Oddziela geometrię, która musi być zgodna, od opcji usług, które można zoptymalizować. |
| Zakres komercyjny | Wymagana długość lub ilość, potrzeba próbki, harmonogram i dokumentacja | Pozwól, aby przegląd techniczny i komercyjny odbywały się na podstawie tego samego kontrolowanego żądania. |
Jeśli którykolwiek wymiar jest niepewny, należy przesłać wyraźne zdjęcia kontekstu maszyny i zbliżenia, zamiast zgadywać. Rysunek ofertowy powinien rozwiać wszelkie wątpliwości dotyczące pozostałych wymiarów przed rozpoczęciem produkcji.
Strona aplikacji powinna zawężać kontekst maszyny, a nie wybierać łańcucha osobno. Użyj jej do zidentyfikowania strefy procesu, prawdopodobnych rodzin łańcuchów oraz pomiarów, które zasługują na priorytet. Gdy linia łączy rozrost, pieczenie, chłodzenie i pakowanie, przygotuj osobną notę obciążeniową dla każdej sekcji, zamiast kopiować jeden stan na cały przenośnik.
Istniejące koła zębate, środki wałów, prowadnice i lokalizacje nośników często tworzą wymiary, których nie da się zmienić bez obróbki mechanicznej. Materiał, typ rolki, metoda produkcji osprzętu czy podejście do smarowania mogą dawać większą swobodę. Wyznaczenie tej granicy pomaga inżynierom usprawnić działanie systemu bez konieczności przeprowadzania niepotrzebnych modernizacji.
Przed wykonaniem zbliżeń należy wykonać szerokie ujęcie trasy przenośnika. Następnie należy sfotografować łańcuch przy kole zębatym, przykładowe mocowanie lub poprzeczkę, napinacz oraz wszelkie miejsca wykazujące nietypowe zużycie. Zbliżenie bez kontekstu maszyny może ukryć problem z ustawieniem lub luzem, który spowodował objaw.
Porównaj rysunek ofertowy z zainstalowaną maszyną lub projektem OEM przed zatwierdzeniem. Sprawdź podziałkę, szerokości, geometrię sworzni/rolek, odstępy między mocowaniami, rozstaw osi łańcucha i wszelkie uwagi dotyczące materiałów specjalnych. Zachowaj zatwierdzoną wersję wraz z bazą konserwacji, aby przyszłe prośby o wymianę były podejmowane na podstawie kontrolowanych informacji, a nie na podstawie nowych wizualnych szacunków.
Wybór aplikacji na pierwszym miejscu jest najbardziej niezawodny, gdy proces, łańcuch i maszyna są rozpatrywane jako jeden mechanizm.
Zdefiniuj, co przenośnik wykonuje w procesie, a następnie przypisz ograniczenia środowiskowe i przenośnikowe do odpowiedniej rodziny łańcuchów. Rejestruj rzeczywisty odcinek przenośnika, zamiast opisywać całą linię piekarniczą za pomocą jednego stanu roboczego.
Podstawą oceny kompatybilności są takie czynniki, jak podziałka, szerokość poprzeczna, rozmiar rolki lub tulei, wymiary sworznia, geometria koła zębatego i miejsca mocowania.
Określ prędkość, obciążenie lub masę nośnika, temperaturę, wilgotność, ograniczenia dotyczące czyszczenia i smarowania. Te szczegóły decydują o tym, które opcje zasługują na rozpatrzenie.
Prześlij rysunki i zdjęcia kontekstowe razem. Oddziel wymiary stałe od wymiarów opcjonalnych, które można zoptymalizować, aby umożliwić sprawną kontrolę ostatecznego rysunku.


























