Leg de geometrie vast.
Steek, breedte, rol/bus, pen, plaat, totale breedte en bevestigingspatroon.
Technische handleiding voor bakkerijketens
De informatie die u moet verstrekken bij het aanvragen van een vervangende ketting, kunt u het beste invullen door de gemeten kettinggeometrie, de machinebelasting en de bedrijfsomgeving te combineren. Deze handleiding laat zien wat u moet inspecteren, vastleggen en bespreken voordat u een beslissing neemt over een vervangende of nieuwe ketting.
De informatie die u moet meesturen bij een aanvraag voor een vervangende ketting, moet gebaseerd zijn op de daadwerkelijke situatie van de transportband. Begin met de steek van de ketting, de dwarsgeometrie, de staat van de tandwielen en eventuele bevestigingen van de drager. Voeg vervolgens informatie toe over temperatuur, vochtigheid, reiniging, belasting, snelheid en spankracht. Het doel is niet om een ketting op basis van uiterlijk te identificeren, maar om een offerteaanvraag op te stellen die de machine-interface behoudt en toepassingsspecifieke keuzes expliciet maakt.
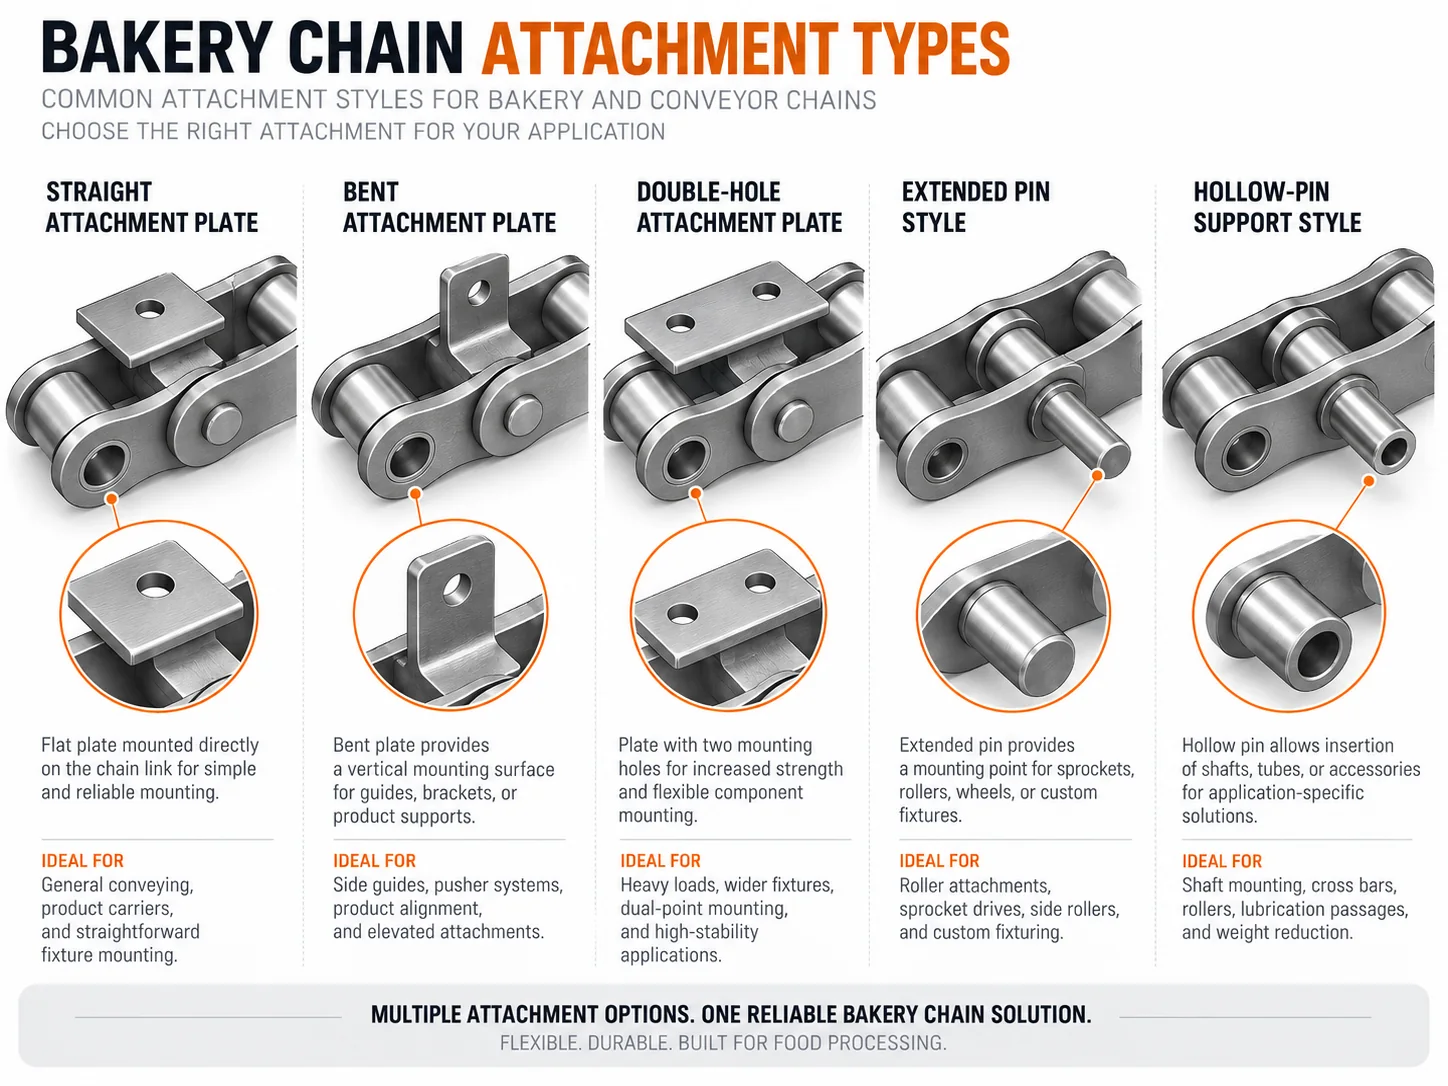
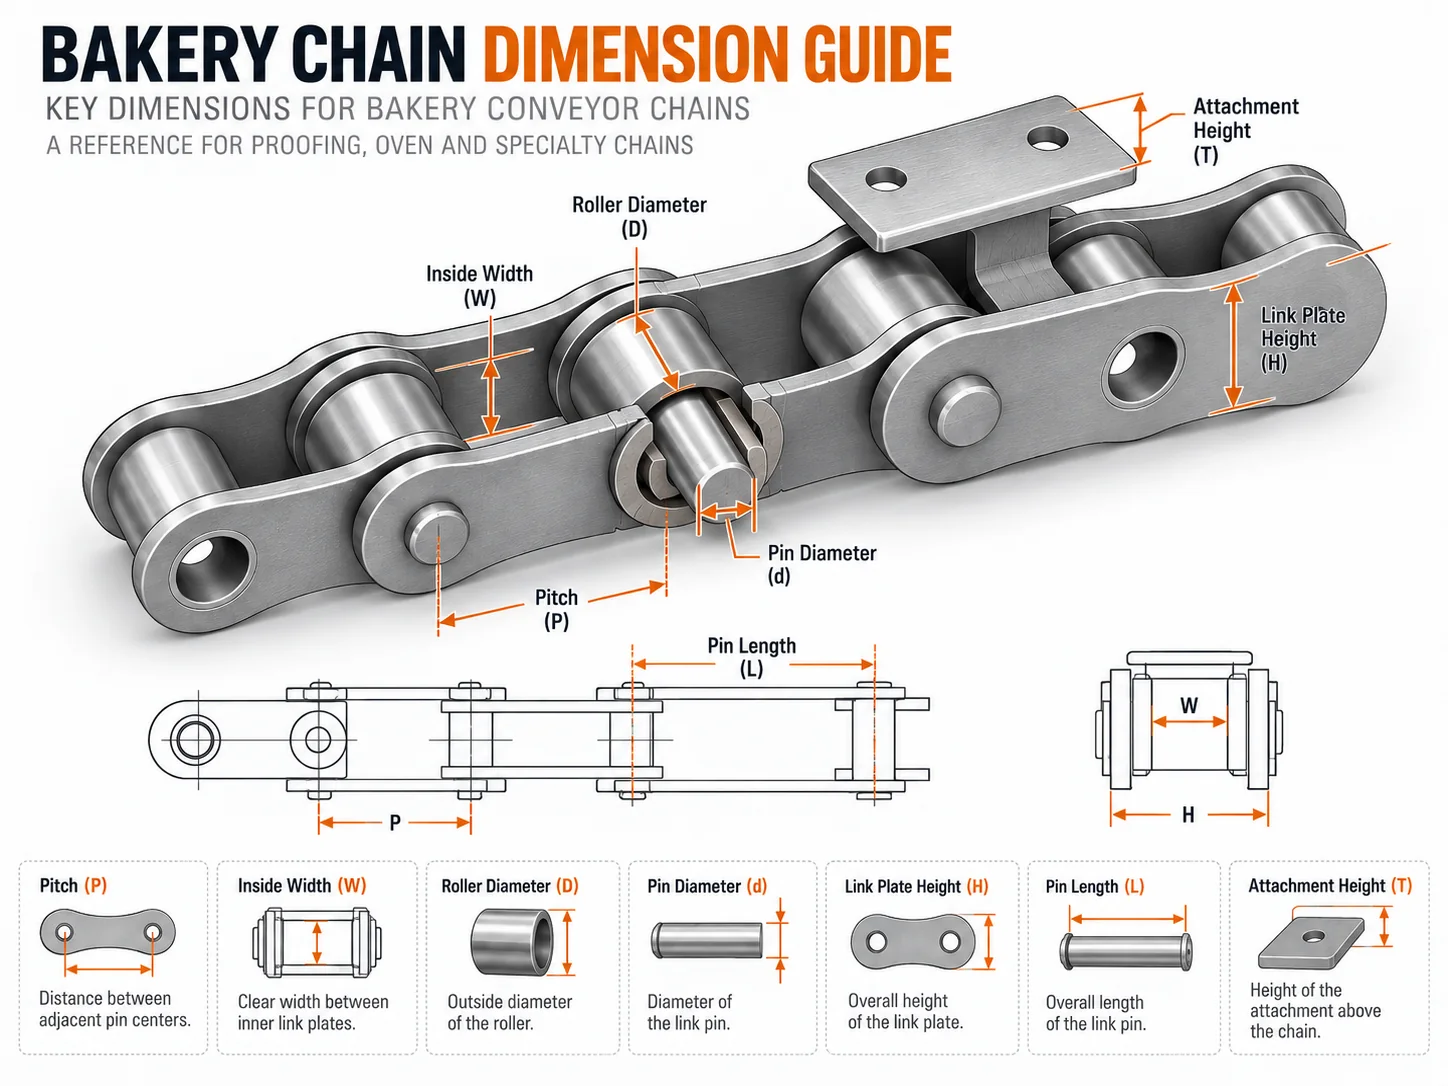
Meet verschillende kenmerken voordat u de ketting verwijdert. De steek bepaalt de basisverhouding van de overbrenging, maar de binnenbreedte, de diameter van de rol of bus, de diameter van de pen, de hoogte van de plaat, de totale breedte en de afmetingen van de bevestiging onderscheiden configuraties die dezelfde nominale steek kunnen hebben.
Om een versleten schakel te beoordelen, meet je de totale steek over meerdere schakels. Fotografeer de ketting vanaf de zijkant en de voorkant, en neem indien mogelijk ook het tandwiel mee op de foto.
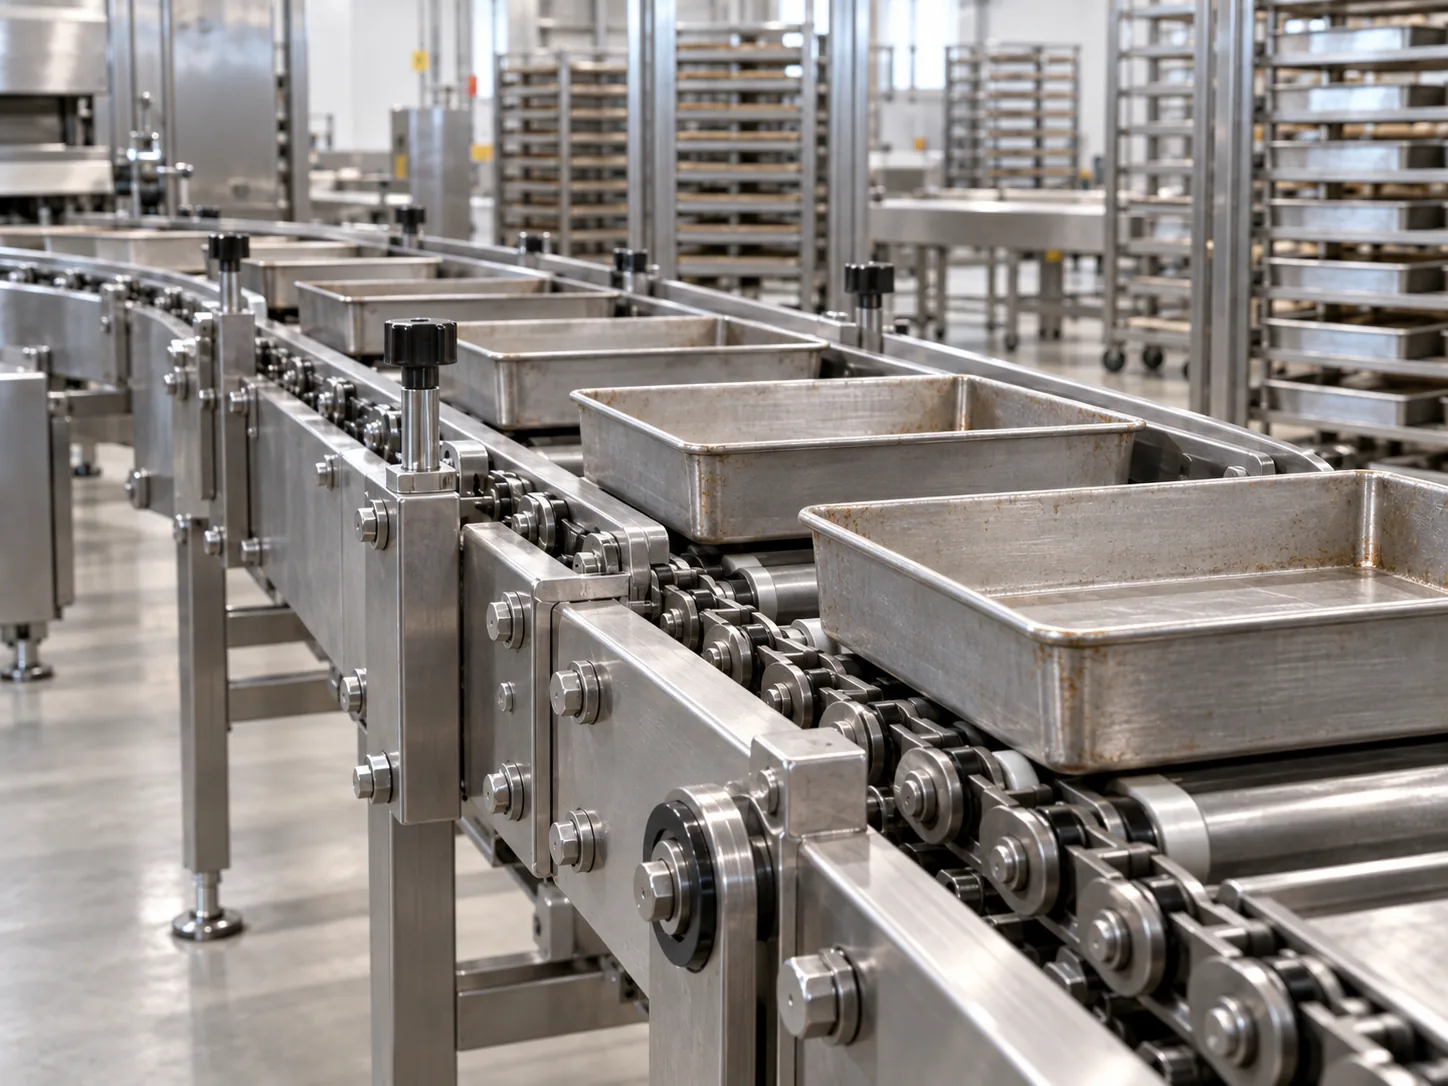
Dezelfde kettinggeometrie kan zich anders gedragen in een vochtige rijskast, een hete oven, een koelruimte op omgevingstemperatuur of een reinigingsruimte. Vermeld bij uw aanvraag voor een vervangende ketting de exacte machinezone, of de ketting direct product transporteert of pannen/armaturen verplaatst, en of het scharnierpunt wordt blootgesteld aan hitte, vocht, reinigingsmiddelen of schuurresten.
Procesgegevens helpen bepalen welke eigenschappen vastliggen door uitwisselbaarheid en welke eigenschappen – zoals materiaal, speling of de productiemethode van de bevestiging – voor de toepassing moeten worden herzien.

Een ketting werkt niet zelfstandig. Rollen of bussen moeten soepel in en uit de tandruimtes van de tandwielen bewegen, terwijl geleiderails de kettingdraad ondersteunen zonder deze zijwaarts te duwen. Gehaakte tanden, een verkeerde uitlijning van de as, excentrische tandwielen of een stroeve geleider kunnen ervoor zorgen dat een nieuwe ketting snel slijt.
Inspecteer het volledige traject over één complete kringloop. Als de schade zich herhaalt op dezelfde locatie in de machine, onderzoek dan de lokale ondersteuning, overdracht of drager voordat u ervan uitgaat dat de ketting zelf defect is.
Steek, breedte, rol/bus, pen, plaat, totale breedte en bevestigingspatroon.
Temperatuur, vochtigheid, reiniging, snelheid, belasting, productie-uren en -starts.
Tandwielen, geleiders, kettingcentra, spaninrichting, uitlijning en speling van de drager.
Keur de definitieve geometrie, het materiaal en de toepassingsafhankelijke configuratie goed vóór de installatie.
Vraag wat er veranderd is voordat het probleem zich voordeed: productiesnelheid, product- of pan-gewicht, reinigingscyclus, smeermiddel, temperatuur, onderhoudsinterval of vervangen tandwielen. Trendinformatie is waardevoller dan een enkele foto, omdat het laat zien of de slijtage gelijkmatig of geconcentreerd is.
Controleer tijdens de routine-inspectie op stroeve verbindingen, slijtage van de rollen, beweging van de pinnen, gebarsten of verbogen hulpstukken, abnormaal zijdelings contact en ongelijkmatige aanspanning. Zorg ervoor dat de afschermingen en veiligheidsprocedures conform de eisen van de machine-eigenaar worden nageleefd.
Vermeld de gemeten afmetingen, de naam van de machine/het proces, foto's, een tekening (indien beschikbaar), de hoeveelheid of de vereiste kettinglengte, de bevestigingsafstand, de afstand tussen de kettingcentra, informatie over de tandwielen, de temperatuur, de reinigingsconditie, de belasting en het beoogde leveringsvenster. Controleer de Gids voor het kiezen van een bakkerijketen en de productfamilieoverzicht voor de volgende beslissingsstap.
Een bruikbare diagnose begint met bewijsmateriaal dat door een tweede persoon kan worden bevestigd. Stel een offerteaanvraag (RFQ) samen waarmee een engineer de ketting en de machine-interface kan identificeren. Noteer de lengte van de ketting, de binnenbreedte, de diameter van de rol/bus, de afmetingen van de pen, de plaatgeometrie, de afstand tussen de bevestigingen en de kettingcentra. Let bij slijtage van de ketting op welke metingen beïnvloed kunnen worden door speling of vervorming van de verbindingen, en geef de voorkeur aan metingen over meerdere stappen of op meerdere punten boven één geïsoleerde afmeting.
De ketting werkt niet vanzelf. Controleer bij elke transportband in een bakkerij, waar het originele onderdeelnummer of de leverancier onbekend is, tegelijkertijd de tandwielen, geleiders, retourbaan, spaninrichting en dragerinterface. Let op trage berekeningscycli of onjuiste combinaties als gevolg van onvolledige afmetingen en losse close-upfoto's. Een lokaal probleem dat zich herhaalt op één machinepositie wijst vaak op problemen met de uitlijning, speling of de koppelingsonderdelen, in plaats van een uniform kettingprobleem.
De praktische oplossing is om een reproduceerbare maatvoering te versturen, samen met de machine-informatie, bedrijfsomstandigheden en hoeveelheid. Dit voorkomt een veelgemaakte fout: het wijzigen van de kettingspanning, het materiaal of de afmetingen voordat de onderliggende beperking is vastgesteld. Gebruik de kettingtekening en de machineafmetingen samen, want een configuratie die er op zichzelf correct uitziet, kan nog steeds problemen veroorzaken met een beschermkap, transferplaat, sensorbeugel of drager.
Beschrijf de bedrijfscyclus in plaats van een enkel bijvoeglijk naamwoord zoals 'heet', 'nat' of 'voedselveilig'. Vermeld de normale en piektemperatuur waar relevant, blootstelling aan vocht of reiniging, snelheid, start-/stopgedrag en beperkingen met betrekking tot smering. Deze details bepalen of spelingen, materialen of onderhoudsprocedures moeten worden aangepast, terwijl de basisgeometrie gelijk blijft.
| Rekening | Waarom het belangrijk is | Wat moet ik versturen of verifiëren? |
|---|---|---|
| Identificatie | Controleer de lengte van de vertanding, de binnenbreedte, de diameter van de rol/bus, de afmetingen van de pinnen, de plaatgeometrie, de afstand tussen de bevestigingen en de hartafstand van de kettingen. Gebruik een meetprocedure die na demontage herhaald kan worden, zodat de metingen na installatie en op de testbank vergeleken kunnen worden. | Een schets met afmetingen, foto's op schaal en eventuele oude tekeningen of artikelnummers. |
| Routepositie | Breng in kaart waar de productielijn loopt op elke transportband in de bakkerij waar het originele onderdeelnummer of de leverancier onzeker is. Markeer de exacte locatie van trage offertetrajecten of onjuiste resultaten als gevolg van onvolledige afmetingen en losse close-upfoto's, in plaats van de situatie alleen als een probleem voor de hele lijn te rapporteren. | Contextfoto met het transportbandgedeelte, de aandrijf-/achteraanrijposities en het retourpad. |
| Aansluitende onderdelen | Controleer het tandprofiel, de rolzitting, de uitlijning van de as/tandwiel, het contact met de geleider en de spanreserve. Deze onderdelen kunnen slijtagepatronen veroorzaken die een probleem met de kettingselectie nabootsen. | Aantal tandwieltanden en foto's, geleidingslay-out en huidige opwikkelpositie. |
| Laadpad | Identificeer hoe productdragers, bakken, stangen of hulpstukken de belasting overbrengen op de keten. De nadruk ligt bij dit onderwerp op het samenstellen van een offerteaanvraagpakket waarmee een engineer de keten en de bijbehorende machine-interface kan identificeren. | Tekening van de drager, bevestigingsinterval, afstand tussen de kettingharten en ondersteunde massa/kracht indien bekend. |
| Omgeving | Registreer temperatuur, luchtvochtigheid, reinigingscycli, vervuiling en smeerbeperkingen per machinezone. Maak onderscheid tussen continue blootstelling en korte pieken of reinigingsmomenten. | Overzicht van de bedrijfsomstandigheden en de onderhouds-/smeerprocedures. |
| Uitgave | De laatste technische stap is het aanleveren van een reproduceerbare maatvoering, samen met de machinecontext, de bedrijfsomstandigheden en de hoeveelheid. De goedgekeurde tekening moet vaste, uitwisselbare maten onderscheiden van selecteerbare opties. | Gedimensioneerde schets, context-/detailfoto's, toepassing, omgeving, tandwielgegevens, hoeveelheid en documentatiebehoeften. |
Een gelijkmatige verandering over de hele ketting duidt op een ander mechanisme dan schade die geconcentreerd is bij één tandwiel, geleider of overbrenging. Vergelijk bij het aanvragen van een vervangende ketting de linker- en rechterkant en de belaste/retourrichting. De slijtageverdeling kan aantonen of de oorzaak slijtage aan de gewrichten, zijdelingse belasting, vervuiling, temperatuurschommelingen of een drager is die de ketting uit zijn natuurlijke baan duwt.
Verhoogde spanning kan tijdelijk ruis of tracking veranderen zonder de onderliggende oorzaak te verhelpen. Als het waargenomen probleem bestaat uit trage meetcycli of onjuiste matches als gevolg van onvolledige afmetingen en losse close-upfoto's, controleer dan eerst de uitlijning, de opneemgeometrie en de articulatie. Overmatige spanning kan de lagerbelasting verhogen en een marginaal geleidings- of bevestigingsprobleem verergeren.
Bakkerijapparatuur kan zich in verschillende productie-, reinigings- en stilstandsfasen bevinden. Een ketting kan bijvoorbeeld soepel bewegen wanneer deze koud is en stroef worden wanneer deze warm is, of vrij lopen tijdens de productie maar corroderen na herhaaldelijk stilvallen in natte omstandigheden. Registreer de fase waarin het probleem zich voordoet, zodat de gekozen corrigerende maatregel de werkelijke bedrijfscyclus aanpakt.
Voor een onbekende ketting is één close-up niet voldoende. Combineer een complete afbeelding van het machinegebied met zij- en vooraanzichten van verschillende steeklengtes, een foto van de tandwieloverbrenging en een duidelijke afbeelding van de bevestiging/drager. Plaats een schaalverdeling alleen waar deze het te meten onderdeel niet verbergt. Deze fotoserie maakt het samenstellen van een offerteaanvraagpakket eenvoudiger, waarmee een engineer de ketting en de machine-interface op afstand kan beoordelen.
Noteer de lengte van de multi-pitch, de binnenbreedte, de diameter van de rol/bus, de afmetingen van de pen, de plaatgeometrie, de bevestigingsafstand en de kettingcentra, het aantal tandwieltanden en de interface van de drager voordat u onderdelen vervangt.
Beschrijf wat er gebeurt in een transportband in een bakkerij waar het oorspronkelijke onderdeelnummer of de leverancier onbekend is, inclusief veranderingen in temperatuur of vochtigheid, snelheid, belasting en beperkingen met betrekking tot reiniging/smering.
Documenteer gevallen waarin trage offertecycli of onjuiste overeenkomsten worden veroorzaakt door onvolledige afmetingen en geïsoleerde close-upfoto's. Vergelijk de aandrijf-, keer-, geladen-, retour- en overdrachtspunten in plaats van het gemiddelde van de gehele transportband te nemen.
Voeg een gedetailleerde schets, context-/detailfoto's, toepassing, omgeving, tandwielgegevens, hoeveelheid en benodigde documentatie toe. Vermeld de gewenste hoeveelheid of kettinglengte en eventuele benodigde documentatie bij de bestelling.
Controleer de steek, breedtes, pen-/rolgeometrie, bevestigingen en materiaalspecificaties in één gecontroleerde tekeningrevisie. Voor de informatie die moet worden verzonden bij het aanvragen van een vervangende ketting, moet de vrijgavebeslissing expliciet ingaan op het samenstellen van een offerteaanvraagpakket waarmee een engineer de ketting en de bijbehorende machine-interface kan identificeren.
Na de installatie dient u ten minste één volledige omwenteling te observeren, de in- en uitgang van het tandwiel en de speling van de drager te controleren en de kettingspanning opnieuw te controleren volgens de procedure van de machinefabrikant. Een nieuwe ketting mag niet worden gebruikt ter compensatie van versleten of verkeerd uitgelijnde onderdelen.
De belangrijkste reden om dit proces gestructureerd te houden, is dat het samenstellen van een offerteaanvraag (RFQ) waarmee een engineer de ketting en de machine-interface kan identificeren, interactie heeft met meerdere componenten. Een wijziging die één symptoom verbetert, kan de belasting naar een ander deel van het mechanisme verschuiven. Het corrigeren van de uitlijning van de geleiding kan bijvoorbeeld de slijtage aan de zijkant verminderen, maar ook een instelling van de spaninrichting blootleggen die voorheen de verkeerde uitlijning compenseerde. Registreer wijzigingen één voor één, zodat het resultaat kan worden geïnterpreteerd.
Bij gepland onderhoud dient u de huidige toestand te vergelijken met een basislijn, indien deze beschikbaar is. Als er geen basislijn is, creëer er dan een tijdens de volgende stilstand: fotografeer de tandwielen en geleidingsvlakken, noteer de spanpositie, meet een bepaald aantal steeklengtes en noteer de locatie van de ketting in elke transportband in de bakkerij waarvan het oorspronkelijke onderdeelnummer of de leverancier onbekend is. Het herhalen van dezelfde waarnemingen later is informatiever dan afgaan op algemene uitspraken zoals "de ketting is uitgerekt".
Als er een bestaande tekening beschikbaar is, controleer dan of de geïnstalleerde hardware er nog steeds mee overeenkomt. Bakkerijapparatuur wordt vaak aangepast gedurende de levensduur: dragers kunnen worden gerepareerd, geleiderails verplaatst, tandwielen vervangen en de tussenruimte tussen de bevestigingspunten gewijzigd. De tekening blijft nuttig, maar een controle in het veld voorkomt dat een historisch document als bewijs van de huidige configuratie wordt beschouwd.
Inkoop en engineering moeten hetzelfde documentatiepakket gebruiken. De offerteaanvraag mag de commerciële hoeveelheid niet scheiden van de technische context: een gedetailleerde schets, context-/detailfoto's, toepassing, omgeving, tandwielgegevens, hoeveelheid en documentatiebehoeften. Dit maakt het mogelijk om te beoordelen of een standaardserie, een aangepast hulpstuk of een op maat gemaakt vervangingsonderdeel de juiste oplossing is, zonder onnodig heen en weer te hoeven communiceren.
Beschouw de website ten slotte als een voorbereidend hulpmiddel en niet als de bepalende producttekening. Afmetingen en diagrammen verkleinen de productfamilie en helpen bij het structureren van de offerteaanvraag; de vrijgegeven tekening definieert de bestelde configuratie. Dit onderscheid is vooral belangrijk wanneer trage offertetrajecten of verkeerde matches als gevolg van onvolledige afmetingen en losse detailfoto's meerdere mechanische oorzaken kunnen hebben.
Gebruik de informatie die u meestuurt bij het aanvragen van een vervangende ketting als een vraag op machineniveau, niet alleen voor een kettinginspectie. Vergelijk de belaste en retourtrajecten, de aandrijf- en keerpunten, en elke overdracht of dragerovergang in elke transportband in de bakkerij waar het originele onderdeelnummer of de leverancier onzeker is. Documenteer of trage offertecycli of onjuiste matches, veroorzaakt door onvolledige afmetingen en geïsoleerde close-upfoto's, over de hele kettingstreng verdeeld zijn of zich op één locatie herhalen. Dit patroon helpt bij het onderscheiden van progressieve slijtage van de verbindingen van problemen met de uitlijning, geleiding, tandwielen of dragers die een nieuwe ketting alleen niet kan verhelpen.
De werkgegevens moeten de volgende informatie bevatten: lengte van de ketting met meerdere steeklengtes, binnenbreedte, diameter van de rol/bus, afmetingen van de pinnen, plaatgeometrie, afstand tussen de bevestigingen en kettingcentra. Geef aan welke waarden vastliggen door de bestaande machine en welke waarden kunnen worden gewijzigd om de service te verbeteren. De centrale focus van de engineering ligt op het samenstellen van een offerteaanvraagpakket waarmee een engineer de ketting en de bijbehorende machine-interface kan identificeren. Als een bestaand artikelnummer niet overeenkomt met metingen in het veld, moet de offerteaanvraag worden aangehouden totdat de geïnstalleerde interface en de bijbehorende tekening op elkaar zijn afgestemd.
Een nuttige offerteaanvraag combineert de commerciële hoeveelheid met het technische pakket: een maattekening, context-/detailfoto's, toepassing, omgeving, tandwielgegevens, hoeveelheid en documentatiebehoeften. Vermeld ook of het een directe vervanging, een geplande aanpassing of een nieuw machineontwerp betreft. Het doel van de offerteaanvraag is om een reproduceerbare maatvoering te leveren, samen met de machinecontext, bedrijfsomstandigheden en hoeveelheid. Dit vermindert het aantal herzieningen van de offerte en voorkomt dat een visueel gelijkende ketting als uitwisselbaar wordt beschouwd voordat de geometrie en de belasting zijn gecontroleerd.
Gebruik indien mogelijk de oude referentie, maar controleer de geïnstalleerde geometrie en toepassing. Machineaanpassingen, eerdere vervangingen of slijtage kunnen ervoor zorgen dat een onderdeelnummer alleen onvolledig is.
Gebruik een meting over meerdere schakels en leg de methode vast. Vergelijk de meting met de nominale schakelafstand en de onderhoudslimieten van de machine, in plaats van te vertrouwen op één meting van een aangrenzende schakel.
Wanneer er sprake is van tandslijtage, haken, uitlijningsproblemen of herhaalde voortijdige slijtage van de ketting, dan werken de ketting en het tandwiel als een in elkaar grijpend systeem.
Technische handleiding voor bakkerijketens
When to Replace Chain and Sprockets Together is best answered by combining measured chain geometry, machine duty and the operating environment. This guide shows what to inspect, record and discuss before a replacement or new-chain decision.
When to Replace Chain and Sprockets Together should be evaluated from the actual conveyor. Start with chain pitch, transverse geometry, sprocket condition and any carrier attachment, then add temperature, moisture, washdown, load, speed and take-up information. The objective is not to identify a chain by appearance; it is to produce an RFQ that preserves the machine interface and makes application-dependent choices explicit.
Meet verschillende kenmerken voordat u de ketting verwijdert. De steek bepaalt de basisverhouding van de overbrenging, maar de binnenbreedte, de diameter van de rol of bus, de diameter van de pen, de hoogte van de plaat, de totale breedte en de afmetingen van de bevestiging onderscheiden configuraties die dezelfde nominale steek kunnen hebben.
Om een versleten schakel te beoordelen, meet je de totale steek over meerdere schakels. Fotografeer de ketting vanaf de zijkant en de voorkant, en neem indien mogelijk ook het tandwiel mee op de foto.
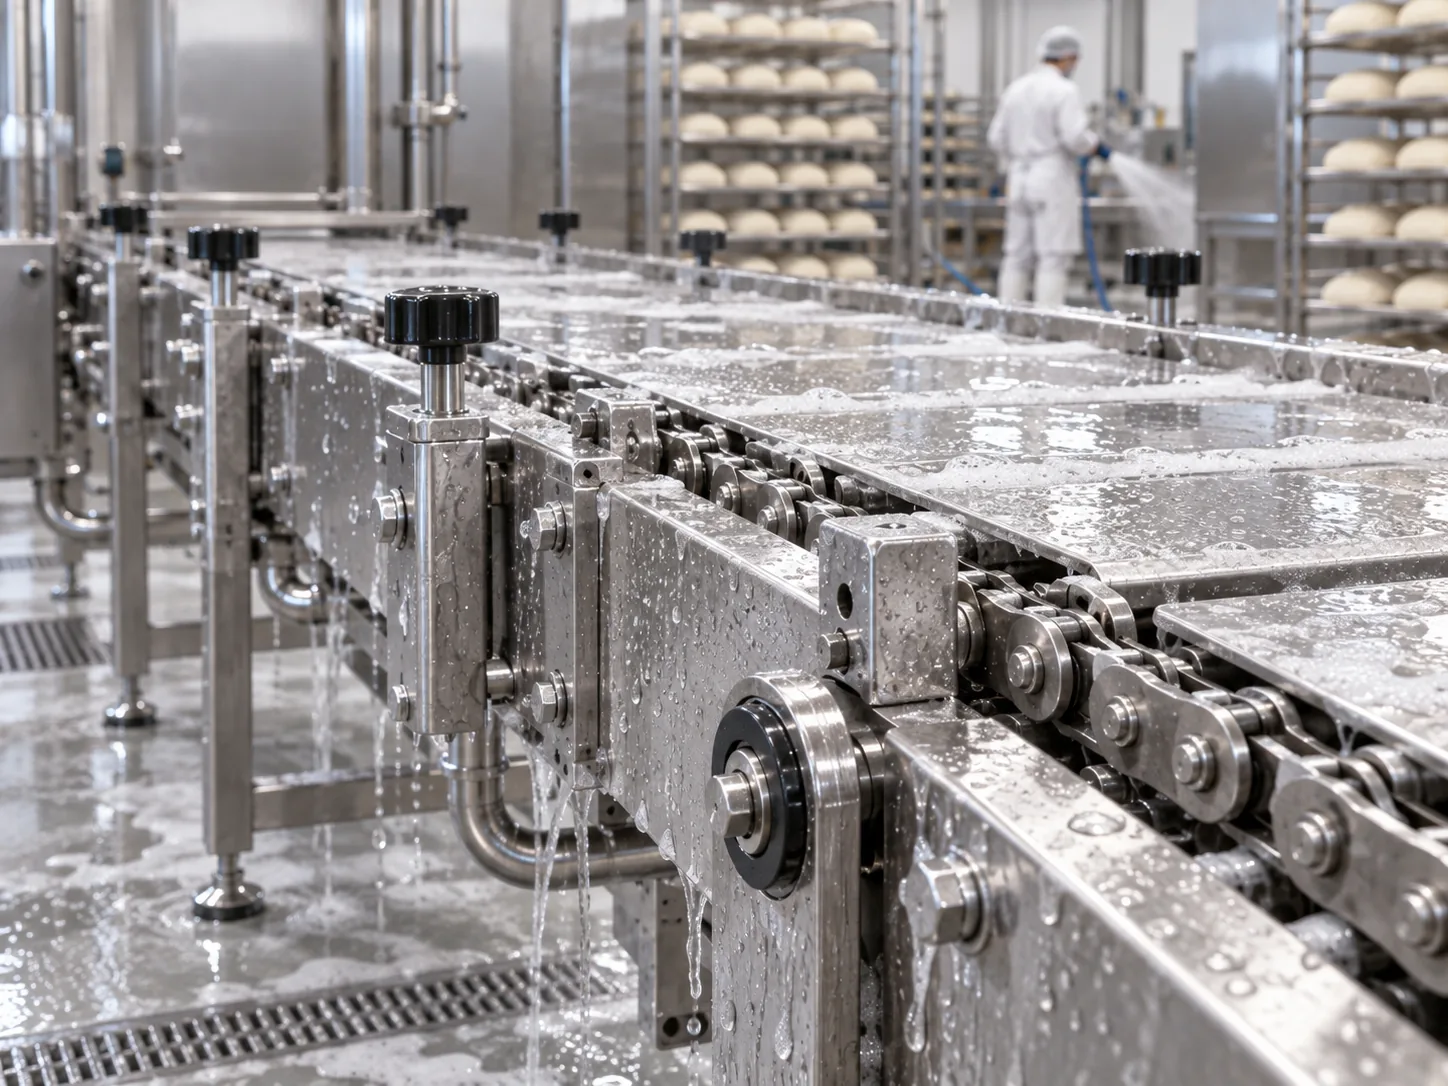
The same chain geometry can behave differently in a humid proofer, a hot oven, an ambient cooling section or a washdown area. For when to replace chain and sprockets together, document the exact machine zone, whether the chain carries product directly or moves pans/fixtures, and whether the joint sees heat, moisture, cleaning chemicals or abrasive residue.
Procesgegevens helpen bepalen welke eigenschappen vastliggen door uitwisselbaarheid en welke eigenschappen – zoals materiaal, speling of de productiemethode van de bevestiging – voor de toepassing moeten worden herzien.

Een ketting werkt niet zelfstandig. Rollen of bussen moeten soepel in en uit de tandruimtes van de tandwielen bewegen, terwijl geleiderails de kettingdraad ondersteunen zonder deze zijwaarts te duwen. Gehaakte tanden, een verkeerde uitlijning van de as, excentrische tandwielen of een stroeve geleider kunnen ervoor zorgen dat een nieuwe ketting snel slijt.
Inspecteer het volledige traject over één complete kringloop. Als de schade zich herhaalt op dezelfde locatie in de machine, onderzoek dan de lokale ondersteuning, overdracht of drager voordat u ervan uitgaat dat de ketting zelf defect is.
Steek, breedte, rol/bus, pen, plaat, totale breedte en bevestigingspatroon.
Temperatuur, vochtigheid, reiniging, snelheid, belasting, productie-uren en -starts.
Tandwielen, geleiders, kettingcentra, spaninrichting, uitlijning en speling van de drager.
Keur de definitieve geometrie, het materiaal en de toepassingsafhankelijke configuratie goed vóór de installatie.
Vraag wat er veranderd is voordat het probleem zich voordeed: productiesnelheid, product- of pan-gewicht, reinigingscyclus, smeermiddel, temperatuur, onderhoudsinterval of vervangen tandwielen. Trendinformatie is waardevoller dan een enkele foto, omdat het laat zien of de slijtage gelijkmatig of geconcentreerd is.
Controleer tijdens de routine-inspectie op stroeve verbindingen, slijtage van de rollen, beweging van de pinnen, gebarsten of verbogen hulpstukken, abnormaal zijdelings contact en ongelijkmatige aanspanning. Zorg ervoor dat de afschermingen en veiligheidsprocedures conform de eisen van de machine-eigenaar worden nageleefd.
Vermeld de gemeten afmetingen, de naam van de machine/het proces, foto's, een tekening (indien beschikbaar), de hoeveelheid of de vereiste kettinglengte, de bevestigingsafstand, de afstand tussen de kettingcentra, informatie over de tandwielen, de temperatuur, de reinigingsconditie, de belasting en het beoogde leveringsvenster. Controleer de Gids voor het kiezen van een bakkerijketen en de productfamilieoverzicht voor de volgende beslissingsstap.
A useful diagnosis starts with evidence that can be repeated by a second person. deciding whether worn tooth geometry will shorten the life of a replacement chain. Record chain elongation, tooth hooking, roller seating, backlash, alignment and service history. When the chain is worn, note which readings may be influenced by joint clearance or deformation, and prefer multi-pitch or multi-point measurements over one isolated dimension.
The chain does not operate by itself. In maintenance shutdowns on established bakery conveyors, inspect the sprockets, guides, return path, take-up and carrier interface at the same time. The symptom to watch is new chain riding high or seating irregularly in old tooth spaces. A local problem that repeats at one machine position often points to alignment, clearance or mating-hardware issues rather than a uniform chain problem.
The practical decision is to replace both when sprocket wear is sufficient to prevent correct seating or reliable load sharing. That prevents a common error: changing chain tension, material or size before the root constraint has been identified. Use the chain drawing and the machine envelope together, because a configuration that looks correct in isolation can still interfere with a guard, transfer plate, sensor bracket or carrier.
Beschrijf de bedrijfscyclus in plaats van een enkel bijvoeglijk naamwoord zoals 'heet', 'nat' of 'voedselveilig'. Vermeld de normale en piektemperatuur waar relevant, blootstelling aan vocht of reiniging, snelheid, start-/stopgedrag en beperkingen met betrekking tot smering. Deze details bepalen of spelingen, materialen of onderhoudsprocedures moeten worden aangepast, terwijl de basisgeometrie gelijk blijft.
| Rekening | Waarom het belangrijk is | Wat moet ik versturen of verifiëren? |
|---|---|---|
| Identificatie | Confirm chain elongation, tooth hooking, roller seating, backlash, alignment and service history. Use a measurement sequence that can be repeated after removal so the installed and bench readings can be compared. | Een schets met afmetingen, foto's op schaal en eventuele oude tekeningen of artikelnummers. |
| Routepositie | Map where the chain runs through maintenance shutdowns on established bakery conveyors. Mark the exact location of new chain riding high or seating irregularly in old tooth spaces instead of reporting the condition only as a whole-line problem. | Contextfoto met het transportbandgedeelte, de aandrijf-/achteraanrijposities en het retourpad. |
| Aansluitende onderdelen | Controleer het tandprofiel, de rolzitting, de uitlijning van de as/tandwiel, het contact met de geleider en de spanreserve. Deze onderdelen kunnen slijtagepatronen veroorzaken die een probleem met de kettingselectie nabootsen. | Aantal tandwieltanden en foto's, geleidingslay-out en huidige opwikkelpositie. |
| Laadpad | Identify how product carriers, pans, rods or fixtures transfer load into the chain. For this topic, the key focus is deciding whether worn tooth geometry will shorten the life of a replacement chain. | Tekening van de drager, bevestigingsinterval, afstand tussen de kettingharten en ondersteunde massa/kracht indien bekend. |
| Omgeving | Registreer temperatuur, luchtvochtigheid, reinigingscycli, vervuiling en smeerbeperkingen per machinezone. Maak onderscheid tussen continue blootstelling en korte pieken of reinigingsmomenten. | Overzicht van de bedrijfsomstandigheden en de onderhouds-/smeerprocedures. |
| Uitgave | The final engineering action is to replace both when sprocket wear is sufficient to prevent correct seating or reliable load sharing. The approved drawing should distinguish fixed interchange dimensions from selectable options. | chain wear data, sprocket photos/tooth count, replacement history and duty conditions. |
A uniform change along the whole strand suggests a different mechanism from damage concentrated at one sprocket, guide or transfer. For When to Replace Chain and Sprockets Together, compare left/right sides and loaded/return paths. The distribution of wear can reveal whether the driver is joint wear, side loading, contamination, thermal change or a carrier that is forcing the chain out of its natural path.
Increasing tension can temporarily change noise or tracking without correcting the underlying cause. If the observed issue is new chain riding high or seating irregularly in old tooth spaces, first confirm alignment, take-up geometry and articulation. Excessive tension can add bearing load and make a marginal guide or attachment problem worse.
Bakkerijapparatuur kan zich in verschillende productie-, reinigings- en stilstandsfasen bevinden. Een ketting kan bijvoorbeeld soepel bewegen wanneer deze koud is en stroef worden wanneer deze warm is, of vrij lopen tijdens de productie maar corroderen na herhaaldelijk stilvallen in natte omstandigheden. Registreer de fase waarin het probleem zich voordoet, zodat de gekozen corrigerende maatregel de werkelijke bedrijfscyclus aanpakt.
For an unknown chain, one close-up is not enough. Pair a complete machine-zone image with side and end views of several pitches, a sprocket-engagement photo and a clear attachment/carrier view. Place a scale only where it does not hide the feature being measured. This photo set makes deciding whether worn tooth geometry will shorten the life of a replacement chain easier to evaluate remotely.
Record chain elongation, tooth hooking, roller seating, backlash, alignment and service history, chain centers, sprocket tooth count and the carrier interface before changing components.
Describe what happens in maintenance shutdowns on established bakery conveyors, including temperature or moisture changes, speed, load and cleaning/lubrication constraints.
Document where new chain riding high or seating irregularly in old tooth spaces appears. Compare drive, tail, loaded run, return run and transfer points rather than averaging the entire conveyor.
Include chain wear data, sprocket photos/tooth count, replacement history and duty conditions. State the required quantity or chain length and any documentation needed with the order.
Review pitch, widths, pin/roller geometry, attachments and material notes on one controlled drawing revision. For When to Replace Chain and Sprockets Together, the release decision should explicitly address deciding whether worn tooth geometry will shorten the life of a replacement chain.
Na de installatie dient u ten minste één volledige omwenteling te observeren, de in- en uitgang van het tandwiel en de speling van de drager te controleren en de kettingspanning opnieuw te controleren volgens de procedure van de machinefabrikant. Een nieuwe ketting mag niet worden gebruikt ter compensatie van versleten of verkeerd uitgelijnde onderdelen.

The main reason to keep this process structured is that deciding whether worn tooth geometry will shorten the life of a replacement chain interacts with more than one component. A change that improves one symptom can shift load into another part of the mechanism. For example, correcting guide alignment may reduce side wear but also expose a take-up setting that was previously compensating for the misalignment. Record changes one at a time so the result can be interpreted.
For planned maintenance, compare the present condition with a baseline whenever one exists. If there is no baseline, create one during the next shutdown: photograph the sprockets and guide surfaces, record take-up position, measure a defined number of pitches, and note the chain’s location in maintenance shutdowns on established bakery conveyors. Repeating the same observations later is more informative than relying on general statements such as “the chain has stretched.”
Als er een bestaande tekening beschikbaar is, controleer dan of de geïnstalleerde hardware er nog steeds mee overeenkomt. Bakkerijapparatuur wordt vaak aangepast gedurende de levensduur: dragers kunnen worden gerepareerd, geleiderails verplaatst, tandwielen vervangen en de tussenruimte tussen de bevestigingspunten gewijzigd. De tekening blijft nuttig, maar een controle in het veld voorkomt dat een historisch document als bewijs van de huidige configuratie wordt beschouwd.
Procurement and engineering should use the same evidence package. The RFQ should not separate commercial quantity from technical context: chain wear data, sprocket photos/tooth count, replacement history and duty conditions. This makes it possible to judge whether a standard series, a modified attachment or a custom replacement is the appropriate route without creating unnecessary back-and-forth.
Finally, treat the website as a preparation tool rather than the controlling product drawing. Measurements and diagrams narrow the family and help organize the RFQ; the released drawing defines the ordered configuration. That distinction is especially important where new chain riding high or seating irregularly in old tooth spaces could have more than one mechanical cause.
Use When to Replace Chain and Sprockets Together as a machine-level question, not just a chain inspection. Compare the loaded and return runs, drive and tail ends, and any transfer or carrier transition in maintenance shutdowns on established bakery conveyors. Document whether new chain riding high or seating irregularly in old tooth spaces is distributed along the strand or repeats at one location. That pattern helps separate progressive joint wear from alignment, guide, sprocket or carrier problems that a new chain alone will not correct.
The working record should include chain elongation, tooth hooking, roller seating, backlash, alignment and service history. Mark which values are fixed by the existing machine and which values can be changed to improve service. The central engineering focus is deciding whether worn tooth geometry will shorten the life of a replacement chain. When a legacy part number conflicts with field measurements, hold the RFQ until the installed interface and the controlled drawing can be reconciled.
A useful enquiry combines commercial quantity with the technical package: chain wear data, sprocket photos/tooth count, replacement history and duty conditions. Also state whether the request is a direct replacement, a planned modification or a new machine design. The release objective is to replace both when sprocket wear is sufficient to prevent correct seating or reliable load sharing. This reduces quote revisions and prevents a visually similar chain from being treated as interchangeable before geometry and duty have been checked.
Gebruik indien mogelijk de oude referentie, maar controleer de geïnstalleerde geometrie en toepassing. Machineaanpassingen, eerdere vervangingen of slijtage kunnen ervoor zorgen dat een onderdeelnummer alleen onvolledig is.
Gebruik een meting over meerdere schakels en leg de methode vast. Vergelijk de meting met de nominale schakelafstand en de onderhoudslimieten van de machine, in plaats van te vertrouwen op één meting van een aangrenzende schakel.
Wanneer er sprake is van tandslijtage, haken, uitlijningsproblemen of herhaalde voortijdige slijtage van de ketting, dan werken de ketting en het tandwiel als een in elkaar grijpend systeem.
Technische handleiding voor bakkerijketens
De vraag hoe de uitlijning van de ketting de levensduur van een transportband in een bakkerij beïnvloedt, kan het beste worden beantwoord door de gemeten kettinggeometrie, de machinebelasting en de bedrijfsomgeving te combineren. Deze handleiding laat zien wat u moet inspecteren, registreren en bespreken voordat u besluit een ketting te vervangen of een nieuwe ketting aan te schaffen.
De invloed van kettinguitlijning op de levensduur van transportbanden in bakkerijen moet worden beoordeeld aan de hand van de daadwerkelijke transportband. Begin met de steek van de ketting, de dwarsgeometrie, de staat van de tandwielen en eventuele bevestigingen van de dragers, en voeg vervolgens informatie toe over temperatuur, vochtigheid, reiniging, belasting, snelheid en spankracht. Het doel is niet om een ketting op basis van uiterlijk te beoordelen, maar om een offerte op te stellen die de machine-interface behoudt en toepassingsafhankelijke keuzes expliciet maakt.
Meet verschillende kenmerken voordat u de ketting verwijdert. De steek bepaalt de basisverhouding van de overbrenging, maar de binnenbreedte, de diameter van de rol of bus, de diameter van de pen, de hoogte van de plaat, de totale breedte en de afmetingen van de bevestiging onderscheiden configuraties die dezelfde nominale steek kunnen hebben.
Om een versleten schakel te beoordelen, meet je de totale steek over meerdere schakels. Fotografeer de ketting vanaf de zijkant en de voorkant, en neem indien mogelijk ook het tandwiel mee op de foto.
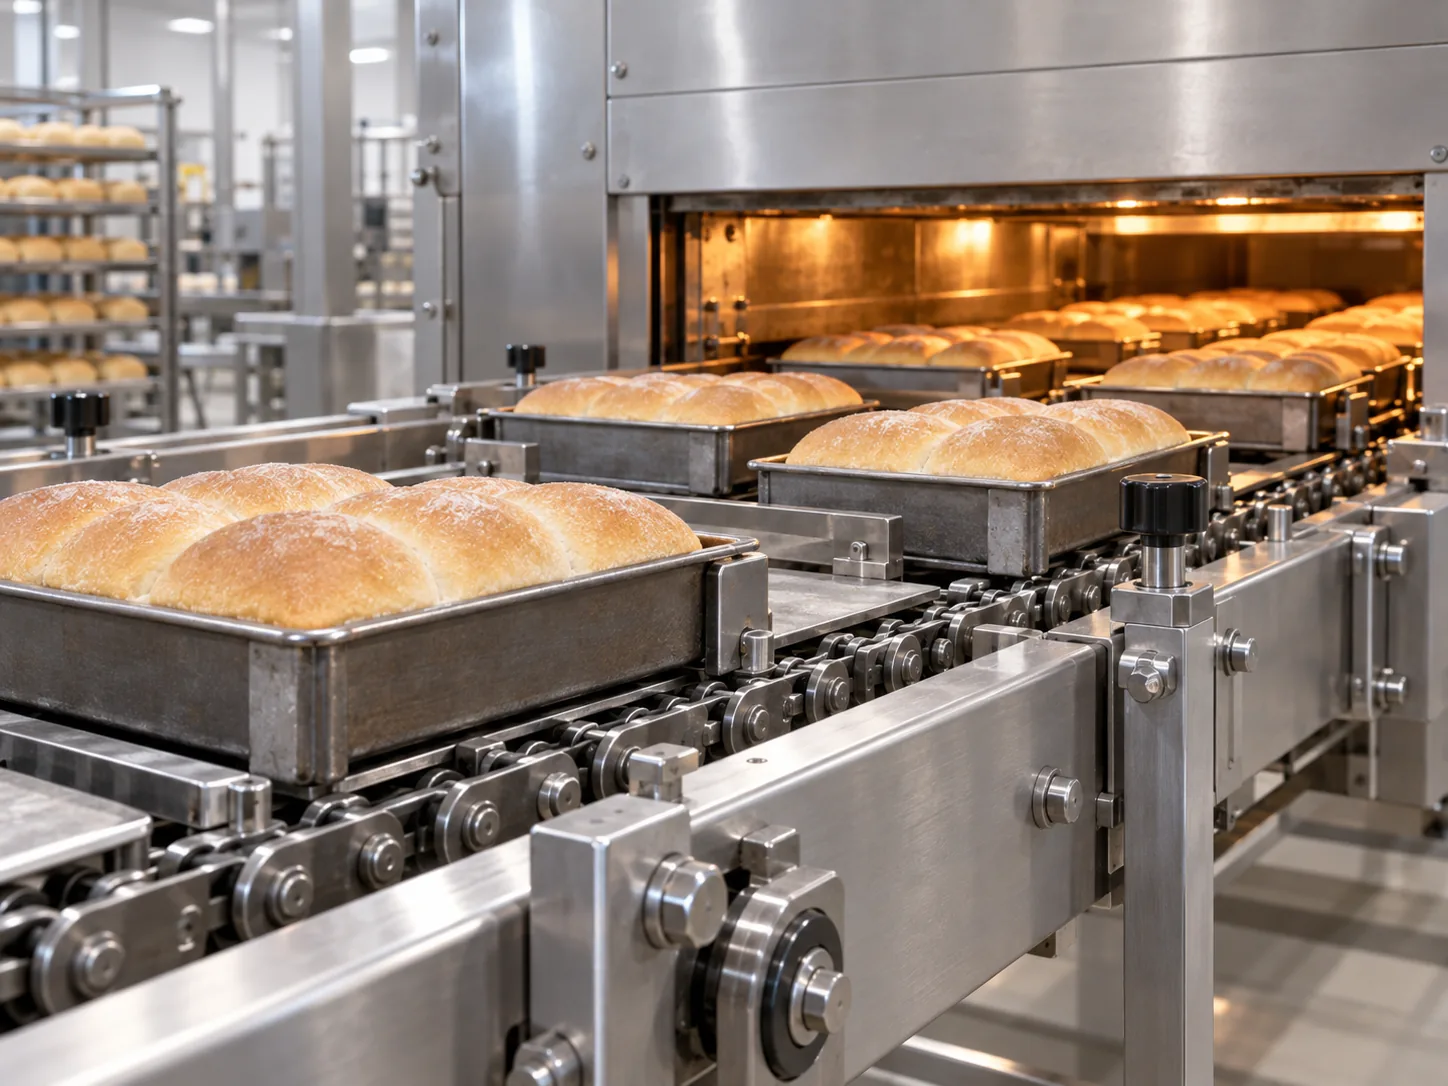
Dezelfde kettinggeometrie kan zich anders gedragen in een vochtige rijskast, een hete oven, een koelruimte op omgevingstemperatuur of een reinigingsruimte. Om te bepalen hoe de uitlijning van de ketting de levensduur van de transportband in een bakkerij beïnvloedt, is het belangrijk om de exacte machinezone te documenteren, of de ketting direct producten transporteert of bakplaten/armaturen verplaatst, en of de verbinding wordt blootgesteld aan hitte, vocht, reinigingsmiddelen of schurende resten.
Procesgegevens helpen bepalen welke eigenschappen vastliggen door uitwisselbaarheid en welke eigenschappen – zoals materiaal, speling of de productiemethode van de bevestiging – voor de toepassing moeten worden herzien.
Een ketting werkt niet zelfstandig. Rollen of bussen moeten soepel in en uit de tandruimtes van de tandwielen bewegen, terwijl geleiderails de kettingdraad ondersteunen zonder deze zijwaarts te duwen. Gehaakte tanden, een verkeerde uitlijning van de as, excentrische tandwielen of een stroeve geleider kunnen ervoor zorgen dat een nieuwe ketting snel slijt.
Inspecteer het volledige traject over één complete kringloop. Als de schade zich herhaalt op dezelfde locatie in de machine, onderzoek dan de lokale ondersteuning, overdracht of drager voordat u ervan uitgaat dat de ketting zelf defect is.
Steek, breedte, rol/bus, pen, plaat, totale breedte en bevestigingspatroon.
Temperatuur, vochtigheid, reiniging, snelheid, belasting, productie-uren en -starts.
Tandwielen, geleiders, kettingcentra, spaninrichting, uitlijning en speling van de drager.
Keur de definitieve geometrie, het materiaal en de toepassingsafhankelijke configuratie goed vóór de installatie.
Vraag wat er veranderd is voordat het probleem zich voordeed: productiesnelheid, product- of pan-gewicht, reinigingscyclus, smeermiddel, temperatuur, onderhoudsinterval of vervangen tandwielen. Trendinformatie is waardevoller dan een enkele foto, omdat het laat zien of de slijtage gelijkmatig of geconcentreerd is.
Controleer tijdens de routine-inspectie op stroeve verbindingen, slijtage van de rollen, beweging van de pinnen, gebarsten of verbogen hulpstukken, abnormaal zijdelings contact en ongelijkmatige aanspanning. Zorg ervoor dat de afschermingen en veiligheidsprocedures conform de eisen van de machine-eigenaar worden nageleefd.
Vermeld de gemeten afmetingen, de naam van de machine/het proces, foto's, een tekening (indien beschikbaar), de hoeveelheid of de vereiste kettinglengte, de bevestigingsafstand, de afstand tussen de kettingcentra, informatie over de tandwielen, de temperatuur, de reinigingsconditie, de belasting en het beoogde leveringsvenster. Controleer de Gids voor het kiezen van een bakkerijketen en de productfamilieoverzicht voor de volgende beslissingsstap.
Een bruikbare diagnose begint met bewijsmateriaal dat door een tweede persoon kan worden bevestigd. Het is belangrijk te begrijpen hoe de uitlijning van de as, het tandwiel, de geleider en de drager de zijdelingse belasting op de ketting beïnvloedt. Noteer de paralleliteit van de as, het vlak van het tandwiel, de positie van de geleider, de kettingcentra, de haaksheid van de drager en de zijdelingse slijtage. Let bij slijtage van de ketting op welke metingen beïnvloed kunnen worden door speling of vervorming in de gewrichten, en geef de voorkeur aan metingen op meerdere steekmaten of op meerdere punten boven één geïsoleerde afmeting.
De ketting werkt niet vanzelf. Bij lange transportbanden in bakkerijen en systemen met parallelle kettingen, moeten de tandwielen, geleiders, retourbaan, spaninrichting en de interface tussen de ketting en de kettingdrager tegelijkertijd worden gecontroleerd. Let op de volgende symptomen: slijtage van de randen, beschadiging van de zijplaten, lawaaierige aangrijping of eenzijdige verlenging. Een lokaal probleem dat zich herhaalt op één positie in de machine wijst vaak op problemen met de uitlijning, speling of de bijbehorende onderdelen, in plaats van een uniform kettingprobleem.
De praktische beslissing is om de uitlijning en geleidingsgeometrie te corrigeren voordat de spanning wordt verhoogd of het materiaal wordt gewijzigd. Dit voorkomt een veelgemaakte fout: het wijzigen van de kettingspanning, het materiaal of de afmeting voordat de onderliggende beperking is vastgesteld. Gebruik de kettingtekening en de machineafmetingen samen, want een configuratie die er op zichzelf correct uitziet, kan nog steeds een afscherming, transferplaat, sensorbeugel of drager hinderen.
Beschrijf de bedrijfscyclus in plaats van een enkel bijvoeglijk naamwoord zoals 'heet', 'nat' of 'voedselveilig'. Vermeld de normale en piektemperatuur waar relevant, blootstelling aan vocht of reiniging, snelheid, start-/stopgedrag en beperkingen met betrekking tot smering. Deze details bepalen of spelingen, materialen of onderhoudsprocedures moeten worden aangepast, terwijl de basisgeometrie gelijk blijft.
| Rekening | Waarom het belangrijk is | Wat moet ik versturen of verifiëren? |
|---|---|---|
| Identificatie | Controleer de paralleliteit van de as, het vlak van het tandwiel, de positie van de geleider, de kettingcentra, de haaksheid van de drager en de slijtage aan de zijkanten. Gebruik een meetprocedure die na demontage herhaald kan worden, zodat de metingen na montage en op de testbank vergeleken kunnen worden. | Een schets met afmetingen, foto's op schaal en eventuele oude tekeningen of artikelnummers. |
| Routepositie | Breng in kaart waar de ketting loopt door lange transportbanden en parallelle strengsystemen. Markeer de exacte locatie van randpolijsten, slijtage aan de zijplaten, lawaaierige aangrijping of eenzijdige verlenging in plaats van de storing alleen als een probleem voor de hele lijn te rapporteren. | Contextfoto met het transportbandgedeelte, de aandrijf-/achteraanrijposities en het retourpad. |
| Aansluitende onderdelen | Controleer het tandprofiel, de rolzitting, de uitlijning van de as/tandwiel, het contact met de geleider en de spanreserve. Deze onderdelen kunnen slijtagepatronen veroorzaken die een probleem met de kettingselectie nabootsen. | Aantal tandwieltanden en foto's, geleidingslay-out en huidige opwikkelpositie. |
| Laadpad | Leg uit hoe productdragers, bakken, stangen of hulpstukken de belasting op de ketting overbrengen. Bij dit onderwerp ligt de nadruk op het begrijpen hoe de uitlijning van as, tandwiel, geleider en drager de zijdelingse belasting op de ketting beïnvloedt. | Tekening van de drager, bevestigingsinterval, afstand tussen de kettingharten en ondersteunde massa/kracht indien bekend. |
| Omgeving | Registreer temperatuur, luchtvochtigheid, reinigingscycli, vervuiling en smeerbeperkingen per machinezone. Maak onderscheid tussen continue blootstelling en korte pieken of reinigingsmomenten. | Overzicht van de bedrijfsomstandigheden en de onderhouds-/smeerprocedures. |
| Uitgave | De laatste technische stap is het corrigeren van de uitlijning en de geometrie voordat de spanning wordt verhoogd of het materiaal wordt gewijzigd. De goedgekeurde tekening moet onderscheid maken tussen vaste, uitwisselbare afmetingen en selecteerbare opties. | Uitlijningsmetingen, kettingcentra, geleiderindeling, slijtagefoto's en bedrijfsbelasting. |
Een gelijkmatige verandering over de hele streng duidt op een ander mechanisme dan schade die geconcentreerd is bij één tandwiel, geleider of overbrenging. Voor de vraag hoe de kettinguitlijning de levensduur van een transportband in een bakkerij beïnvloedt, vergelijk de linker- en rechterkant en de beladen/retourpaden. De slijtageverdeling kan onthullen of de oorzaak ligt in gewrichtsslijtage, zijdelingse belasting, vervuiling, thermische veranderingen of een drager die de ketting uit zijn natuurlijke baan duwt.
Verhoogde spanning kan tijdelijk het geluid of de geleiding veranderen zonder de onderliggende oorzaak te verhelpen. Als het waargenomen probleem randafvlakking, slijtage van de zijplaat, lawaaierige aangrijping of eenzijdige verlenging is, controleer dan eerst de uitlijning, de spaningsgeometrie en de articulatie. Overmatige spanning kan de lagerbelasting verhogen en een marginaal geleidings- of bevestigingsprobleem verergeren.
Bakkerijapparatuur kan zich in verschillende productie-, reinigings- en stilstandsfasen bevinden. Een ketting kan bijvoorbeeld soepel bewegen wanneer deze koud is en stroef worden wanneer deze warm is, of vrij lopen tijdens de productie maar corroderen na herhaaldelijk stilvallen in natte omstandigheden. Registreer de fase waarin het probleem zich voordoet, zodat de gekozen corrigerende maatregel de werkelijke bedrijfscyclus aanpakt.
Voor een onbekende ketting is één close-up niet voldoende. Combineer een complete afbeelding van het machinegebied met zij- en vooraanzichten van verschillende steeklengtes, een foto van de tandwieloverbrenging en een duidelijke afbeelding van de bevestiging/drager. Plaats een schaalverdeling alleen waar deze het te meten onderdeel niet verbergt. Deze fotoserie maakt het gemakkelijker om op afstand te beoordelen hoe de uitlijning van as, tandwiel, geleider en drager de zijdelingse belasting van de ketting beïnvloedt.
Noteer de paralleliteit van de as, het vlak van het tandwiel, de positie van de geleider, de kettingcentra, de haaksheid van de drager en de slijtage aan de zijkant, het aantal tanden van het tandwiel en de interface van de drager voordat u onderdelen vervangt.
Beschrijf wat er gebeurt in lange transportbanden en parallelle strengsystemen in bakkerijen, inclusief temperatuur- of vochtigheidsveranderingen, snelheid, belasting en beperkingen met betrekking tot reiniging/smering.
Documenteer waar randpolijsten, zijplaatbeschadiging, lawaaierige aangrijping of eenzijdige verlenging optreedt. Vergelijk de aandrijf-, keer-, beladen loop-, retour- en overdrachtspunten in plaats van het gemiddelde van de gehele transportband te nemen.
Voeg uitlijningsmetingen, kettingharten, geleiderlay-out, slijtagefoto's en bedrijfsbelasting toe. Vermeld de benodigde hoeveelheid of kettinglengte en eventuele documentatie die bij de bestelling vereist is.
Controleer de steek, breedtes, pen-/rolgeometrie, bevestigingen en materiaalspecificaties in één gecontroleerde revisie van de tekening. Voor het onderdeel 'Hoe kettinguitlijning de levensduur van een transportband in een bakkerij beïnvloedt' moet de vrijgavebeslissing expliciet ingaan op het inzicht in hoe de uitlijning van as, tandwiel, geleider en drager de zijdelingse belasting van de ketting beïnvloedt.
Na de installatie dient u ten minste één volledige omwenteling te observeren, de in- en uitgang van het tandwiel en de speling van de drager te controleren en de kettingspanning opnieuw te controleren volgens de procedure van de machinefabrikant. Een nieuwe ketting mag niet worden gebruikt ter compensatie van versleten of verkeerd uitgelijnde onderdelen.
De belangrijkste reden om dit proces gestructureerd te houden, is dat inzicht in hoe de uitlijning van as, tandwiel, geleider en drager de zijdelingse belasting van de ketting beïnvloedt, samenhangt met meerdere componenten. Een aanpassing die één symptoom verbetert, kan de belasting naar een ander deel van het mechanisme verschuiven. Het corrigeren van de uitlijning van de geleider kan bijvoorbeeld de zijdelingse slijtage verminderen, maar ook een instelling van de spaninrichting blootleggen die voorheen de verkeerde uitlijning compenseerde. Noteer de wijzigingen één voor één, zodat het resultaat kan worden geïnterpreteerd.
Bij gepland onderhoud dient u de huidige toestand te vergelijken met een basislijn, indien deze beschikbaar is. Als er geen basislijn is, creëer er dan een tijdens de volgende stilstand: fotografeer de tandwielen en geleidingsvlakken, noteer de spanpositie, meet een bepaald aantal steeklengtes en noteer de positie van de ketting in lange transportbanden voor bakkerijen en parallelle kettingsystemen. Het herhalen van dezelfde waarnemingen later is informatiever dan afgaan op algemene uitspraken zoals "de ketting is uitgerekt".
Als er een bestaande tekening beschikbaar is, controleer dan of de geïnstalleerde hardware er nog steeds mee overeenkomt. Bakkerijapparatuur wordt vaak aangepast gedurende de levensduur: dragers kunnen worden gerepareerd, geleiderails verplaatst, tandwielen vervangen en de tussenruimte tussen de bevestigingspunten gewijzigd. De tekening blijft nuttig, maar een controle in het veld voorkomt dat een historisch document als bewijs van de huidige configuratie wordt beschouwd.
Inkoop en engineering moeten hetzelfde documentatiepakket gebruiken. De offerteaanvraag mag de commerciële hoeveelheid niet scheiden van de technische context: uitlijningsmetingen, kettingharten, geleidingslay-out, slijtagefoto's en bedrijfsbelasting. Dit maakt het mogelijk om te beoordelen of een standaardserie, een aangepast hulpstuk of een op maat gemaakt vervangingsonderdeel de juiste oplossing is, zonder onnodig heen en weer te hoeven communiceren.
Beschouw de website ten slotte als een voorbereidend hulpmiddel en niet als de bepalende producttekening. Afmetingen en diagrammen verkleinen de productfamilie en helpen bij het structureren van de offerteaanvraag; de vrijgegeven tekening definieert de bestelde configuratie. Dit onderscheid is vooral belangrijk wanneer randpolijsten, beschadiging van de zijplaat, lawaaierige vergrendeling of eenzijdige rek meerdere mechanische oorzaken kunnen hebben.
Gebruik de vraag "Hoe beïnvloedt de uitlijning van de ketting de levensduur van de transportband in een bakkerij?" als een vraag op machineniveau, niet alleen als een kettinginspectie. Vergelijk de beladen en retourtrajecten, de aandrijf- en keerpunten, en eventuele overgangen in lange transportbanden en parallelle kettingsystemen. Documenteer of randslijtage, slijtage van de zijplaten, lawaaierige aangrijping of eenzijdige rek over de hele ketting verdeeld is of zich op één plek herhaalt. Dit patroon helpt om progressieve slijtage van de gewrichten te onderscheiden van problemen met de uitlijning, geleiding, tandwielen of dragers die een nieuwe ketting alleen niet kan verhelpen.
Het werkverslag moet de volgende informatie bevatten: parallelliteit van de as, tandwielvlak, geleidingspositie, kettingcentra, haaksheid van de drager en zijdelingse slijtage. Geef aan welke waarden vastliggen door de bestaande machine en welke waarden kunnen worden gewijzigd om de levensduur te verbeteren. De centrale focus van de engineering ligt op het begrijpen hoe de uitlijning van as, tandwiel, geleiding en drager de zijdelingse belasting van de ketting beïnvloedt. Als een bestaand artikelnummer niet overeenkomt met metingen in het veld, moet de offerteaanvraag worden aangehouden totdat de geïnstalleerde interface en de gecontroleerde tekening op elkaar zijn afgestemd.
Een nuttige offerteaanvraag combineert de commerciële hoeveelheid met het technische pakket: uitlijningsmetingen, kettingharten, geleidingsconfiguratie, slijtagefoto's en bedrijfsbelasting. Vermeld ook of het een directe vervanging, een geplande aanpassing of een nieuw machineontwerp betreft. Het doel van de offerteaanvraag is om de uitlijning en geleidingsgeometrie te corrigeren voordat de spanning wordt verhoogd of het materiaal wordt gewijzigd. Dit vermindert het aantal herzieningen van de offerte en voorkomt dat een visueel gelijkende ketting als uitwisselbaar wordt beschouwd voordat de geometrie en de belasting zijn gecontroleerd.
Gebruik indien mogelijk de oude referentie, maar controleer de geïnstalleerde geometrie en toepassing. Machineaanpassingen, eerdere vervangingen of slijtage kunnen ervoor zorgen dat een onderdeelnummer alleen onvolledig is.
Gebruik een meting over meerdere schakels en leg de methode vast. Vergelijk de meting met de nominale schakelafstand en de onderhoudslimieten van de machine, in plaats van te vertrouwen op één meting van een aangrenzende schakel.
Wanneer er sprake is van tandslijtage, haken, uitlijningsproblemen of herhaalde voortijdige slijtage van de ketting, dan werken de ketting en het tandwiel als een in elkaar grijpend systeem.
Technische handleiding voor bakkerijketens
Causes of Uneven Conveyor Chain Wear is best answered by combining measured chain geometry, machine duty and the operating environment. This guide shows what to inspect, record and discuss before a replacement or new-chain decision.
Causes of Uneven Conveyor Chain Wear should be evaluated from the actual conveyor. Start with chain pitch, transverse geometry, sprocket condition and any carrier attachment, then add temperature, moisture, washdown, load, speed and take-up information. The objective is not to identify a chain by appearance; it is to produce an RFQ that preserves the machine interface and makes application-dependent choices explicit.
Meet verschillende kenmerken voordat u de ketting verwijdert. De steek bepaalt de basisverhouding van de overbrenging, maar de binnenbreedte, de diameter van de rol of bus, de diameter van de pen, de hoogte van de plaat, de totale breedte en de afmetingen van de bevestiging onderscheiden configuraties die dezelfde nominale steek kunnen hebben.
Om een versleten schakel te beoordelen, meet je de totale steek over meerdere schakels. Fotografeer de ketting vanaf de zijkant en de voorkant, en neem indien mogelijk ook het tandwiel mee op de foto.
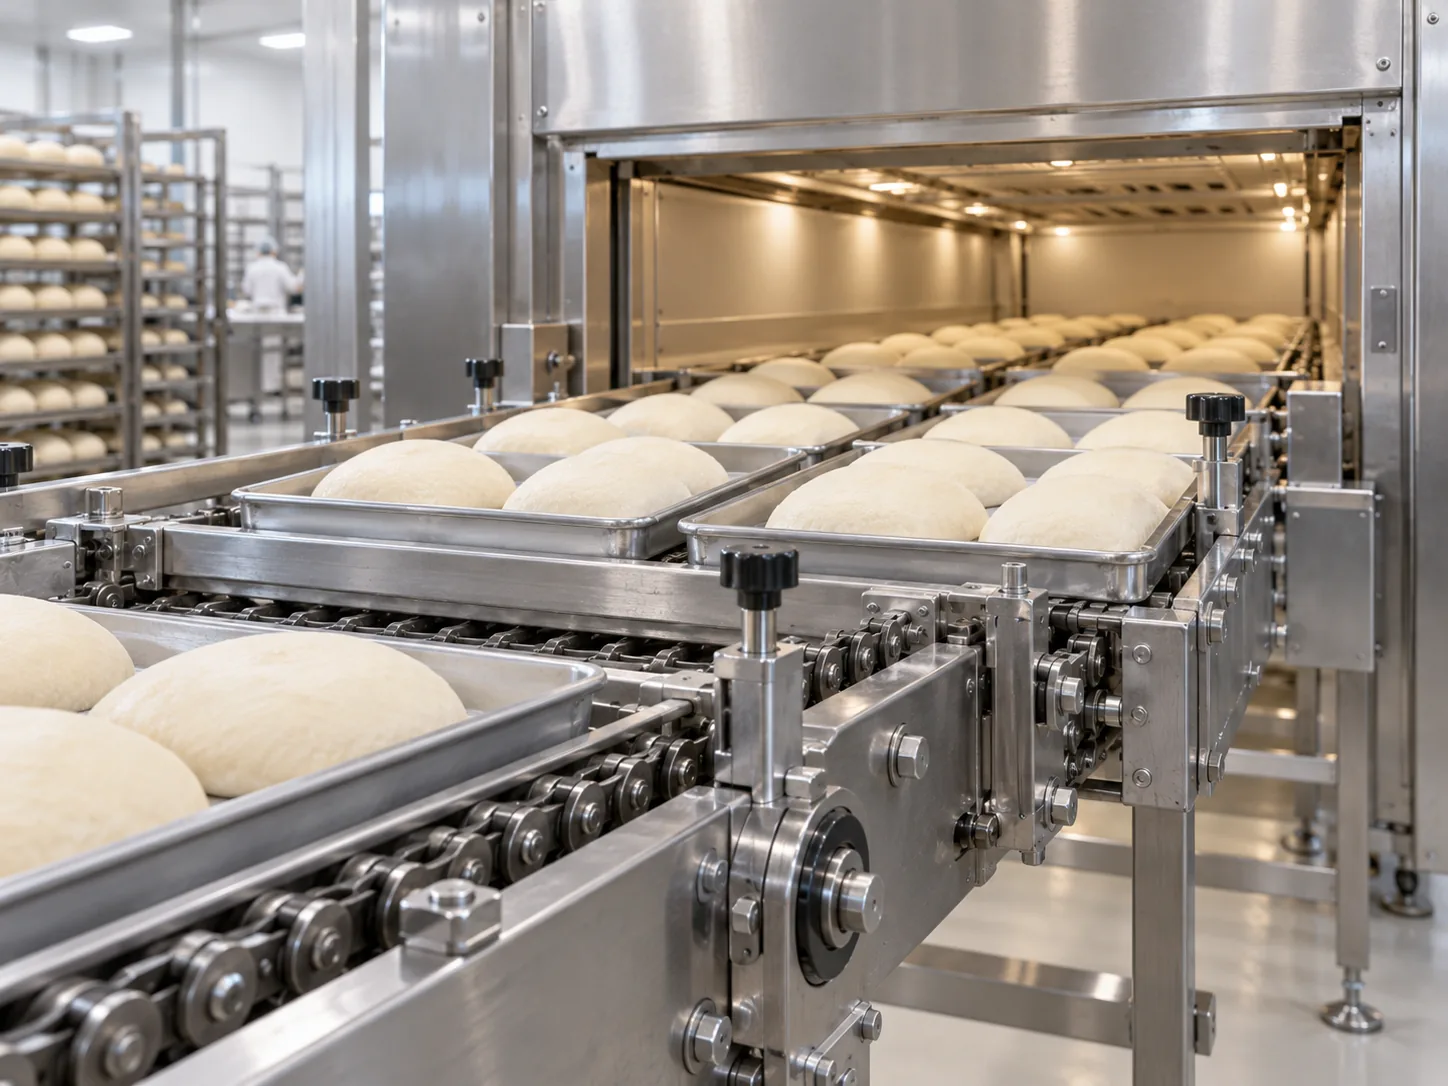
The same chain geometry can behave differently in a humid proofer, a hot oven, an ambient cooling section or a washdown area. For causes of uneven conveyor chain wear, document the exact machine zone, whether the chain carries product directly or moves pans/fixtures, and whether the joint sees heat, moisture, cleaning chemicals or abrasive residue.
Procesgegevens helpen bepalen welke eigenschappen vastliggen door uitwisselbaarheid en welke eigenschappen – zoals materiaal, speling of de productiemethode van de bevestiging – voor de toepassing moeten worden herzien.
Een ketting werkt niet zelfstandig. Rollen of bussen moeten soepel in en uit de tandruimtes van de tandwielen bewegen, terwijl geleiderails de kettingdraad ondersteunen zonder deze zijwaarts te duwen. Gehaakte tanden, een verkeerde uitlijning van de as, excentrische tandwielen of een stroeve geleider kunnen ervoor zorgen dat een nieuwe ketting snel slijt.
Inspecteer het volledige traject over één complete kringloop. Als de schade zich herhaalt op dezelfde locatie in de machine, onderzoek dan de lokale ondersteuning, overdracht of drager voordat u ervan uitgaat dat de ketting zelf defect is.
Steek, breedte, rol/bus, pen, plaat, totale breedte en bevestigingspatroon.
Temperatuur, vochtigheid, reiniging, snelheid, belasting, productie-uren en -starts.
Tandwielen, geleiders, kettingcentra, spaninrichting, uitlijning en speling van de drager.
Keur de definitieve geometrie, het materiaal en de toepassingsafhankelijke configuratie goed vóór de installatie.
Vraag wat er veranderd is voordat het probleem zich voordeed: productiesnelheid, product- of pan-gewicht, reinigingscyclus, smeermiddel, temperatuur, onderhoudsinterval of vervangen tandwielen. Trendinformatie is waardevoller dan een enkele foto, omdat het laat zien of de slijtage gelijkmatig of geconcentreerd is.
Controleer tijdens de routine-inspectie op stroeve verbindingen, slijtage van de rollen, beweging van de pinnen, gebarsten of verbogen hulpstukken, abnormaal zijdelings contact en ongelijkmatige aanspanning. Zorg ervoor dat de afschermingen en veiligheidsprocedures conform de eisen van de machine-eigenaar worden nageleefd.
Vermeld de gemeten afmetingen, de naam van de machine/het proces, foto's, een tekening (indien beschikbaar), de hoeveelheid of de vereiste kettinglengte, de bevestigingsafstand, de afstand tussen de kettingcentra, informatie over de tandwielen, de temperatuur, de reinigingsconditie, de belasting en het beoogde leveringsvenster. Controleer de Gids voor het kiezen van een bakkerijketen en de productfamilieoverzicht voor de volgende beslissingsstap.
A useful diagnosis starts with evidence that can be repeated by a second person. tracing asymmetrical wear to load, alignment, guide contact, strand synchronization or localized environment. Record left/right wear pattern, chain centers, guide clearances, carrier load, sprocket alignment and take-up. When the chain is worn, note which readings may be influenced by joint clearance or deformation, and prefer multi-pitch or multi-point measurements over one isolated dimension.
The chain does not operate by itself. In parallel-strand pan, tray and general conveyor systems, inspect the sprockets, guides, return path, take-up and carrier interface at the same time. The symptom to watch is one strand elongating faster, one-sided plate wear or repeated guide scuffing. A local problem that repeats at one machine position often points to alignment, clearance or mating-hardware issues rather than a uniform chain problem.
The practical decision is to follow the wear pattern back to the machine geometry instead of correcting both strands identically. That prevents a common error: changing chain tension, material or size before the root constraint has been identified. Use the chain drawing and the machine envelope together, because a configuration that looks correct in isolation can still interfere with a guard, transfer plate, sensor bracket or carrier.
Beschrijf de bedrijfscyclus in plaats van een enkel bijvoeglijk naamwoord zoals 'heet', 'nat' of 'voedselveilig'. Vermeld de normale en piektemperatuur waar relevant, blootstelling aan vocht of reiniging, snelheid, start-/stopgedrag en beperkingen met betrekking tot smering. Deze details bepalen of spelingen, materialen of onderhoudsprocedures moeten worden aangepast, terwijl de basisgeometrie gelijk blijft.
| Rekening | Waarom het belangrijk is | Wat moet ik versturen of verifiëren? |
|---|---|---|
| Identificatie | Confirm left/right wear pattern, chain centers, guide clearances, carrier load, sprocket alignment and take-up. Use a measurement sequence that can be repeated after removal so the installed and bench readings can be compared. | Een schets met afmetingen, foto's op schaal en eventuele oude tekeningen of artikelnummers. |
| Routepositie | Map where the chain runs through parallel-strand pan, tray and general conveyor systems. Mark the exact location of one strand elongating faster, one-sided plate wear or repeated guide scuffing instead of reporting the condition only as a whole-line problem. | Contextfoto met het transportbandgedeelte, de aandrijf-/achteraanrijposities en het retourpad. |
| Aansluitende onderdelen | Controleer het tandprofiel, de rolzitting, de uitlijning van de as/tandwiel, het contact met de geleider en de spanreserve. Deze onderdelen kunnen slijtagepatronen veroorzaken die een probleem met de kettingselectie nabootsen. | Aantal tandwieltanden en foto's, geleidingslay-out en huidige opwikkelpositie. |
| Laadpad | Identify how product carriers, pans, rods or fixtures transfer load into the chain. For this topic, the key focus is tracing asymmetrical wear to load, alignment, guide contact, strand synchronization or localized environment. | Tekening van de drager, bevestigingsinterval, afstand tussen de kettingharten en ondersteunde massa/kracht indien bekend. |
| Omgeving | Registreer temperatuur, luchtvochtigheid, reinigingscycli, vervuiling en smeerbeperkingen per machinezone. Maak onderscheid tussen continue blootstelling en korte pieken of reinigingsmomenten. | Overzicht van de bedrijfsomstandigheden en de onderhouds-/smeerprocedures. |
| Uitgave | The final engineering action is to follow the wear pattern back to the machine geometry instead of correcting both strands identically. The approved drawing should distinguish fixed interchange dimensions from selectable options. | wear map, alignment measurements, carrier drawing, sprocket photos and load distribution. |
A uniform change along the whole strand suggests a different mechanism from damage concentrated at one sprocket, guide or transfer. For Causes of Uneven Conveyor Chain Wear, compare left/right sides and loaded/return paths. The distribution of wear can reveal whether the driver is joint wear, side loading, contamination, thermal change or a carrier that is forcing the chain out of its natural path.
Increasing tension can temporarily change noise or tracking without correcting the underlying cause. If the observed issue is one strand elongating faster, one-sided plate wear or repeated guide scuffing, first confirm alignment, take-up geometry and articulation. Excessive tension can add bearing load and make a marginal guide or attachment problem worse.
Bakkerijapparatuur kan zich in verschillende productie-, reinigings- en stilstandsfasen bevinden. Een ketting kan bijvoorbeeld soepel bewegen wanneer deze koud is en stroef worden wanneer deze warm is, of vrij lopen tijdens de productie maar corroderen na herhaaldelijk stilvallen in natte omstandigheden. Registreer de fase waarin het probleem zich voordoet, zodat de gekozen corrigerende maatregel de werkelijke bedrijfscyclus aanpakt.
For an unknown chain, one close-up is not enough. Pair a complete machine-zone image with side and end views of several pitches, a sprocket-engagement photo and a clear attachment/carrier view. Place a scale only where it does not hide the feature being measured. This photo set makes tracing asymmetrical wear to load, alignment, guide contact, strand synchronization or localized environment easier to evaluate remotely.
Record left/right wear pattern, chain centers, guide clearances, carrier load, sprocket alignment and take-up, chain centers, sprocket tooth count and the carrier interface before changing components.
Describe what happens in parallel-strand pan, tray and general conveyor systems, including temperature or moisture changes, speed, load and cleaning/lubrication constraints.
Document where one strand elongating faster, one-sided plate wear or repeated guide scuffing appears. Compare drive, tail, loaded run, return run and transfer points rather than averaging the entire conveyor.
Include wear map, alignment measurements, carrier drawing, sprocket photos and load distribution. State the required quantity or chain length and any documentation needed with the order.
Review pitch, widths, pin/roller geometry, attachments and material notes on one controlled drawing revision. For Causes of Uneven Conveyor Chain Wear, the release decision should explicitly address tracing asymmetrical wear to load, alignment, guide contact, strand synchronization or localized environment.
Na de installatie dient u ten minste één volledige omwenteling te observeren, de in- en uitgang van het tandwiel en de speling van de drager te controleren en de kettingspanning opnieuw te controleren volgens de procedure van de machinefabrikant. Een nieuwe ketting mag niet worden gebruikt ter compensatie van versleten of verkeerd uitgelijnde onderdelen.
The main reason to keep this process structured is that tracing asymmetrical wear to load, alignment, guide contact, strand synchronization or localized environment interacts with more than one component. A change that improves one symptom can shift load into another part of the mechanism. For example, correcting guide alignment may reduce side wear but also expose a take-up setting that was previously compensating for the misalignment. Record changes one at a time so the result can be interpreted.
For planned maintenance, compare the present condition with a baseline whenever one exists. If there is no baseline, create one during the next shutdown: photograph the sprockets and guide surfaces, record take-up position, measure a defined number of pitches, and note the chain’s location in parallel-strand pan, tray and general conveyor systems. Repeating the same observations later is more informative than relying on general statements such as “the chain has stretched.”
Als er een bestaande tekening beschikbaar is, controleer dan of de geïnstalleerde hardware er nog steeds mee overeenkomt. Bakkerijapparatuur wordt vaak aangepast gedurende de levensduur: dragers kunnen worden gerepareerd, geleiderails verplaatst, tandwielen vervangen en de tussenruimte tussen de bevestigingspunten gewijzigd. De tekening blijft nuttig, maar een controle in het veld voorkomt dat een historisch document als bewijs van de huidige configuratie wordt beschouwd.
Procurement and engineering should use the same evidence package. The RFQ should not separate commercial quantity from technical context: wear map, alignment measurements, carrier drawing, sprocket photos and load distribution. This makes it possible to judge whether a standard series, a modified attachment or a custom replacement is the appropriate route without creating unnecessary back-and-forth.
Finally, treat the website as a preparation tool rather than the controlling product drawing. Measurements and diagrams narrow the family and help organize the RFQ; the released drawing defines the ordered configuration. That distinction is especially important where one strand elongating faster, one-sided plate wear or repeated guide scuffing could have more than one mechanical cause.
Use Causes of Uneven Conveyor Chain Wear as a machine-level question, not just a chain inspection. Compare the loaded and return runs, drive and tail ends, and any transfer or carrier transition in parallel-strand pan, tray and general conveyor systems. Document whether one strand elongating faster, one-sided plate wear or repeated guide scuffing is distributed along the strand or repeats at one location. That pattern helps separate progressive joint wear from alignment, guide, sprocket or carrier problems that a new chain alone will not correct.
The working record should include left/right wear pattern, chain centers, guide clearances, carrier load, sprocket alignment and take-up. Mark which values are fixed by the existing machine and which values can be changed to improve service. The central engineering focus is tracing asymmetrical wear to load, alignment, guide contact, strand synchronization or localized environment. When a legacy part number conflicts with field measurements, hold the RFQ until the installed interface and the controlled drawing can be reconciled.
A useful enquiry combines commercial quantity with the technical package: wear map, alignment measurements, carrier drawing, sprocket photos and load distribution. Also state whether the request is a direct replacement, a planned modification or a new machine design. The release objective is to follow the wear pattern back to the machine geometry instead of correcting both strands identically. This reduces quote revisions and prevents a visually similar chain from being treated as interchangeable before geometry and duty have been checked.
Gebruik indien mogelijk de oude referentie, maar controleer de geïnstalleerde geometrie en toepassing. Machineaanpassingen, eerdere vervangingen of slijtage kunnen ervoor zorgen dat een onderdeelnummer alleen onvolledig is.
Gebruik een meting over meerdere schakels en leg de methode vast. Vergelijk de meting met de nominale schakelafstand en de onderhoudslimieten van de machine, in plaats van te vertrouwen op één meting van een aangrenzende schakel.
Wanneer er sprake is van tandslijtage, haken, uitlijningsproblemen of herhaalde voortijdige slijtage van de ketting, dan werken de ketting en het tandwiel als een in elkaar grijpend systeem.
Technische handleiding voor bakkerijketens
How to Inspect Chain and Sprocket Wear is best answered by combining measured chain geometry, machine duty and the operating environment. This guide shows what to inspect, record and discuss before a replacement or new-chain decision.
How to Inspect Chain and Sprocket Wear should be evaluated from the actual conveyor. Start with chain pitch, transverse geometry, sprocket condition and any carrier attachment, then add temperature, moisture, washdown, load, speed and take-up information. The objective is not to identify a chain by appearance; it is to produce an RFQ that preserves the machine interface and makes application-dependent choices explicit.
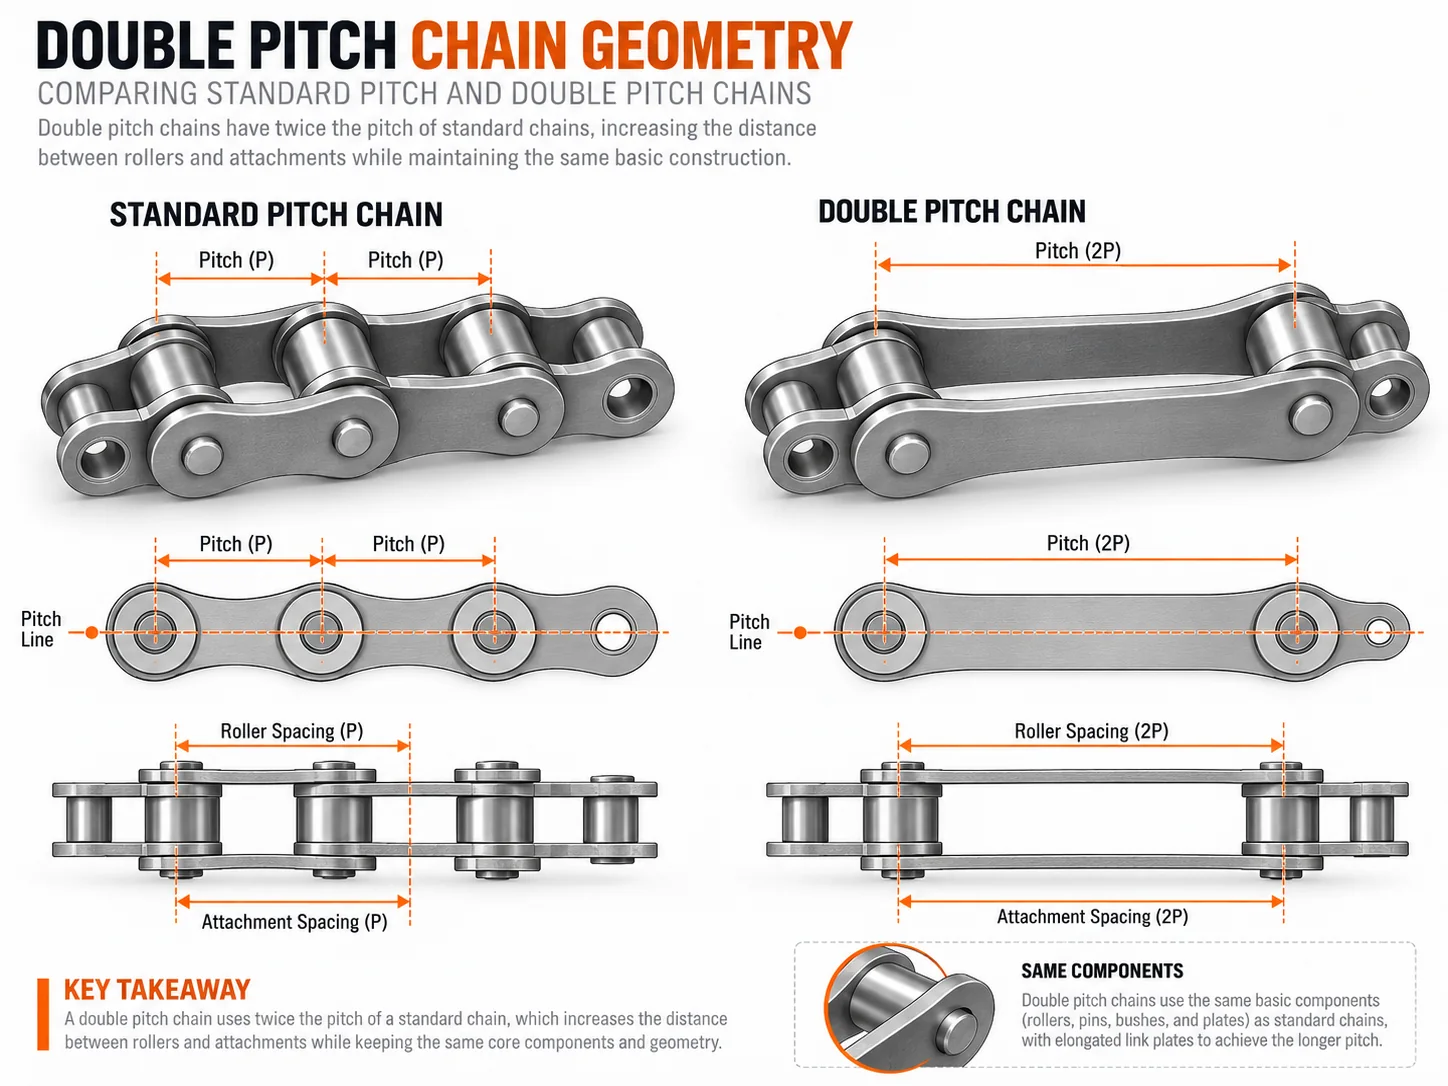
Meet verschillende kenmerken voordat u de ketting verwijdert. De steek bepaalt de basisverhouding van de overbrenging, maar de binnenbreedte, de diameter van de rol of bus, de diameter van de pen, de hoogte van de plaat, de totale breedte en de afmetingen van de bevestiging onderscheiden configuraties die dezelfde nominale steek kunnen hebben.
Om een versleten schakel te beoordelen, meet je de totale steek over meerdere schakels. Fotografeer de ketting vanaf de zijkant en de voorkant, en neem indien mogelijk ook het tandwiel mee op de foto.
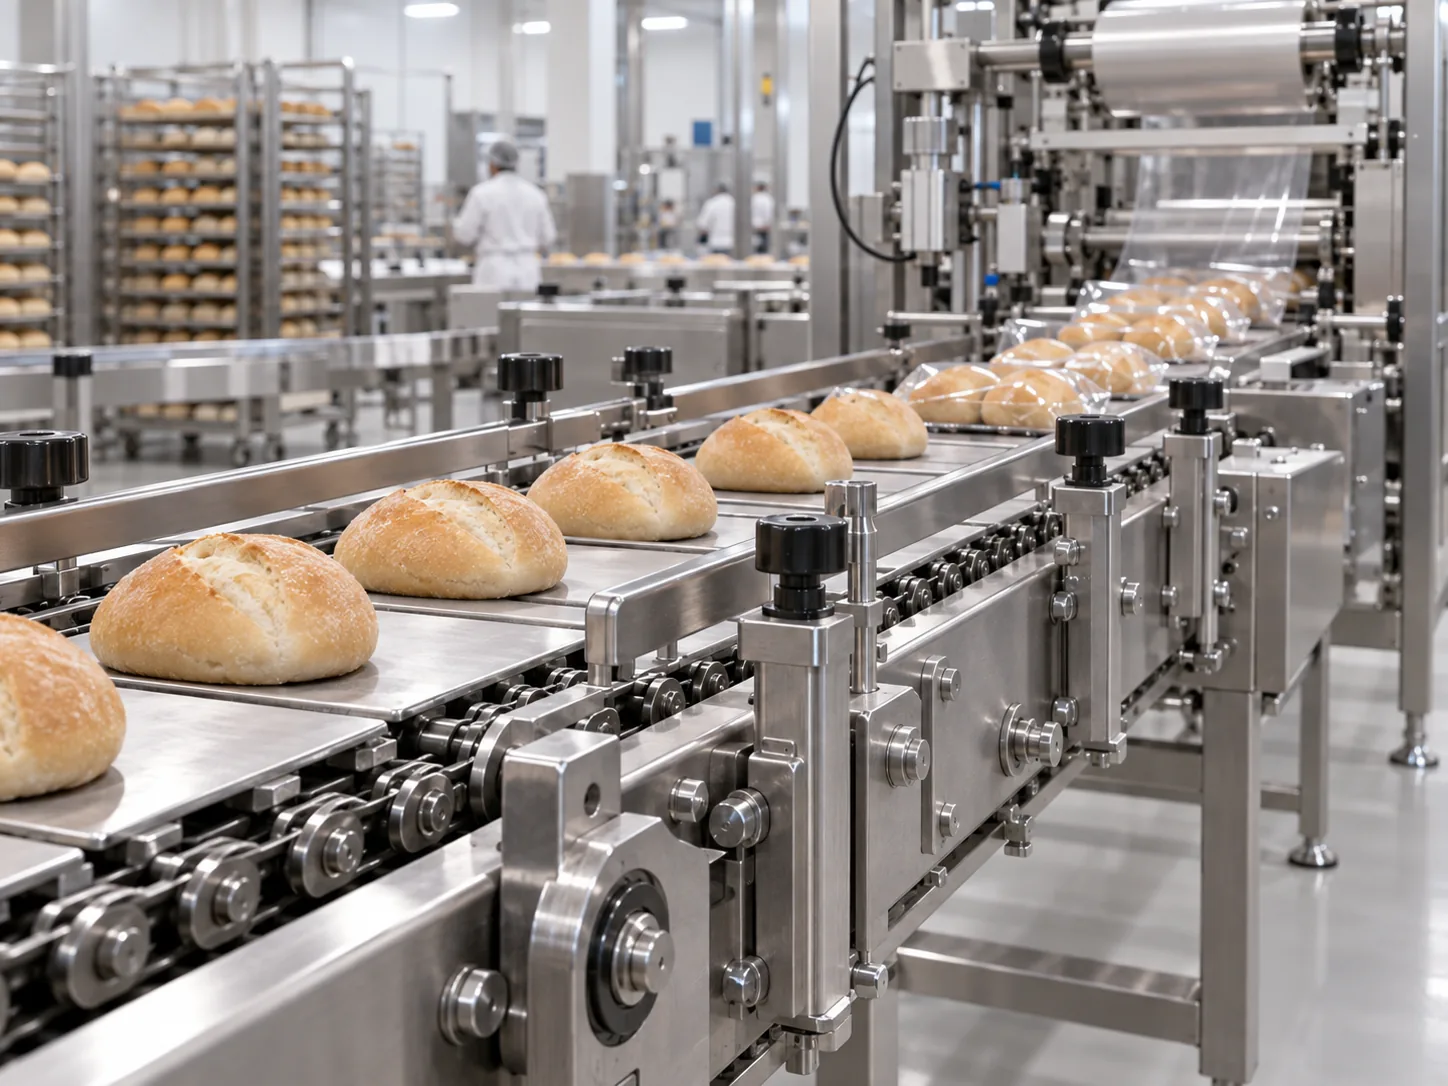
The same chain geometry can behave differently in a humid proofer, a hot oven, an ambient cooling section or a washdown area. For how to inspect chain and sprocket wear, document the exact machine zone, whether the chain carries product directly or moves pans/fixtures, and whether the joint sees heat, moisture, cleaning chemicals or abrasive residue.
Procesgegevens helpen bepalen welke eigenschappen vastliggen door uitwisselbaarheid en welke eigenschappen – zoals materiaal, speling of de productiemethode van de bevestiging – voor de toepassing moeten worden herzien.
Een ketting werkt niet zelfstandig. Rollen of bussen moeten soepel in en uit de tandruimtes van de tandwielen bewegen, terwijl geleiderails de kettingdraad ondersteunen zonder deze zijwaarts te duwen. Gehaakte tanden, een verkeerde uitlijning van de as, excentrische tandwielen of een stroeve geleider kunnen ervoor zorgen dat een nieuwe ketting snel slijt.
Inspecteer het volledige traject over één complete kringloop. Als de schade zich herhaalt op dezelfde locatie in de machine, onderzoek dan de lokale ondersteuning, overdracht of drager voordat u ervan uitgaat dat de ketting zelf defect is.
Steek, breedte, rol/bus, pen, plaat, totale breedte en bevestigingspatroon.
Temperatuur, vochtigheid, reiniging, snelheid, belasting, productie-uren en -starts.
Tandwielen, geleiders, kettingcentra, spaninrichting, uitlijning en speling van de drager.
Keur de definitieve geometrie, het materiaal en de toepassingsafhankelijke configuratie goed vóór de installatie.
Vraag wat er veranderd is voordat het probleem zich voordeed: productiesnelheid, product- of pan-gewicht, reinigingscyclus, smeermiddel, temperatuur, onderhoudsinterval of vervangen tandwielen. Trendinformatie is waardevoller dan een enkele foto, omdat het laat zien of de slijtage gelijkmatig of geconcentreerd is.
Controleer tijdens de routine-inspectie op stroeve verbindingen, slijtage van de rollen, beweging van de pinnen, gebarsten of verbogen hulpstukken, abnormaal zijdelings contact en ongelijkmatige aanspanning. Zorg ervoor dat de afschermingen en veiligheidsprocedures conform de eisen van de machine-eigenaar worden nageleefd.
Vermeld de gemeten afmetingen, de naam van de machine/het proces, foto's, een tekening (indien beschikbaar), de hoeveelheid of de vereiste kettinglengte, de bevestigingsafstand, de afstand tussen de kettingcentra, informatie over de tandwielen, de temperatuur, de reinigingsconditie, de belasting en het beoogde leveringsvenster. Controleer de Gids voor het kiezen van een bakkerijketen en de productfamilieoverzicht voor de volgende beslissingsstap.
For an additional allocated product reference, review chain and sprocket options while preparing the sprocket-side details of the RFQ.
A useful diagnosis starts with evidence that can be repeated by a second person. evaluating the chain and sprocket as a mating wear system. Record multi-pitch elongation, roller/bush condition, tooth profile, seating, alignment and take-up position. When the chain is worn, note which readings may be influenced by joint clearance or deformation, and prefer multi-pitch or multi-point measurements over one isolated dimension.
The chain does not operate by itself. In drive and tail sprockets on bakery conveyors, inspect the sprockets, guides, return path, take-up and carrier interface at the same time. The symptom to watch is hooked teeth, irregular seating, pitch growth or vibration at engagement. A local problem that repeats at one machine position often points to alignment, clearance or mating-hardware issues rather than a uniform chain problem.
The practical decision is to compare chain wear and tooth wear together so a new component is not paired with a damaging mate. That prevents a common error: changing chain tension, material or size before the root constraint has been identified. Use the chain drawing and the machine envelope together, because a configuration that looks correct in isolation can still interfere with a guard, transfer plate, sensor bracket or carrier.
Beschrijf de bedrijfscyclus in plaats van een enkel bijvoeglijk naamwoord zoals 'heet', 'nat' of 'voedselveilig'. Vermeld de normale en piektemperatuur waar relevant, blootstelling aan vocht of reiniging, snelheid, start-/stopgedrag en beperkingen met betrekking tot smering. Deze details bepalen of spelingen, materialen of onderhoudsprocedures moeten worden aangepast, terwijl de basisgeometrie gelijk blijft.
| Rekening | Waarom het belangrijk is | Wat moet ik versturen of verifiëren? |
|---|---|---|
| Identificatie | Confirm multi-pitch elongation, roller/bush condition, tooth profile, seating, alignment and take-up position. Use a measurement sequence that can be repeated after removal so the installed and bench readings can be compared. | Een schets met afmetingen, foto's op schaal en eventuele oude tekeningen of artikelnummers. |
| Routepositie | Map where the chain runs through drive and tail sprockets on bakery conveyors. Mark the exact location of hooked teeth, irregular seating, pitch growth or vibration at engagement instead of reporting the condition only as a whole-line problem. | Contextfoto met het transportbandgedeelte, de aandrijf-/achteraanrijposities en het retourpad. |
| Aansluitende onderdelen | Controleer het tandprofiel, de rolzitting, de uitlijning van de as/tandwiel, het contact met de geleider en de spanreserve. Deze onderdelen kunnen slijtagepatronen veroorzaken die een probleem met de kettingselectie nabootsen. | Aantal tandwieltanden en foto's, geleidingslay-out en huidige opwikkelpositie. |
| Laadpad | Identify how product carriers, pans, rods or fixtures transfer load into the chain. For this topic, the key focus is evaluating the chain and sprocket as a mating wear system. | Tekening van de drager, bevestigingsinterval, afstand tussen de kettingharten en ondersteunde massa/kracht indien bekend. |
| Omgeving | Registreer temperatuur, luchtvochtigheid, reinigingscycli, vervuiling en smeerbeperkingen per machinezone. Maak onderscheid tussen continue blootstelling en korte pieken of reinigingsmomenten. | Overzicht van de bedrijfsomstandigheden en de onderhouds-/smeerprocedures. |
| Uitgave | The final engineering action is to compare chain wear and tooth wear together so a new component is not paired with a damaging mate. The approved drawing should distinguish fixed interchange dimensions from selectable options. | wear measurements, tooth count, photos, chain dimensions, alignment observations and maintenance history. |
A uniform change along the whole strand suggests a different mechanism from damage concentrated at one sprocket, guide or transfer. For How to Inspect Chain and Sprocket Wear, compare left/right sides and loaded/return paths. The distribution of wear can reveal whether the driver is joint wear, side loading, contamination, thermal change or a carrier that is forcing the chain out of its natural path.
Increasing tension can temporarily change noise or tracking without correcting the underlying cause. If the observed issue is hooked teeth, irregular seating, pitch growth or vibration at engagement, first confirm alignment, take-up geometry and articulation. Excessive tension can add bearing load and make a marginal guide or attachment problem worse.
Bakkerijapparatuur kan zich in verschillende productie-, reinigings- en stilstandsfasen bevinden. Een ketting kan bijvoorbeeld soepel bewegen wanneer deze koud is en stroef worden wanneer deze warm is, of vrij lopen tijdens de productie maar corroderen na herhaaldelijk stilvallen in natte omstandigheden. Registreer de fase waarin het probleem zich voordoet, zodat de gekozen corrigerende maatregel de werkelijke bedrijfscyclus aanpakt.
For an unknown chain, one close-up is not enough. Pair a complete machine-zone image with side and end views of several pitches, a sprocket-engagement photo and a clear attachment/carrier view. Place a scale only where it does not hide the feature being measured. This photo set makes evaluating the chain and sprocket as a mating wear system easier to evaluate remotely.
Record multi-pitch elongation, roller/bush condition, tooth profile, seating, alignment and take-up position, chain centers, sprocket tooth count and the carrier interface before changing components.
Describe what happens in drive and tail sprockets on bakery conveyors, including temperature or moisture changes, speed, load and cleaning/lubrication constraints.
Document where hooked teeth, irregular seating, pitch growth or vibration at engagement appears. Compare drive, tail, loaded run, return run and transfer points rather than averaging the entire conveyor.
Include wear measurements, tooth count, photos, chain dimensions, alignment observations and maintenance history. State the required quantity or chain length and any documentation needed with the order.
Review pitch, widths, pin/roller geometry, attachments and material notes on one controlled drawing revision. For How to Inspect Chain and Sprocket Wear, the release decision should explicitly address evaluating the chain and sprocket as a mating wear system.
Na de installatie dient u ten minste één volledige omwenteling te observeren, de in- en uitgang van het tandwiel en de speling van de drager te controleren en de kettingspanning opnieuw te controleren volgens de procedure van de machinefabrikant. Een nieuwe ketting mag niet worden gebruikt ter compensatie van versleten of verkeerd uitgelijnde onderdelen.
The main reason to keep this process structured is that evaluating the chain and sprocket as a mating wear system interacts with more than one component. A change that improves one symptom can shift load into another part of the mechanism. For example, correcting guide alignment may reduce side wear but also expose a take-up setting that was previously compensating for the misalignment. Record changes one at a time so the result can be interpreted.
For planned maintenance, compare the present condition with a baseline whenever one exists. If there is no baseline, create one during the next shutdown: photograph the sprockets and guide surfaces, record take-up position, measure a defined number of pitches, and note the chain’s location in drive and tail sprockets on bakery conveyors. Repeating the same observations later is more informative than relying on general statements such as “the chain has stretched.”
Als er een bestaande tekening beschikbaar is, controleer dan of de geïnstalleerde hardware er nog steeds mee overeenkomt. Bakkerijapparatuur wordt vaak aangepast gedurende de levensduur: dragers kunnen worden gerepareerd, geleiderails verplaatst, tandwielen vervangen en de tussenruimte tussen de bevestigingspunten gewijzigd. De tekening blijft nuttig, maar een controle in het veld voorkomt dat een historisch document als bewijs van de huidige configuratie wordt beschouwd.
Procurement and engineering should use the same evidence package. The RFQ should not separate commercial quantity from technical context: wear measurements, tooth count, photos, chain dimensions, alignment observations and maintenance history. This makes it possible to judge whether a standard series, a modified attachment or a custom replacement is the appropriate route without creating unnecessary back-and-forth.
Finally, treat the website as a preparation tool rather than the controlling product drawing. Measurements and diagrams narrow the family and help organize the RFQ; the released drawing defines the ordered configuration. That distinction is especially important where hooked teeth, irregular seating, pitch growth or vibration at engagement could have more than one mechanical cause.
Use How to Inspect Chain and Sprocket Wear as a machine-level question, not just a chain inspection. Compare the loaded and return runs, drive and tail ends, and any transfer or carrier transition in drive and tail sprockets on bakery conveyors. Document whether hooked teeth, irregular seating, pitch growth or vibration at engagement is distributed along the strand or repeats at one location. That pattern helps separate progressive joint wear from alignment, guide, sprocket or carrier problems that a new chain alone will not correct.
The working record should include multi-pitch elongation, roller/bush condition, tooth profile, seating, alignment and take-up position. Mark which values are fixed by the existing machine and which values can be changed to improve service. The central engineering focus is evaluating the chain and sprocket as a mating wear system. When a legacy part number conflicts with field measurements, hold the RFQ until the installed interface and the controlled drawing can be reconciled.
A useful enquiry combines commercial quantity with the technical package: wear measurements, tooth count, photos, chain dimensions, alignment observations and maintenance history. Also state whether the request is a direct replacement, a planned modification or a new machine design. The release objective is to compare chain wear and tooth wear together so a new component is not paired with a damaging mate. This reduces quote revisions and prevents a visually similar chain from being treated as interchangeable before geometry and duty have been checked.
Gebruik indien mogelijk de oude referentie, maar controleer de geïnstalleerde geometrie en toepassing. Machineaanpassingen, eerdere vervangingen of slijtage kunnen ervoor zorgen dat een onderdeelnummer alleen onvolledig is.
Gebruik een meting over meerdere schakels en leg de methode vast. Vergelijk de meting met de nominale schakelafstand en de onderhoudslimieten van de machine, in plaats van te vertrouwen op één meting van een aangrenzende schakel.
Wanneer er sprake is van tandslijtage, haken, uitlijningsproblemen of herhaalde voortijdige slijtage van de ketting, dan werken de ketting en het tandwiel als een in elkaar grijpend systeem.
Technische handleiding voor bakkerijketens
Why Bakery Chains Develop Stiff Joints is best answered by combining measured chain geometry, machine duty and the operating environment. This guide shows what to inspect, record and discuss before a replacement or new-chain decision.
Why Bakery Chains Develop Stiff Joints should be evaluated from the actual conveyor. Start with chain pitch, transverse geometry, sprocket condition and any carrier attachment, then add temperature, moisture, washdown, load, speed and take-up information. The objective is not to identify a chain by appearance; it is to produce an RFQ that preserves the machine interface and makes application-dependent choices explicit.
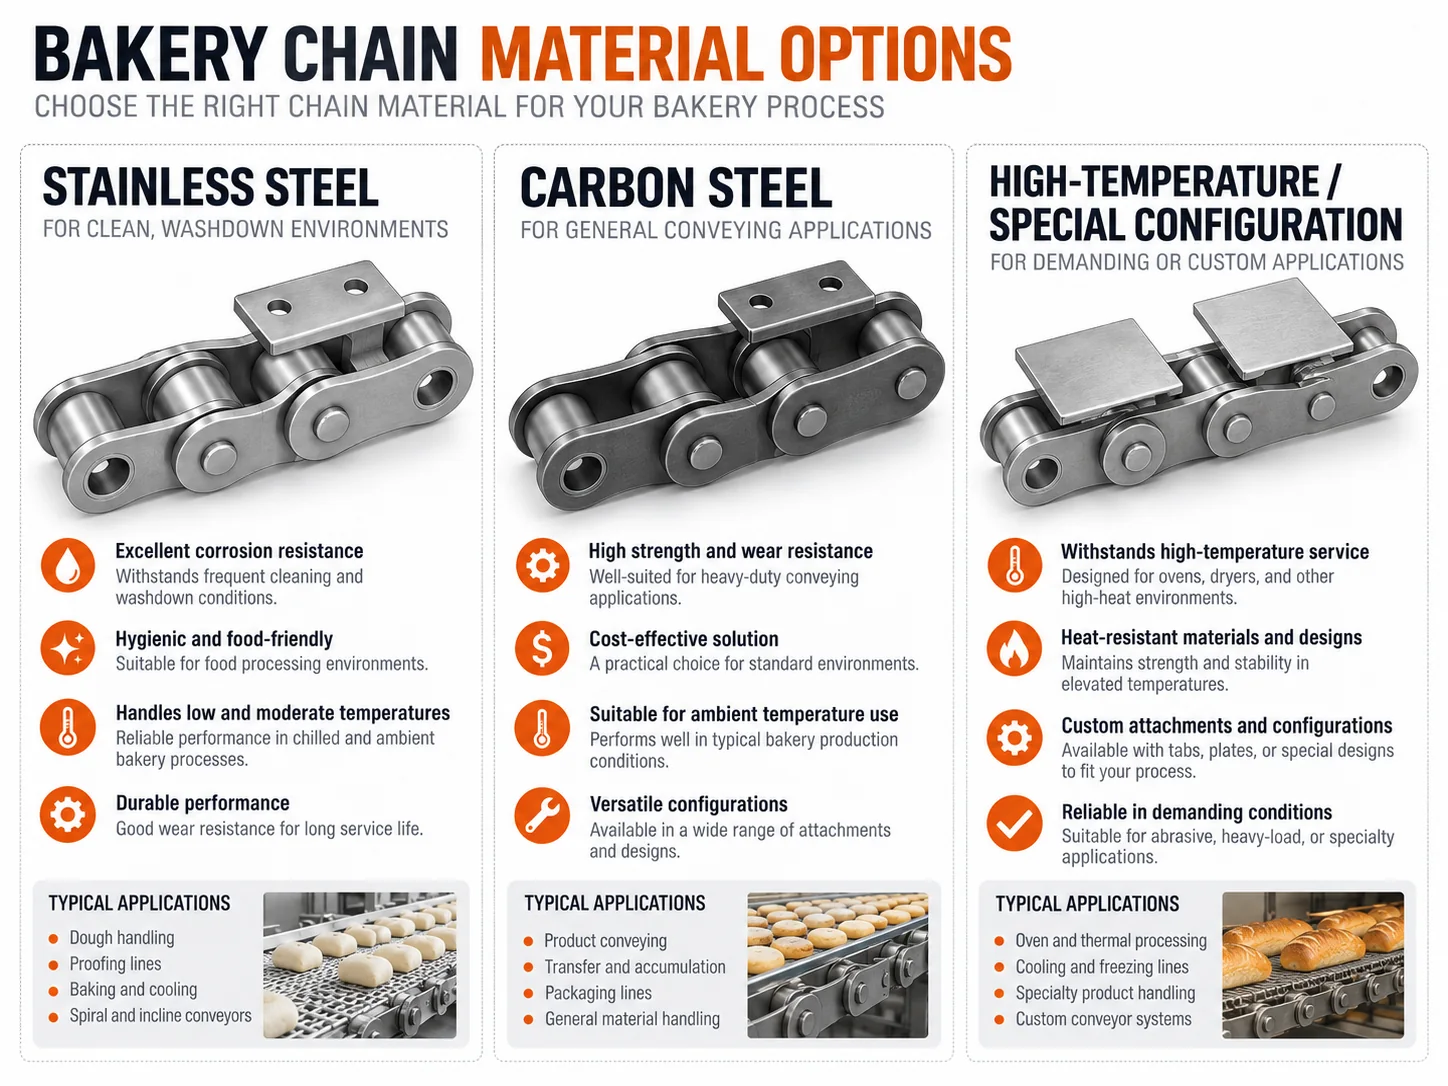
Meet verschillende kenmerken voordat u de ketting verwijdert. De steek bepaalt de basisverhouding van de overbrenging, maar de binnenbreedte, de diameter van de rol of bus, de diameter van de pen, de hoogte van de plaat, de totale breedte en de afmetingen van de bevestiging onderscheiden configuraties die dezelfde nominale steek kunnen hebben.
Om een versleten schakel te beoordelen, meet je de totale steek over meerdere schakels. Fotografeer de ketting vanaf de zijkant en de voorkant, en neem indien mogelijk ook het tandwiel mee op de foto.
The same chain geometry can behave differently in a humid proofer, a hot oven, an ambient cooling section or a washdown area. For why bakery chains develop stiff joints, document the exact machine zone, whether the chain carries product directly or moves pans/fixtures, and whether the joint sees heat, moisture, cleaning chemicals or abrasive residue.
Procesgegevens helpen bepalen welke eigenschappen vastliggen door uitwisselbaarheid en welke eigenschappen – zoals materiaal, speling of de productiemethode van de bevestiging – voor de toepassing moeten worden herzien.
Een ketting werkt niet zelfstandig. Rollen of bussen moeten soepel in en uit de tandruimtes van de tandwielen bewegen, terwijl geleiderails de kettingdraad ondersteunen zonder deze zijwaarts te duwen. Gehaakte tanden, een verkeerde uitlijning van de as, excentrische tandwielen of een stroeve geleider kunnen ervoor zorgen dat een nieuwe ketting snel slijt.
Inspecteer het volledige traject over één complete kringloop. Als de schade zich herhaalt op dezelfde locatie in de machine, onderzoek dan de lokale ondersteuning, overdracht of drager voordat u ervan uitgaat dat de ketting zelf defect is.
Steek, breedte, rol/bus, pen, plaat, totale breedte en bevestigingspatroon.
Temperatuur, vochtigheid, reiniging, snelheid, belasting, productie-uren en -starts.
Tandwielen, geleiders, kettingcentra, spaninrichting, uitlijning en speling van de drager.
Keur de definitieve geometrie, het materiaal en de toepassingsafhankelijke configuratie goed vóór de installatie.
Vraag wat er veranderd is voordat het probleem zich voordeed: productiesnelheid, product- of pan-gewicht, reinigingscyclus, smeermiddel, temperatuur, onderhoudsinterval of vervangen tandwielen. Trendinformatie is waardevoller dan een enkele foto, omdat het laat zien of de slijtage gelijkmatig of geconcentreerd is.
Controleer tijdens de routine-inspectie op stroeve verbindingen, slijtage van de rollen, beweging van de pinnen, gebarsten of verbogen hulpstukken, abnormaal zijdelings contact en ongelijkmatige aanspanning. Zorg ervoor dat de afschermingen en veiligheidsprocedures conform de eisen van de machine-eigenaar worden nageleefd.
Vermeld de gemeten afmetingen, de naam van de machine/het proces, foto's, een tekening (indien beschikbaar), de hoeveelheid of de vereiste kettinglengte, de bevestigingsafstand, de afstand tussen de kettingcentra, informatie over de tandwielen, de temperatuur, de reinigingsconditie, de belasting en het beoogde leveringsvenster. Controleer de Gids voor het kiezen van een bakkerijketen en de productfamilieoverzicht voor de volgende beslissingsstap.
A useful diagnosis starts with evidence that can be repeated by a second person. finding why articulation resistance develops at specific joints or machine zones. Record joint freedom, pin/bush wear, contamination, corrosion, lubrication access and side loading. When the chain is worn, note which readings may be influenced by joint clearance or deformation, and prefer multi-pitch or multi-point measurements over one isolated dimension.
The chain does not operate by itself. In proofing, oven, cooling and transfer conveyors, inspect the sprockets, guides, return path, take-up and carrier interface at the same time. The symptom to watch is links that do not articulate freely through sprockets or return bends. A local problem that repeats at one machine position often points to alignment, clearance or mating-hardware issues rather than a uniform chain problem.
The practical decision is to identify whether stiffness is caused by contamination, corrosion, deformation, clearance loss or lubrication before adjusting tension. That prevents a common error: changing chain tension, material or size before the root constraint has been identified. Use the chain drawing and the machine envelope together, because a configuration that looks correct in isolation can still interfere with a guard, transfer plate, sensor bracket or carrier.
Beschrijf de bedrijfscyclus in plaats van een enkel bijvoeglijk naamwoord zoals 'heet', 'nat' of 'voedselveilig'. Vermeld de normale en piektemperatuur waar relevant, blootstelling aan vocht of reiniging, snelheid, start-/stopgedrag en beperkingen met betrekking tot smering. Deze details bepalen of spelingen, materialen of onderhoudsprocedures moeten worden aangepast, terwijl de basisgeometrie gelijk blijft.
| Rekening | Waarom het belangrijk is | Wat moet ik versturen of verifiëren? |
|---|---|---|
| Identificatie | Confirm joint freedom, pin/bush wear, contamination, corrosion, lubrication access and side loading. Use a measurement sequence that can be repeated after removal so the installed and bench readings can be compared. | Een schets met afmetingen, foto's op schaal en eventuele oude tekeningen of artikelnummers. |
| Routepositie | Map where the chain runs through proofing, oven, cooling and transfer conveyors. Mark the exact location of links that do not articulate freely through sprockets or return bends instead of reporting the condition only as a whole-line problem. | Contextfoto met het transportbandgedeelte, de aandrijf-/achteraanrijposities en het retourpad. |
| Aansluitende onderdelen | Controleer het tandprofiel, de rolzitting, de uitlijning van de as/tandwiel, het contact met de geleider en de spanreserve. Deze onderdelen kunnen slijtagepatronen veroorzaken die een probleem met de kettingselectie nabootsen. | Aantal tandwieltanden en foto's, geleidingslay-out en huidige opwikkelpositie. |
| Laadpad | Identify how product carriers, pans, rods or fixtures transfer load into the chain. For this topic, the key focus is finding why articulation resistance develops at specific joints or machine zones. | Tekening van de drager, bevestigingsinterval, afstand tussen de kettingharten en ondersteunde massa/kracht indien bekend. |
| Omgeving | Registreer temperatuur, luchtvochtigheid, reinigingscycli, vervuiling en smeerbeperkingen per machinezone. Maak onderscheid tussen continue blootstelling en korte pieken of reinigingsmomenten. | Overzicht van de bedrijfsomstandigheden en de onderhouds-/smeerprocedures. |
| Uitgave | The final engineering action is to identify whether stiffness is caused by contamination, corrosion, deformation, clearance loss or lubrication before adjusting tension. The approved drawing should distinguish fixed interchange dimensions from selectable options. | photos/video of stiff zone, environment, lubrication, chain geometry and service history. |
A uniform change along the whole strand suggests a different mechanism from damage concentrated at one sprocket, guide or transfer. For Why Bakery Chains Develop Stiff Joints, compare left/right sides and loaded/return paths. The distribution of wear can reveal whether the driver is joint wear, side loading, contamination, thermal change or a carrier that is forcing the chain out of its natural path.
Increasing tension can temporarily change noise or tracking without correcting the underlying cause. If the observed issue is links that do not articulate freely through sprockets or return bends, first confirm alignment, take-up geometry and articulation. Excessive tension can add bearing load and make a marginal guide or attachment problem worse.
Bakkerijapparatuur kan zich in verschillende productie-, reinigings- en stilstandsfasen bevinden. Een ketting kan bijvoorbeeld soepel bewegen wanneer deze koud is en stroef worden wanneer deze warm is, of vrij lopen tijdens de productie maar corroderen na herhaaldelijk stilvallen in natte omstandigheden. Registreer de fase waarin het probleem zich voordoet, zodat de gekozen corrigerende maatregel de werkelijke bedrijfscyclus aanpakt.
For an unknown chain, one close-up is not enough. Pair a complete machine-zone image with side and end views of several pitches, a sprocket-engagement photo and a clear attachment/carrier view. Place a scale only where it does not hide the feature being measured. This photo set makes finding why articulation resistance develops at specific joints or machine zones easier to evaluate remotely.
Record joint freedom, pin/bush wear, contamination, corrosion, lubrication access and side loading, chain centers, sprocket tooth count and the carrier interface before changing components.
Describe what happens in proofing, oven, cooling and transfer conveyors, including temperature or moisture changes, speed, load and cleaning/lubrication constraints.
Document where links that do not articulate freely through sprockets or return bends appears. Compare drive, tail, loaded run, return run and transfer points rather than averaging the entire conveyor.
Include photos/video of stiff zone, environment, lubrication, chain geometry and service history. State the required quantity or chain length and any documentation needed with the order.
Review pitch, widths, pin/roller geometry, attachments and material notes on one controlled drawing revision. For Why Bakery Chains Develop Stiff Joints, the release decision should explicitly address finding why articulation resistance develops at specific joints or machine zones.
Na de installatie dient u ten minste één volledige omwenteling te observeren, de in- en uitgang van het tandwiel en de speling van de drager te controleren en de kettingspanning opnieuw te controleren volgens de procedure van de machinefabrikant. Een nieuwe ketting mag niet worden gebruikt ter compensatie van versleten of verkeerd uitgelijnde onderdelen.
The main reason to keep this process structured is that finding why articulation resistance develops at specific joints or machine zones interacts with more than one component. A change that improves one symptom can shift load into another part of the mechanism. For example, correcting guide alignment may reduce side wear but also expose a take-up setting that was previously compensating for the misalignment. Record changes one at a time so the result can be interpreted.
For planned maintenance, compare the present condition with a baseline whenever one exists. If there is no baseline, create one during the next shutdown: photograph the sprockets and guide surfaces, record take-up position, measure a defined number of pitches, and note the chain’s location in proofing, oven, cooling and transfer conveyors. Repeating the same observations later is more informative than relying on general statements such as “the chain has stretched.”
Als er een bestaande tekening beschikbaar is, controleer dan of de geïnstalleerde hardware er nog steeds mee overeenkomt. Bakkerijapparatuur wordt vaak aangepast gedurende de levensduur: dragers kunnen worden gerepareerd, geleiderails verplaatst, tandwielen vervangen en de tussenruimte tussen de bevestigingspunten gewijzigd. De tekening blijft nuttig, maar een controle in het veld voorkomt dat een historisch document als bewijs van de huidige configuratie wordt beschouwd.
Procurement and engineering should use the same evidence package. The RFQ should not separate commercial quantity from technical context: photos/video of stiff zone, environment, lubrication, chain geometry and service history. This makes it possible to judge whether a standard series, a modified attachment or a custom replacement is the appropriate route without creating unnecessary back-and-forth.
Finally, treat the website as a preparation tool rather than the controlling product drawing. Measurements and diagrams narrow the family and help organize the RFQ; the released drawing defines the ordered configuration. That distinction is especially important where links that do not articulate freely through sprockets or return bends could have more than one mechanical cause.
Use Why Bakery Chains Develop Stiff Joints as a machine-level question, not just a chain inspection. Compare the loaded and return runs, drive and tail ends, and any transfer or carrier transition in proofing, oven, cooling and transfer conveyors. Document whether links that do not articulate freely through sprockets or return bends is distributed along the strand or repeats at one location. That pattern helps separate progressive joint wear from alignment, guide, sprocket or carrier problems that a new chain alone will not correct.
The working record should include joint freedom, pin/bush wear, contamination, corrosion, lubrication access and side loading. Mark which values are fixed by the existing machine and which values can be changed to improve service. The central engineering focus is finding why articulation resistance develops at specific joints or machine zones. When a legacy part number conflicts with field measurements, hold the RFQ until the installed interface and the controlled drawing can be reconciled.
A useful enquiry combines commercial quantity with the technical package: photos/video of stiff zone, environment, lubrication, chain geometry and service history. Also state whether the request is a direct replacement, a planned modification or a new machine design. The release objective is to identify whether stiffness is caused by contamination, corrosion, deformation, clearance loss or lubrication before adjusting tension. This reduces quote revisions and prevents a visually similar chain from being treated as interchangeable before geometry and duty have been checked.
Gebruik indien mogelijk de oude referentie, maar controleer de geïnstalleerde geometrie en toepassing. Machineaanpassingen, eerdere vervangingen of slijtage kunnen ervoor zorgen dat een onderdeelnummer alleen onvolledig is.
Gebruik een meting over meerdere schakels en leg de methode vast. Vergelijk de meting met de nominale schakelafstand en de onderhoudslimieten van de machine, in plaats van te vertrouwen op één meting van een aangrenzende schakel.
Wanneer er sprake is van tandslijtage, haken, uitlijningsproblemen of herhaalde voortijdige slijtage van de ketting, dan werken de ketting en het tandwiel als een in elkaar grijpend systeem.
Technische handleiding voor bakkerijketens
Material Selection for Bakery Conveyor Components is best answered by combining measured chain geometry, machine duty and the operating environment. This guide shows what to inspect, record and discuss before a replacement or new-chain decision.
Material Selection for Bakery Conveyor Components should be evaluated from the actual conveyor. Start with chain pitch, transverse geometry, sprocket condition and any carrier attachment, then add temperature, moisture, washdown, load, speed and take-up information. The objective is not to identify a chain by appearance; it is to produce an RFQ that preserves the machine interface and makes application-dependent choices explicit.
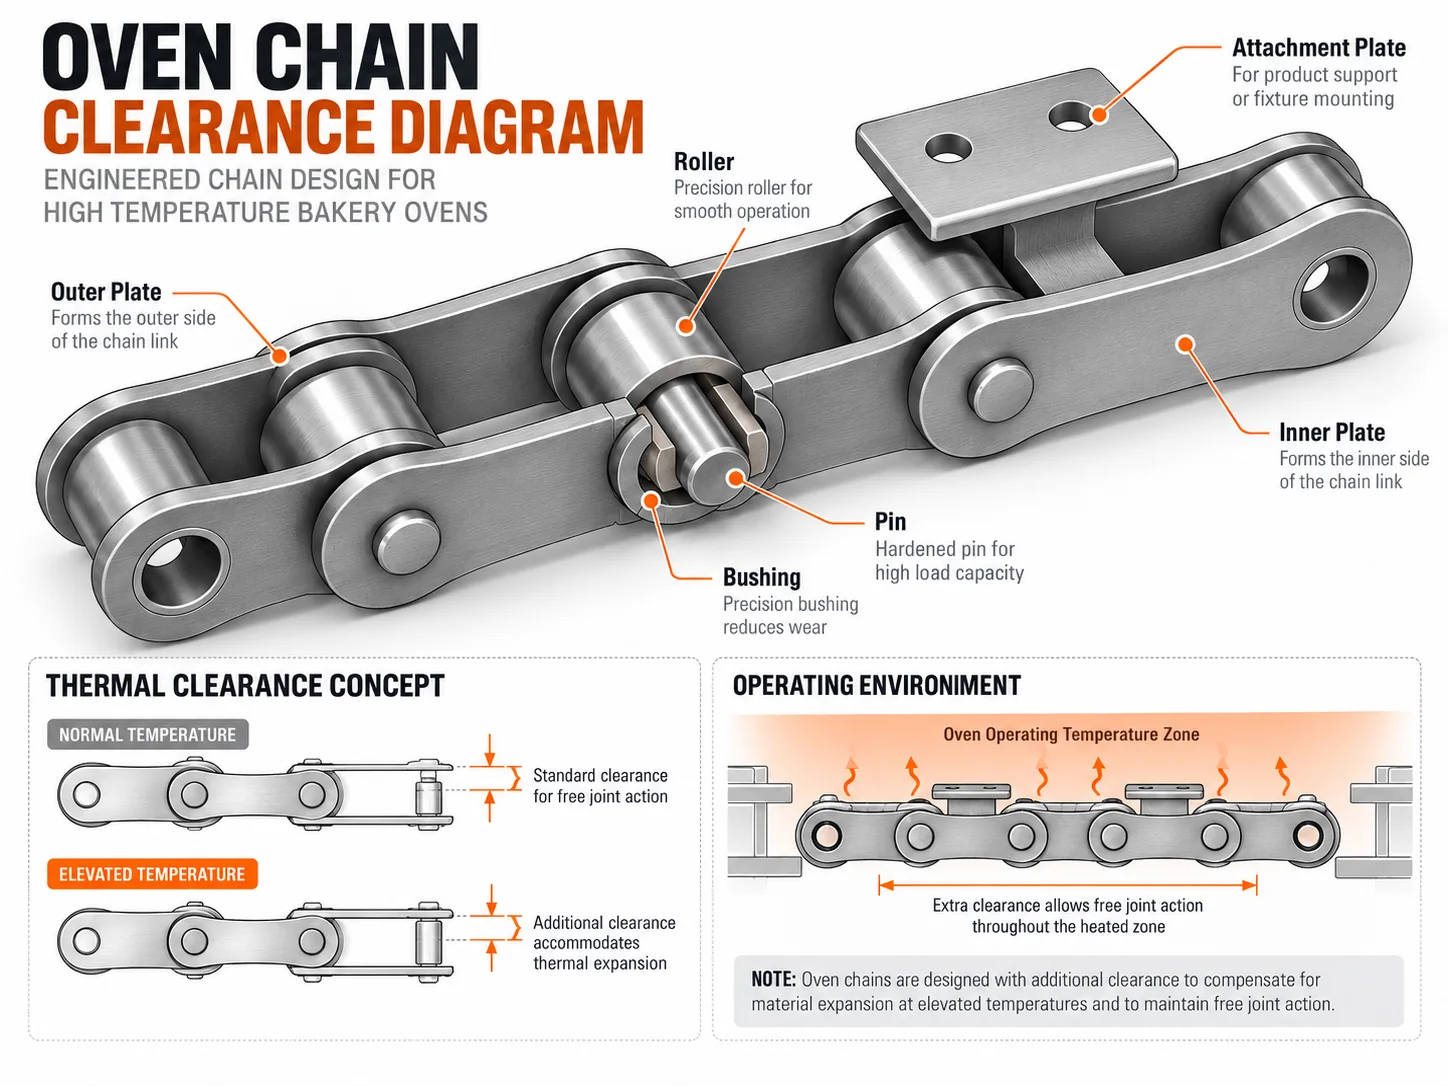
Meet verschillende kenmerken voordat u de ketting verwijdert. De steek bepaalt de basisverhouding van de overbrenging, maar de binnenbreedte, de diameter van de rol of bus, de diameter van de pen, de hoogte van de plaat, de totale breedte en de afmetingen van de bevestiging onderscheiden configuraties die dezelfde nominale steek kunnen hebben.
Om een versleten schakel te beoordelen, meet je de totale steek over meerdere schakels. Fotografeer de ketting vanaf de zijkant en de voorkant, en neem indien mogelijk ook het tandwiel mee op de foto.
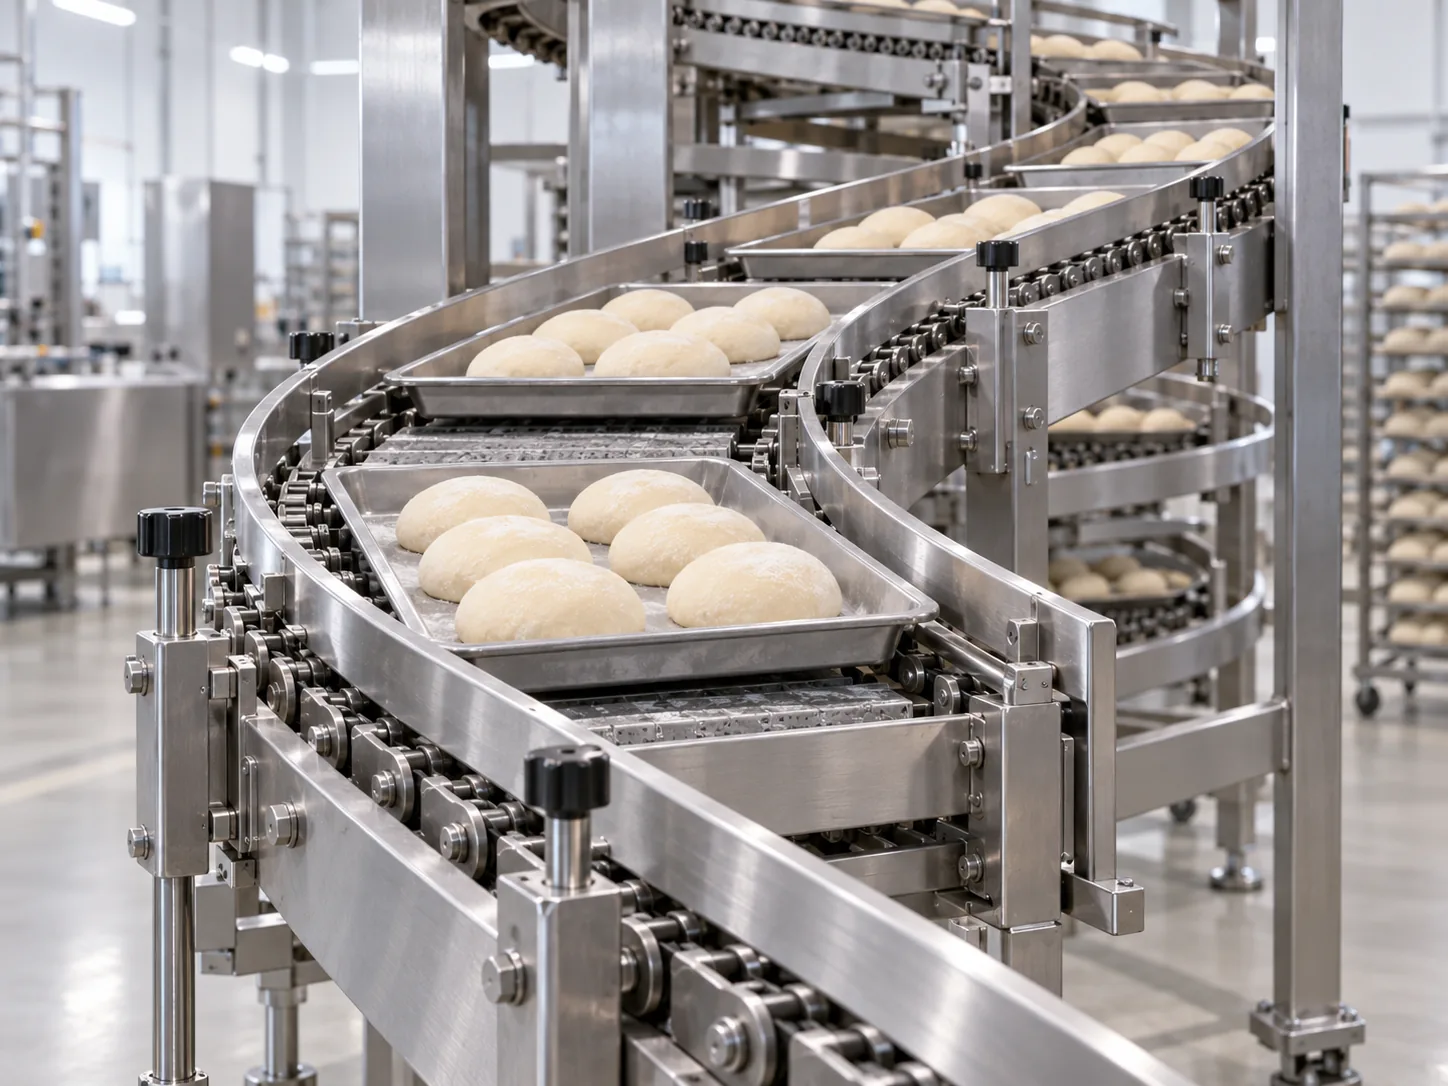
The same chain geometry can behave differently in a humid proofer, a hot oven, an ambient cooling section or a washdown area. For material selection for bakery conveyor components, document the exact machine zone, whether the chain carries product directly or moves pans/fixtures, and whether the joint sees heat, moisture, cleaning chemicals or abrasive residue.
Procesgegevens helpen bepalen welke eigenschappen vastliggen door uitwisselbaarheid en welke eigenschappen – zoals materiaal, speling of de productiemethode van de bevestiging – voor de toepassing moeten worden herzien.
Een ketting werkt niet zelfstandig. Rollen of bussen moeten soepel in en uit de tandruimtes van de tandwielen bewegen, terwijl geleiderails de kettingdraad ondersteunen zonder deze zijwaarts te duwen. Gehaakte tanden, een verkeerde uitlijning van de as, excentrische tandwielen of een stroeve geleider kunnen ervoor zorgen dat een nieuwe ketting snel slijt.
Inspecteer het volledige traject over één complete kringloop. Als de schade zich herhaalt op dezelfde locatie in de machine, onderzoek dan de lokale ondersteuning, overdracht of drager voordat u ervan uitgaat dat de ketting zelf defect is.
Steek, breedte, rol/bus, pen, plaat, totale breedte en bevestigingspatroon.
Temperatuur, vochtigheid, reiniging, snelheid, belasting, productie-uren en -starts.
Tandwielen, geleiders, kettingcentra, spaninrichting, uitlijning en speling van de drager.
Keur de definitieve geometrie, het materiaal en de toepassingsafhankelijke configuratie goed vóór de installatie.
Vraag wat er veranderd is voordat het probleem zich voordeed: productiesnelheid, product- of pan-gewicht, reinigingscyclus, smeermiddel, temperatuur, onderhoudsinterval of vervangen tandwielen. Trendinformatie is waardevoller dan een enkele foto, omdat het laat zien of de slijtage gelijkmatig of geconcentreerd is.
Controleer tijdens de routine-inspectie op stroeve verbindingen, slijtage van de rollen, beweging van de pinnen, gebarsten of verbogen hulpstukken, abnormaal zijdelings contact en ongelijkmatige aanspanning. Zorg ervoor dat de afschermingen en veiligheidsprocedures conform de eisen van de machine-eigenaar worden nageleefd.
Vermeld de gemeten afmetingen, de naam van de machine/het proces, foto's, een tekening (indien beschikbaar), de hoeveelheid of de vereiste kettinglengte, de bevestigingsafstand, de afstand tussen de kettingcentra, informatie over de tandwielen, de temperatuur, de reinigingsconditie, de belasting en het beoogde leveringsvenster. Controleer de Gids voor het kiezen van een bakkerijketen en de productfamilieoverzicht voor de volgende beslissingsstap.
A useful diagnosis starts with evidence that can be repeated by a second person. matching material to the function of pins, bushes, rollers, plates, attachments and surrounding guides. Record contact stress, sliding/rolling wear, temperature, corrosion exposure, geometry and maintenance. When the chain is worn, note which readings may be influenced by joint clearance or deformation, and prefer multi-pitch or multi-point measurements over one isolated dimension.
The chain does not operate by itself. In bakery conveyors with mixed mechanical and environmental demands, inspect the sprockets, guides, return path, take-up and carrier interface at the same time. The symptom to watch is one material choice solving corrosion but creating wear or galling elsewhere. A local problem that repeats at one machine position often points to alignment, clearance or mating-hardware issues rather than a uniform chain problem.
The practical decision is to evaluate each component interface and its failure mode instead of specifying a single material generically. That prevents a common error: changing chain tension, material or size before the root constraint has been identified. Use the chain drawing and the machine envelope together, because a configuration that looks correct in isolation can still interfere with a guard, transfer plate, sensor bracket or carrier.
Beschrijf de bedrijfscyclus in plaats van een enkel bijvoeglijk naamwoord zoals 'heet', 'nat' of 'voedselveilig'. Vermeld de normale en piektemperatuur waar relevant, blootstelling aan vocht of reiniging, snelheid, start-/stopgedrag en beperkingen met betrekking tot smering. Deze details bepalen of spelingen, materialen of onderhoudsprocedures moeten worden aangepast, terwijl de basisgeometrie gelijk blijft.
| Rekening | Waarom het belangrijk is | Wat moet ik versturen of verifiëren? |
|---|---|---|
| Identificatie | Confirm contact stress, sliding/rolling wear, temperature, corrosion exposure, geometry and maintenance. Use a measurement sequence that can be repeated after removal so the installed and bench readings can be compared. | Een schets met afmetingen, foto's op schaal en eventuele oude tekeningen of artikelnummers. |
| Routepositie | Map where the chain runs through bakery conveyors with mixed mechanical and environmental demands. Mark the exact location of one material choice solving corrosion but creating wear or galling elsewhere instead of reporting the condition only as a whole-line problem. | Contextfoto met het transportbandgedeelte, de aandrijf-/achteraanrijposities en het retourpad. |
| Aansluitende onderdelen | Controleer het tandprofiel, de rolzitting, de uitlijning van de as/tandwiel, het contact met de geleider en de spanreserve. Deze onderdelen kunnen slijtagepatronen veroorzaken die een probleem met de kettingselectie nabootsen. | Aantal tandwieltanden en foto's, geleidingslay-out en huidige opwikkelpositie. |
| Laadpad | Identify how product carriers, pans, rods or fixtures transfer load into the chain. For this topic, the key focus is matching material to the function of pins, bushes, rollers, plates, attachments and surrounding guides. | Tekening van de drager, bevestigingsinterval, afstand tussen de kettingharten en ondersteunde massa/kracht indien bekend. |
| Omgeving | Registreer temperatuur, luchtvochtigheid, reinigingscycli, vervuiling en smeerbeperkingen per machinezone. Maak onderscheid tussen continue blootstelling en korte pieken of reinigingsmomenten. | Overzicht van de bedrijfsomstandigheden en de onderhouds-/smeerprocedures. |
| Uitgave | The final engineering action is to evaluate each component interface and its failure mode instead of specifying a single material generically. The approved drawing should distinguish fixed interchange dimensions from selectable options. | component function, duty, environment, drawing and required material documentation. |
A uniform change along the whole strand suggests a different mechanism from damage concentrated at one sprocket, guide or transfer. For Material Selection for Bakery Conveyor Components, compare left/right sides and loaded/return paths. The distribution of wear can reveal whether the driver is joint wear, side loading, contamination, thermal change or a carrier that is forcing the chain out of its natural path.
Increasing tension can temporarily change noise or tracking without correcting the underlying cause. If the observed issue is one material choice solving corrosion but creating wear or galling elsewhere, first confirm alignment, take-up geometry and articulation. Excessive tension can add bearing load and make a marginal guide or attachment problem worse.
Bakkerijapparatuur kan zich in verschillende productie-, reinigings- en stilstandsfasen bevinden. Een ketting kan bijvoorbeeld soepel bewegen wanneer deze koud is en stroef worden wanneer deze warm is, of vrij lopen tijdens de productie maar corroderen na herhaaldelijk stilvallen in natte omstandigheden. Registreer de fase waarin het probleem zich voordoet, zodat de gekozen corrigerende maatregel de werkelijke bedrijfscyclus aanpakt.
For an unknown chain, one close-up is not enough. Pair a complete machine-zone image with side and end views of several pitches, a sprocket-engagement photo and a clear attachment/carrier view. Place a scale only where it does not hide the feature being measured. This photo set makes matching material to the function of pins, bushes, rollers, plates, attachments and surrounding guides easier to evaluate remotely.
Record contact stress, sliding/rolling wear, temperature, corrosion exposure, geometry and maintenance, chain centers, sprocket tooth count and the carrier interface before changing components.
Describe what happens in bakery conveyors with mixed mechanical and environmental demands, including temperature or moisture changes, speed, load and cleaning/lubrication constraints.
Document where one material choice solving corrosion but creating wear or galling elsewhere appears. Compare drive, tail, loaded run, return run and transfer points rather than averaging the entire conveyor.
Include component function, duty, environment, drawing and required material documentation. State the required quantity or chain length and any documentation needed with the order.
Review pitch, widths, pin/roller geometry, attachments and material notes on one controlled drawing revision. For Material Selection for Bakery Conveyor Components, the release decision should explicitly address matching material to the function of pins, bushes, rollers, plates, attachments and surrounding guides.
Na de installatie dient u ten minste één volledige omwenteling te observeren, de in- en uitgang van het tandwiel en de speling van de drager te controleren en de kettingspanning opnieuw te controleren volgens de procedure van de machinefabrikant. Een nieuwe ketting mag niet worden gebruikt ter compensatie van versleten of verkeerd uitgelijnde onderdelen.
The main reason to keep this process structured is that matching material to the function of pins, bushes, rollers, plates, attachments and surrounding guides interacts with more than one component. A change that improves one symptom can shift load into another part of the mechanism. For example, correcting guide alignment may reduce side wear but also expose a take-up setting that was previously compensating for the misalignment. Record changes one at a time so the result can be interpreted.
For planned maintenance, compare the present condition with a baseline whenever one exists. If there is no baseline, create one during the next shutdown: photograph the sprockets and guide surfaces, record take-up position, measure a defined number of pitches, and note the chain’s location in bakery conveyors with mixed mechanical and environmental demands. Repeating the same observations later is more informative than relying on general statements such as “the chain has stretched.”
Als er een bestaande tekening beschikbaar is, controleer dan of de geïnstalleerde hardware er nog steeds mee overeenkomt. Bakkerijapparatuur wordt vaak aangepast gedurende de levensduur: dragers kunnen worden gerepareerd, geleiderails verplaatst, tandwielen vervangen en de tussenruimte tussen de bevestigingspunten gewijzigd. De tekening blijft nuttig, maar een controle in het veld voorkomt dat een historisch document als bewijs van de huidige configuratie wordt beschouwd.
Procurement and engineering should use the same evidence package. The RFQ should not separate commercial quantity from technical context: component function, duty, environment, drawing and required material documentation. This makes it possible to judge whether a standard series, a modified attachment or a custom replacement is the appropriate route without creating unnecessary back-and-forth.
Finally, treat the website as a preparation tool rather than the controlling product drawing. Measurements and diagrams narrow the family and help organize the RFQ; the released drawing defines the ordered configuration. That distinction is especially important where one material choice solving corrosion but creating wear or galling elsewhere could have more than one mechanical cause.
Use Material Selection for Bakery Conveyor Components as a machine-level question, not just a chain inspection. Compare the loaded and return runs, drive and tail ends, and any transfer or carrier transition in bakery conveyors with mixed mechanical and environmental demands. Document whether one material choice solving corrosion but creating wear or galling elsewhere is distributed along the strand or repeats at one location. That pattern helps separate progressive joint wear from alignment, guide, sprocket or carrier problems that a new chain alone will not correct.
The working record should include contact stress, sliding/rolling wear, temperature, corrosion exposure, geometry and maintenance. Mark which values are fixed by the existing machine and which values can be changed to improve service. The central engineering focus is matching material to the function of pins, bushes, rollers, plates, attachments and surrounding guides. When a legacy part number conflicts with field measurements, hold the RFQ until the installed interface and the controlled drawing can be reconciled.
A useful enquiry combines commercial quantity with the technical package: component function, duty, environment, drawing and required material documentation. Also state whether the request is a direct replacement, a planned modification or a new machine design. The release objective is to evaluate each component interface and its failure mode instead of specifying a single material generically. This reduces quote revisions and prevents a visually similar chain from being treated as interchangeable before geometry and duty have been checked.
Gebruik indien mogelijk de oude referentie, maar controleer de geïnstalleerde geometrie en toepassing. Machineaanpassingen, eerdere vervangingen of slijtage kunnen ervoor zorgen dat een onderdeelnummer alleen onvolledig is.
Gebruik een meting over meerdere schakels en leg de methode vast. Vergelijk de meting met de nominale schakelafstand en de onderhoudslimieten van de machine, in plaats van te vertrouwen op één meting van een aangrenzende schakel.
Wanneer er sprake is van tandslijtage, haken, uitlijningsproblemen of herhaalde voortijdige slijtage van de ketting, dan werken de ketting en het tandwiel als een in elkaar grijpend systeem.
Technische handleiding voor bakkerijketens
Chain Design for Frequent Cleaning is best answered by combining measured chain geometry, machine duty and the operating environment. This guide shows what to inspect, record and discuss before a replacement or new-chain decision.
Chain Design for Frequent Cleaning should be evaluated from the actual conveyor. Start with chain pitch, transverse geometry, sprocket condition and any carrier attachment, then add temperature, moisture, washdown, load, speed and take-up information. The objective is not to identify a chain by appearance; it is to produce an RFQ that preserves the machine interface and makes application-dependent choices explicit.
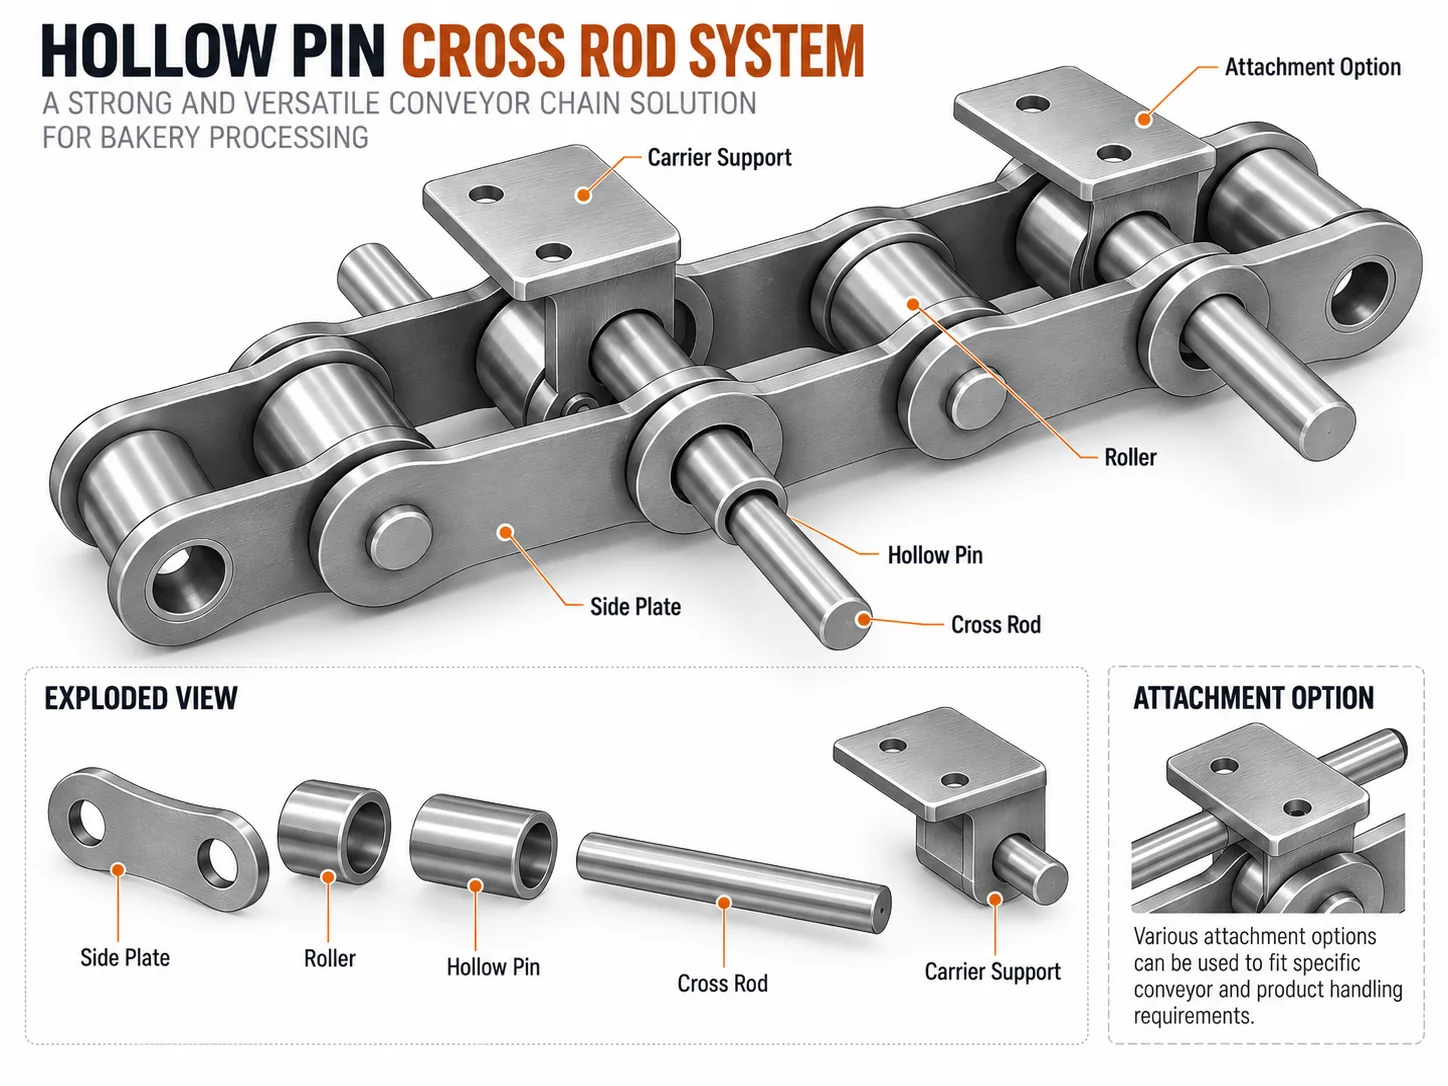
Meet verschillende kenmerken voordat u de ketting verwijdert. De steek bepaalt de basisverhouding van de overbrenging, maar de binnenbreedte, de diameter van de rol of bus, de diameter van de pen, de hoogte van de plaat, de totale breedte en de afmetingen van de bevestiging onderscheiden configuraties die dezelfde nominale steek kunnen hebben.
Om een versleten schakel te beoordelen, meet je de totale steek over meerdere schakels. Fotografeer de ketting vanaf de zijkant en de voorkant, en neem indien mogelijk ook het tandwiel mee op de foto.
The same chain geometry can behave differently in a humid proofer, a hot oven, an ambient cooling section or a washdown area. For chain design for frequent cleaning, document the exact machine zone, whether the chain carries product directly or moves pans/fixtures, and whether the joint sees heat, moisture, cleaning chemicals or abrasive residue.
Procesgegevens helpen bepalen welke eigenschappen vastliggen door uitwisselbaarheid en welke eigenschappen – zoals materiaal, speling of de productiemethode van de bevestiging – voor de toepassing moeten worden herzien.
Een ketting werkt niet zelfstandig. Rollen of bussen moeten soepel in en uit de tandruimtes van de tandwielen bewegen, terwijl geleiderails de kettingdraad ondersteunen zonder deze zijwaarts te duwen. Gehaakte tanden, een verkeerde uitlijning van de as, excentrische tandwielen of een stroeve geleider kunnen ervoor zorgen dat een nieuwe ketting snel slijt.
Inspecteer het volledige traject over één complete kringloop. Als de schade zich herhaalt op dezelfde locatie in de machine, onderzoek dan de lokale ondersteuning, overdracht of drager voordat u ervan uitgaat dat de ketting zelf defect is.
Steek, breedte, rol/bus, pen, plaat, totale breedte en bevestigingspatroon.
Temperatuur, vochtigheid, reiniging, snelheid, belasting, productie-uren en -starts.
Tandwielen, geleiders, kettingcentra, spaninrichting, uitlijning en speling van de drager.
Keur de definitieve geometrie, het materiaal en de toepassingsafhankelijke configuratie goed vóór de installatie.
Vraag wat er veranderd is voordat het probleem zich voordeed: productiesnelheid, product- of pan-gewicht, reinigingscyclus, smeermiddel, temperatuur, onderhoudsinterval of vervangen tandwielen. Trendinformatie is waardevoller dan een enkele foto, omdat het laat zien of de slijtage gelijkmatig of geconcentreerd is.
Controleer tijdens de routine-inspectie op stroeve verbindingen, slijtage van de rollen, beweging van de pinnen, gebarsten of verbogen hulpstukken, abnormaal zijdelings contact en ongelijkmatige aanspanning. Zorg ervoor dat de afschermingen en veiligheidsprocedures conform de eisen van de machine-eigenaar worden nageleefd.
Vermeld de gemeten afmetingen, de naam van de machine/het proces, foto's, een tekening (indien beschikbaar), de hoeveelheid of de vereiste kettinglengte, de bevestigingsafstand, de afstand tussen de kettingcentra, informatie over de tandwielen, de temperatuur, de reinigingsconditie, de belasting en het beoogde leveringsvenster. Controleer de Gids voor het kiezen van een bakkerijketen en de productfamilieoverzicht voor de volgende beslissingsstap.
A useful diagnosis starts with evidence that can be repeated by a second person. designing the chain and carrier interface so cleaning access does not undermine joint performance. Record cleaning frequency, spray direction, chemistry, drainage path, joint exposure and re-lubrication practice. When the chain is worn, note which readings may be influenced by joint clearance or deformation, and prefer multi-pitch or multi-point measurements over one isolated dimension.
The chain does not operate by itself. In sanitary bakery transfer and washdown conveyors, inspect the sprockets, guides, return path, take-up and carrier interface at the same time. The symptom to watch is trapped residue, corrosion pockets, washed-out lubricant or slow drying. A local problem that repeats at one machine position often points to alignment, clearance or mating-hardware issues rather than a uniform chain problem.
The practical decision is to review cleanability, drainage and lubrication recovery as part of the original chain specification. That prevents a common error: changing chain tension, material or size before the root constraint has been identified. Use the chain drawing and the machine envelope together, because a configuration that looks correct in isolation can still interfere with a guard, transfer plate, sensor bracket or carrier.
Beschrijf de bedrijfscyclus in plaats van een enkel bijvoeglijk naamwoord zoals 'heet', 'nat' of 'voedselveilig'. Vermeld de normale en piektemperatuur waar relevant, blootstelling aan vocht of reiniging, snelheid, start-/stopgedrag en beperkingen met betrekking tot smering. Deze details bepalen of spelingen, materialen of onderhoudsprocedures moeten worden aangepast, terwijl de basisgeometrie gelijk blijft.
| Rekening | Waarom het belangrijk is | Wat moet ik versturen of verifiëren? |
|---|---|---|
| Identificatie | Confirm cleaning frequency, spray direction, chemistry, drainage path, joint exposure and re-lubrication practice. Use a measurement sequence that can be repeated after removal so the installed and bench readings can be compared. | Een schets met afmetingen, foto's op schaal en eventuele oude tekeningen of artikelnummers. |
| Routepositie | Map where the chain runs through sanitary bakery transfer and washdown conveyors. Mark the exact location of trapped residue, corrosion pockets, washed-out lubricant or slow drying instead of reporting the condition only as a whole-line problem. | Contextfoto met het transportbandgedeelte, de aandrijf-/achteraanrijposities en het retourpad. |
| Aansluitende onderdelen | Controleer het tandprofiel, de rolzitting, de uitlijning van de as/tandwiel, het contact met de geleider en de spanreserve. Deze onderdelen kunnen slijtagepatronen veroorzaken die een probleem met de kettingselectie nabootsen. | Aantal tandwieltanden en foto's, geleidingslay-out en huidige opwikkelpositie. |
| Laadpad | Identify how product carriers, pans, rods or fixtures transfer load into the chain. For this topic, the key focus is designing the chain and carrier interface so cleaning access does not undermine joint performance. | Tekening van de drager, bevestigingsinterval, afstand tussen de kettingharten en ondersteunde massa/kracht indien bekend. |
| Omgeving | Registreer temperatuur, luchtvochtigheid, reinigingscycli, vervuiling en smeerbeperkingen per machinezone. Maak onderscheid tussen continue blootstelling en korte pieken of reinigingsmomenten. | Overzicht van de bedrijfsomstandigheden en de onderhouds-/smeerprocedures. |
| Uitgave | The final engineering action is to review cleanability, drainage and lubrication recovery as part of the original chain specification. The approved drawing should distinguish fixed interchange dimensions from selectable options. | cleaning SOP summary, chain geometry, materials, lubrication restrictions and photos. |
A uniform change along the whole strand suggests a different mechanism from damage concentrated at one sprocket, guide or transfer. For Chain Design for Frequent Cleaning, compare left/right sides and loaded/return paths. The distribution of wear can reveal whether the driver is joint wear, side loading, contamination, thermal change or a carrier that is forcing the chain out of its natural path.
Increasing tension can temporarily change noise or tracking without correcting the underlying cause. If the observed issue is trapped residue, corrosion pockets, washed-out lubricant or slow drying, first confirm alignment, take-up geometry and articulation. Excessive tension can add bearing load and make a marginal guide or attachment problem worse.
Bakkerijapparatuur kan zich in verschillende productie-, reinigings- en stilstandsfasen bevinden. Een ketting kan bijvoorbeeld soepel bewegen wanneer deze koud is en stroef worden wanneer deze warm is, of vrij lopen tijdens de productie maar corroderen na herhaaldelijk stilvallen in natte omstandigheden. Registreer de fase waarin het probleem zich voordoet, zodat de gekozen corrigerende maatregel de werkelijke bedrijfscyclus aanpakt.
For an unknown chain, one close-up is not enough. Pair a complete machine-zone image with side and end views of several pitches, a sprocket-engagement photo and a clear attachment/carrier view. Place a scale only where it does not hide the feature being measured. This photo set makes designing the chain and carrier interface so cleaning access does not undermine joint performance easier to evaluate remotely.
Record cleaning frequency, spray direction, chemistry, drainage path, joint exposure and re-lubrication practice, chain centers, sprocket tooth count and the carrier interface before changing components.
Describe what happens in sanitary bakery transfer and washdown conveyors, including temperature or moisture changes, speed, load and cleaning/lubrication constraints.
Document where trapped residue, corrosion pockets, washed-out lubricant or slow drying appears. Compare drive, tail, loaded run, return run and transfer points rather than averaging the entire conveyor.
Include cleaning SOP summary, chain geometry, materials, lubrication restrictions and photos. State the required quantity or chain length and any documentation needed with the order.
Review pitch, widths, pin/roller geometry, attachments and material notes on one controlled drawing revision. For Chain Design for Frequent Cleaning, the release decision should explicitly address designing the chain and carrier interface so cleaning access does not undermine joint performance.
Na de installatie dient u ten minste één volledige omwenteling te observeren, de in- en uitgang van het tandwiel en de speling van de drager te controleren en de kettingspanning opnieuw te controleren volgens de procedure van de machinefabrikant. Een nieuwe ketting mag niet worden gebruikt ter compensatie van versleten of verkeerd uitgelijnde onderdelen.
The main reason to keep this process structured is that designing the chain and carrier interface so cleaning access does not undermine joint performance interacts with more than one component. A change that improves one symptom can shift load into another part of the mechanism. For example, correcting guide alignment may reduce side wear but also expose a take-up setting that was previously compensating for the misalignment. Record changes one at a time so the result can be interpreted.
For planned maintenance, compare the present condition with a baseline whenever one exists. If there is no baseline, create one during the next shutdown: photograph the sprockets and guide surfaces, record take-up position, measure a defined number of pitches, and note the chain’s location in sanitary bakery transfer and washdown conveyors. Repeating the same observations later is more informative than relying on general statements such as “the chain has stretched.”
Als er een bestaande tekening beschikbaar is, controleer dan of de geïnstalleerde hardware er nog steeds mee overeenkomt. Bakkerijapparatuur wordt vaak aangepast gedurende de levensduur: dragers kunnen worden gerepareerd, geleiderails verplaatst, tandwielen vervangen en de tussenruimte tussen de bevestigingspunten gewijzigd. De tekening blijft nuttig, maar een controle in het veld voorkomt dat een historisch document als bewijs van de huidige configuratie wordt beschouwd.
Procurement and engineering should use the same evidence package. The RFQ should not separate commercial quantity from technical context: cleaning SOP summary, chain geometry, materials, lubrication restrictions and photos. This makes it possible to judge whether a standard series, a modified attachment or a custom replacement is the appropriate route without creating unnecessary back-and-forth.
Finally, treat the website as a preparation tool rather than the controlling product drawing. Measurements and diagrams narrow the family and help organize the RFQ; the released drawing defines the ordered configuration. That distinction is especially important where trapped residue, corrosion pockets, washed-out lubricant or slow drying could have more than one mechanical cause.
Use Chain Design for Frequent Cleaning as a machine-level question, not just a chain inspection. Compare the loaded and return runs, drive and tail ends, and any transfer or carrier transition in sanitary bakery transfer and washdown conveyors. Document whether trapped residue, corrosion pockets, washed-out lubricant or slow drying is distributed along the strand or repeats at one location. That pattern helps separate progressive joint wear from alignment, guide, sprocket or carrier problems that a new chain alone will not correct.
The working record should include cleaning frequency, spray direction, chemistry, drainage path, joint exposure and re-lubrication practice. Mark which values are fixed by the existing machine and which values can be changed to improve service. The central engineering focus is designing the chain and carrier interface so cleaning access does not undermine joint performance. When a legacy part number conflicts with field measurements, hold the RFQ until the installed interface and the controlled drawing can be reconciled.
A useful enquiry combines commercial quantity with the technical package: cleaning SOP summary, chain geometry, materials, lubrication restrictions and photos. Also state whether the request is a direct replacement, a planned modification or a new machine design. The release objective is to review cleanability, drainage and lubrication recovery as part of the original chain specification. This reduces quote revisions and prevents a visually similar chain from being treated as interchangeable before geometry and duty have been checked.
Gebruik indien mogelijk de oude referentie, maar controleer de geïnstalleerde geometrie en toepassing. Machineaanpassingen, eerdere vervangingen of slijtage kunnen ervoor zorgen dat een onderdeelnummer alleen onvolledig is.
Gebruik een meting over meerdere schakels en leg de methode vast. Vergelijk de meting met de nominale schakelafstand en de onderhoudslimieten van de machine, in plaats van te vertrouwen op één meting van een aangrenzende schakel.
Wanneer er sprake is van tandslijtage, haken, uitlijningsproblemen of herhaalde voortijdige slijtage van de ketting, dan werken de ketting en het tandwiel als een in elkaar grijpend systeem.
Technische handleiding voor bakkerijketens
Selecting Chain Materials for Hot and Humid Equipment is best answered by combining measured chain geometry, machine duty and the operating environment. This guide shows what to inspect, record and discuss before a replacement or new-chain decision.
Selecting Chain Materials for Hot and Humid Equipment should be evaluated from the actual conveyor. Start with chain pitch, transverse geometry, sprocket condition and any carrier attachment, then add temperature, moisture, washdown, load, speed and take-up information. The objective is not to identify a chain by appearance; it is to produce an RFQ that preserves the machine interface and makes application-dependent choices explicit.
Meet verschillende kenmerken voordat u de ketting verwijdert. De steek bepaalt de basisverhouding van de overbrenging, maar de binnenbreedte, de diameter van de rol of bus, de diameter van de pen, de hoogte van de plaat, de totale breedte en de afmetingen van de bevestiging onderscheiden configuraties die dezelfde nominale steek kunnen hebben.
Om een versleten schakel te beoordelen, meet je de totale steek over meerdere schakels. Fotografeer de ketting vanaf de zijkant en de voorkant, en neem indien mogelijk ook het tandwiel mee op de foto.
The same chain geometry can behave differently in a humid proofer, a hot oven, an ambient cooling section or a washdown area. For selecting chain materials for hot and humid equipment, document the exact machine zone, whether the chain carries product directly or moves pans/fixtures, and whether the joint sees heat, moisture, cleaning chemicals or abrasive residue.
Procesgegevens helpen bepalen welke eigenschappen vastliggen door uitwisselbaarheid en welke eigenschappen – zoals materiaal, speling of de productiemethode van de bevestiging – voor de toepassing moeten worden herzien.
Een ketting werkt niet zelfstandig. Rollen of bussen moeten soepel in en uit de tandruimtes van de tandwielen bewegen, terwijl geleiderails de kettingdraad ondersteunen zonder deze zijwaarts te duwen. Gehaakte tanden, een verkeerde uitlijning van de as, excentrische tandwielen of een stroeve geleider kunnen ervoor zorgen dat een nieuwe ketting snel slijt.
Inspecteer het volledige traject over één complete kringloop. Als de schade zich herhaalt op dezelfde locatie in de machine, onderzoek dan de lokale ondersteuning, overdracht of drager voordat u ervan uitgaat dat de ketting zelf defect is.
Steek, breedte, rol/bus, pen, plaat, totale breedte en bevestigingspatroon.
Temperatuur, vochtigheid, reiniging, snelheid, belasting, productie-uren en -starts.
Tandwielen, geleiders, kettingcentra, spaninrichting, uitlijning en speling van de drager.
Keur de definitieve geometrie, het materiaal en de toepassingsafhankelijke configuratie goed vóór de installatie.
Vraag wat er veranderd is voordat het probleem zich voordeed: productiesnelheid, product- of pan-gewicht, reinigingscyclus, smeermiddel, temperatuur, onderhoudsinterval of vervangen tandwielen. Trendinformatie is waardevoller dan een enkele foto, omdat het laat zien of de slijtage gelijkmatig of geconcentreerd is.
Controleer tijdens de routine-inspectie op stroeve verbindingen, slijtage van de rollen, beweging van de pinnen, gebarsten of verbogen hulpstukken, abnormaal zijdelings contact en ongelijkmatige aanspanning. Zorg ervoor dat de afschermingen en veiligheidsprocedures conform de eisen van de machine-eigenaar worden nageleefd.
Vermeld de gemeten afmetingen, de naam van de machine/het proces, foto's, een tekening (indien beschikbaar), de hoeveelheid of de vereiste kettinglengte, de bevestigingsafstand, de afstand tussen de kettingcentra, informatie over de tandwielen, de temperatuur, de reinigingsconditie, de belasting en het beoogde leveringsvenster. Controleer de Gids voor het kiezen van een bakkerijketen en de productfamilieoverzicht voor de volgende beslissingsstap.
A useful diagnosis starts with evidence that can be repeated by a second person. balancing corrosion exposure with thermal stability and wear at articulated joints. Record temperature range, humidity/condensation, cleaning chemistry, load, speed and lubrication limitations. When the chain is worn, note which readings may be influenced by joint clearance or deformation, and prefer multi-pitch or multi-point measurements over one isolated dimension.
The chain does not operate by itself. In proofers connected to ovens and mixed-temperature bakery equipment, inspect the sprockets, guides, return path, take-up and carrier interface at the same time. The symptom to watch is corrosion at cool zones combined with tight joints or lubricant degradation near hotter zones. A local problem that repeats at one machine position often points to alignment, clearance or mating-hardware issues rather than a uniform chain problem.
The practical decision is to map temperature and moisture by machine zone instead of applying one environment label to the whole line. That prevents a common error: changing chain tension, material or size before the root constraint has been identified. Use the chain drawing and the machine envelope together, because a configuration that looks correct in isolation can still interfere with a guard, transfer plate, sensor bracket or carrier.
Beschrijf de bedrijfscyclus in plaats van een enkel bijvoeglijk naamwoord zoals 'heet', 'nat' of 'voedselveilig'. Vermeld de normale en piektemperatuur waar relevant, blootstelling aan vocht of reiniging, snelheid, start-/stopgedrag en beperkingen met betrekking tot smering. Deze details bepalen of spelingen, materialen of onderhoudsprocedures moeten worden aangepast, terwijl de basisgeometrie gelijk blijft.
| Rekening | Waarom het belangrijk is | Wat moet ik versturen of verifiëren? |
|---|---|---|
| Identificatie | Confirm temperature range, humidity/condensation, cleaning chemistry, load, speed and lubrication limitations. Use a measurement sequence that can be repeated after removal so the installed and bench readings can be compared. | Een schets met afmetingen, foto's op schaal en eventuele oude tekeningen of artikelnummers. |
| Routepositie | Map where the chain runs through proofers connected to ovens and mixed-temperature bakery equipment. Mark the exact location of corrosion at cool zones combined with tight joints or lubricant degradation near hotter zones instead of reporting the condition only as a whole-line problem. | Contextfoto met het transportbandgedeelte, de aandrijf-/achteraanrijposities en het retourpad. |
| Aansluitende onderdelen | Controleer het tandprofiel, de rolzitting, de uitlijning van de as/tandwiel, het contact met de geleider en de spanreserve. Deze onderdelen kunnen slijtagepatronen veroorzaken die een probleem met de kettingselectie nabootsen. | Aantal tandwieltanden en foto's, geleidingslay-out en huidige opwikkelpositie. |
| Laadpad | Identify how product carriers, pans, rods or fixtures transfer load into the chain. For this topic, the key focus is balancing corrosion exposure with thermal stability and wear at articulated joints. | Tekening van de drager, bevestigingsinterval, afstand tussen de kettingharten en ondersteunde massa/kracht indien bekend. |
| Omgeving | Registreer temperatuur, luchtvochtigheid, reinigingscycli, vervuiling en smeerbeperkingen per machinezone. Maak onderscheid tussen continue blootstelling en korte pieken of reinigingsmomenten. | Overzicht van de bedrijfsomstandigheden en de onderhouds-/smeerprocedures. |
| Uitgave | The final engineering action is to map temperature and moisture by machine zone instead of applying one environment label to the whole line. The approved drawing should distinguish fixed interchange dimensions from selectable options. | zone temperatures, humidity, material expectations, geometry and maintenance constraints. |
A uniform change along the whole strand suggests a different mechanism from damage concentrated at one sprocket, guide or transfer. For Selecting Chain Materials for Hot and Humid Equipment, compare left/right sides and loaded/return paths. The distribution of wear can reveal whether the driver is joint wear, side loading, contamination, thermal change or a carrier that is forcing the chain out of its natural path.
Increasing tension can temporarily change noise or tracking without correcting the underlying cause. If the observed issue is corrosion at cool zones combined with tight joints or lubricant degradation near hotter zones, first confirm alignment, take-up geometry and articulation. Excessive tension can add bearing load and make a marginal guide or attachment problem worse.
Bakkerijapparatuur kan zich in verschillende productie-, reinigings- en stilstandsfasen bevinden. Een ketting kan bijvoorbeeld soepel bewegen wanneer deze koud is en stroef worden wanneer deze warm is, of vrij lopen tijdens de productie maar corroderen na herhaaldelijk stilvallen in natte omstandigheden. Registreer de fase waarin het probleem zich voordoet, zodat de gekozen corrigerende maatregel de werkelijke bedrijfscyclus aanpakt.
For an unknown chain, one close-up is not enough. Pair a complete machine-zone image with side and end views of several pitches, a sprocket-engagement photo and a clear attachment/carrier view. Place a scale only where it does not hide the feature being measured. This photo set makes balancing corrosion exposure with thermal stability and wear at articulated joints easier to evaluate remotely.
Record temperature range, humidity/condensation, cleaning chemistry, load, speed and lubrication limitations, chain centers, sprocket tooth count and the carrier interface before changing components.
Describe what happens in proofers connected to ovens and mixed-temperature bakery equipment, including temperature or moisture changes, speed, load and cleaning/lubrication constraints.
Document where corrosion at cool zones combined with tight joints or lubricant degradation near hotter zones appears. Compare drive, tail, loaded run, return run and transfer points rather than averaging the entire conveyor.
Include zone temperatures, humidity, material expectations, geometry and maintenance constraints. State the required quantity or chain length and any documentation needed with the order.
Review pitch, widths, pin/roller geometry, attachments and material notes on one controlled drawing revision. For Selecting Chain Materials for Hot and Humid Equipment, the release decision should explicitly address balancing corrosion exposure with thermal stability and wear at articulated joints.
Na de installatie dient u ten minste één volledige omwenteling te observeren, de in- en uitgang van het tandwiel en de speling van de drager te controleren en de kettingspanning opnieuw te controleren volgens de procedure van de machinefabrikant. Een nieuwe ketting mag niet worden gebruikt ter compensatie van versleten of verkeerd uitgelijnde onderdelen.
The main reason to keep this process structured is that balancing corrosion exposure with thermal stability and wear at articulated joints interacts with more than one component. A change that improves one symptom can shift load into another part of the mechanism. For example, correcting guide alignment may reduce side wear but also expose a take-up setting that was previously compensating for the misalignment. Record changes one at a time so the result can be interpreted.
For planned maintenance, compare the present condition with a baseline whenever one exists. If there is no baseline, create one during the next shutdown: photograph the sprockets and guide surfaces, record take-up position, measure a defined number of pitches, and note the chain’s location in proofers connected to ovens and mixed-temperature bakery equipment. Repeating the same observations later is more informative than relying on general statements such as “the chain has stretched.”
Als er een bestaande tekening beschikbaar is, controleer dan of de geïnstalleerde hardware er nog steeds mee overeenkomt. Bakkerijapparatuur wordt vaak aangepast gedurende de levensduur: dragers kunnen worden gerepareerd, geleiderails verplaatst, tandwielen vervangen en de tussenruimte tussen de bevestigingspunten gewijzigd. De tekening blijft nuttig, maar een controle in het veld voorkomt dat een historisch document als bewijs van de huidige configuratie wordt beschouwd.
Procurement and engineering should use the same evidence package. The RFQ should not separate commercial quantity from technical context: zone temperatures, humidity, material expectations, geometry and maintenance constraints. This makes it possible to judge whether a standard series, a modified attachment or a custom replacement is the appropriate route without creating unnecessary back-and-forth.
Finally, treat the website as a preparation tool rather than the controlling product drawing. Measurements and diagrams narrow the family and help organize the RFQ; the released drawing defines the ordered configuration. That distinction is especially important where corrosion at cool zones combined with tight joints or lubricant degradation near hotter zones could have more than one mechanical cause.
Use Selecting Chain Materials for Hot and Humid Equipment as a machine-level question, not just a chain inspection. Compare the loaded and return runs, drive and tail ends, and any transfer or carrier transition in proofers connected to ovens and mixed-temperature bakery equipment. Document whether corrosion at cool zones combined with tight joints or lubricant degradation near hotter zones is distributed along the strand or repeats at one location. That pattern helps separate progressive joint wear from alignment, guide, sprocket or carrier problems that a new chain alone will not correct.
The working record should include temperature range, humidity/condensation, cleaning chemistry, load, speed and lubrication limitations. Mark which values are fixed by the existing machine and which values can be changed to improve service. The central engineering focus is balancing corrosion exposure with thermal stability and wear at articulated joints. When a legacy part number conflicts with field measurements, hold the RFQ until the installed interface and the controlled drawing can be reconciled.
A useful enquiry combines commercial quantity with the technical package: zone temperatures, humidity, material expectations, geometry and maintenance constraints. Also state whether the request is a direct replacement, a planned modification or a new machine design. The release objective is to map temperature and moisture by machine zone instead of applying one environment label to the whole line. This reduces quote revisions and prevents a visually similar chain from being treated as interchangeable before geometry and duty have been checked.
Gebruik indien mogelijk de oude referentie, maar controleer de geïnstalleerde geometrie en toepassing. Machineaanpassingen, eerdere vervangingen of slijtage kunnen ervoor zorgen dat een onderdeelnummer alleen onvolledig is.
Gebruik een meting over meerdere schakels en leg de methode vast. Vergelijk de meting met de nominale schakelafstand en de onderhoudslimieten van de machine, in plaats van te vertrouwen op één meting van een aangrenzende schakel.
Wanneer er sprake is van tandslijtage, haken, uitlijningsproblemen of herhaalde voortijdige slijtage van de ketting, dan werken de ketting en het tandwiel als een in elkaar grijpend systeem.
Technische handleiding voor bakkerijketens
Corrosion Problems in Food Conveyor Chains is best answered by combining measured chain geometry, machine duty and the operating environment. This guide shows what to inspect, record and discuss before a replacement or new-chain decision.
Corrosion Problems in Food Conveyor Chains should be evaluated from the actual conveyor. Start with chain pitch, transverse geometry, sprocket condition and any carrier attachment, then add temperature, moisture, washdown, load, speed and take-up information. The objective is not to identify a chain by appearance; it is to produce an RFQ that preserves the machine interface and makes application-dependent choices explicit.
Meet verschillende kenmerken voordat u de ketting verwijdert. De steek bepaalt de basisverhouding van de overbrenging, maar de binnenbreedte, de diameter van de rol of bus, de diameter van de pen, de hoogte van de plaat, de totale breedte en de afmetingen van de bevestiging onderscheiden configuraties die dezelfde nominale steek kunnen hebben.
Om een versleten schakel te beoordelen, meet je de totale steek over meerdere schakels. Fotografeer de ketting vanaf de zijkant en de voorkant, en neem indien mogelijk ook het tandwiel mee op de foto.
The same chain geometry can behave differently in a humid proofer, a hot oven, an ambient cooling section or a washdown area. For corrosion problems in food conveyor chains, document the exact machine zone, whether the chain carries product directly or moves pans/fixtures, and whether the joint sees heat, moisture, cleaning chemicals or abrasive residue.
Procesgegevens helpen bepalen welke eigenschappen vastliggen door uitwisselbaarheid en welke eigenschappen – zoals materiaal, speling of de productiemethode van de bevestiging – voor de toepassing moeten worden herzien.
Een ketting werkt niet zelfstandig. Rollen of bussen moeten soepel in en uit de tandruimtes van de tandwielen bewegen, terwijl geleiderails de kettingdraad ondersteunen zonder deze zijwaarts te duwen. Gehaakte tanden, een verkeerde uitlijning van de as, excentrische tandwielen of een stroeve geleider kunnen ervoor zorgen dat een nieuwe ketting snel slijt.
Inspecteer het volledige traject over één complete kringloop. Als de schade zich herhaalt op dezelfde locatie in de machine, onderzoek dan de lokale ondersteuning, overdracht of drager voordat u ervan uitgaat dat de ketting zelf defect is.
Steek, breedte, rol/bus, pen, plaat, totale breedte en bevestigingspatroon.
Temperatuur, vochtigheid, reiniging, snelheid, belasting, productie-uren en -starts.
Tandwielen, geleiders, kettingcentra, spaninrichting, uitlijning en speling van de drager.
Keur de definitieve geometrie, het materiaal en de toepassingsafhankelijke configuratie goed vóór de installatie.
Vraag wat er veranderd is voordat het probleem zich voordeed: productiesnelheid, product- of pan-gewicht, reinigingscyclus, smeermiddel, temperatuur, onderhoudsinterval of vervangen tandwielen. Trendinformatie is waardevoller dan een enkele foto, omdat het laat zien of de slijtage gelijkmatig of geconcentreerd is.
Controleer tijdens de routine-inspectie op stroeve verbindingen, slijtage van de rollen, beweging van de pinnen, gebarsten of verbogen hulpstukken, abnormaal zijdelings contact en ongelijkmatige aanspanning. Zorg ervoor dat de afschermingen en veiligheidsprocedures conform de eisen van de machine-eigenaar worden nageleefd.
Vermeld de gemeten afmetingen, de naam van de machine/het proces, foto's, een tekening (indien beschikbaar), de hoeveelheid of de vereiste kettinglengte, de bevestigingsafstand, de afstand tussen de kettingcentra, informatie over de tandwielen, de temperatuur, de reinigingsconditie, de belasting en het beoogde leveringsvenster. Controleer de Gids voor het kiezen van een bakkerijketen en de productfamilieoverzicht voor de volgende beslissingsstap.
Gebruik indien mogelijk de oude referentie, maar controleer de geïnstalleerde geometrie en toepassing. Machineaanpassingen, eerdere vervangingen of slijtage kunnen ervoor zorgen dat een onderdeelnummer alleen onvolledig is.
Gebruik een meting over meerdere schakels en leg de methode vast. Vergelijk de meting met de nominale schakelafstand en de onderhoudslimieten van de machine, in plaats van te vertrouwen op één meting van een aangrenzende schakel.
Wanneer er sprake is van tandslijtage, haken, uitlijningsproblemen of herhaalde voortijdige slijtage van de ketting, dan werken de ketting en het tandwiel als een in elkaar grijpend systeem.
For Corrosion Problems in Food Conveyor Chains, begin with a measurement record that another engineer can reproduce. Note the measurement tool, the points used, and whether the chain was loaded or relaxed. A multi-pitch measurement is useful for detecting elongation, while transverse dimensions such as inside width and pin projection help identify the original construction even when the joints are worn.
Map the chain route on the machine before deciding that the strand itself is the only cause of a problem. Mark drive and tail sprockets, guides, return tracks, take-up positions, transfer points and carrier interfaces. Repeated scuffing at one location usually deserves a local alignment or clearance check rather than an automatic increase in chain tension.
Temperature data should distinguish normal running conditions from short peaks. Metal components expand as temperature rises, lubricants change viscosity, and product residue can alter the way joints move. A useful RFQ therefore states where temperature is measured, how long the chain remains in that zone and whether the conveyor cools completely during normal shutdowns.
Washdown information should describe frequency, water temperature, cleaning chemistry and whether the chain is rinsed and dried. Stainless steel can improve corrosion resistance, but material selection does not remove the need for suitable joint design, drainage, compatible lubrication and inspection. Cleaning practice is part of the engineering condition, not a separate housekeeping detail.
Where pans, trays or cross bars are fitted, the attachment interface should be treated as a load path. Record hole diameter, hole center distance, bend height, offset from the chain centerline and the repeated attachment interval. Also identify whether the carrier is rigidly fixed or allowed to articulate, because an over-constrained carrier can force parallel strands out of alignment.
Sprocket condition is especially important on a replacement project. Check tooth profile, visible hooking, eccentric wear, hub security and alignment to the chain track. A new chain can appear to stretch quickly when it is actually seating into worn tooth spaces. When sprockets are questionable, include clear side photographs and tooth count in the RFQ.
Take-up travel provides useful evidence about system condition. Record the present take-up position and any adjustment made during the service life of the chain. If the take-up is near its limit, measure cumulative pitch over several links before removing the chain so wear can be separated from a simple installation-length issue.
Lubrication decisions must account for temperature, contamination and food-production practices. The correct approach is application-specific: some joints require a lubricant that can reach the pin/bush bearing surfaces, while some process zones impose restrictions on where and how lubrication can be applied. State the existing method and any limitations rather than assuming a universal interval.
For a new machine, document expected product throughput separately from chain load. The mass carried by the chain includes pans, trays, carrier bars and fixtures in addition to the baked product. Acceleration, incline, transfer resistance and accumulation can create forces that are not obvious from product weight alone.
For an existing machine, photographs are most useful when they show context and detail together. Include one image of the entire conveyor section, one of the chain on the sprocket, one side view of several pitches, one end view showing transverse width and one close-up of the attachment. Add a ruler or caliper only where it does not hide the component being measured.
A procurement specification should separate dimensions that must match from characteristics that can be optimized. Pitch, chain centers and carrier mounting geometry may be fixed by the machine; material, surface treatment, joint clearance or attachment manufacturing method may have room for review. Making that distinction avoids unnecessary redesign while still allowing an improved configuration.
Before release, compare the proposed configuration with the actual installed envelope. Check nearby guards, sensor brackets, guide rails and transfer plates as well as the sprockets. The final production drawing is the controlling reference for dimensions and ordered options; website values are best used to prepare the discussion and identify the likely chain family.
For Corrosion Problems in Food Conveyor Chains, begin with a measurement record that another engineer can reproduce. Note the measurement tool, the points used, and whether the chain was loaded or relaxed. A multi-pitch measurement is useful for detecting elongation, while transverse dimensions such as inside width and pin projection help identify the original construction even when the joints are worn.
Map the chain route on the machine before deciding that the strand itself is the only cause of a problem. Mark drive and tail sprockets, guides, return tracks, take-up positions, transfer points and carrier interfaces. Repeated scuffing at one location usually deserves a local alignment or clearance check rather than an automatic increase in chain tension.
Temperature data should distinguish normal running conditions from short peaks. Metal components expand as temperature rises, lubricants change viscosity, and product residue can alter the way joints move. A useful RFQ therefore states where temperature is measured, how long the chain remains in that zone and whether the conveyor cools completely during normal shutdowns.
Washdown information should describe frequency, water temperature, cleaning chemistry and whether the chain is rinsed and dried. Stainless steel can improve corrosion resistance, but material selection does not remove the need for suitable joint design, drainage, compatible lubrication and inspection. Cleaning practice is part of the engineering condition, not a separate housekeeping detail.
Where pans, trays or cross bars are fitted, the attachment interface should be treated as a load path. Record hole diameter, hole center distance, bend height, offset from the chain centerline and the repeated attachment interval. Also identify whether the carrier is rigidly fixed or allowed to articulate, because an over-constrained carrier can force parallel strands out of alignment.
Sprocket condition is especially important on a replacement project. Check tooth profile, visible hooking, eccentric wear, hub security and alignment to the chain track. A new chain can appear to stretch quickly when it is actually seating into worn tooth spaces. When sprockets are questionable, include clear side photographs and tooth count in the RFQ.
Take-up travel provides useful evidence about system condition. Record the present take-up position and any adjustment made during the service life of the chain. If the take-up is near its limit, measure cumulative pitch over several links before removing the chain so wear can be separated from a simple installation-length issue.
Lubrication decisions must account for temperature, contamination and food-production practices. The correct approach is application-specific: some joints require a lubricant that can reach the pin/bush bearing surfaces, while some process zones impose restrictions on where and how lubrication can be applied. State the existing method and any limitations rather than assuming a universal interval.
For a new machine, document expected product throughput separately from chain load. The mass carried by the chain includes pans, trays, carrier bars and fixtures in addition to the baked product. Acceleration, incline, transfer resistance and accumulation can create forces that are not obvious from product weight alone.
For an existing machine, photographs are most useful when they show context and detail together. Include one image of the entire conveyor section, one of the chain on the sprocket, one side view of several pitches, one end view showing transverse width and one close-up of the attachment. Add a ruler or caliper only where it does not hide the component being measured.
A procurement specification should separate dimensions that must match from characteristics that can be optimized. Pitch, chain centers and carrier mounting geometry may be fixed by the machine; material, surface treatment, joint clearance or attachment manufacturing method may have room for review. Making that distinction avoids unnecessary redesign while still allowing an improved configuration.
Before release, compare the proposed configuration with the actual installed envelope. Check nearby guards, sensor brackets, guide rails and transfer plates as well as the sprockets. The final production drawing is the controlling reference for dimensions and ordered options; website values are best used to prepare the discussion and identify the likely chain family.
For Corrosion Problems in Food Conveyor Chains, begin with a measurement record that another engineer can reproduce. Note the measurement tool, the points used, and whether the chain was loaded or relaxed. A multi-pitch measurement is useful for detecting elongation, while transverse dimensions such as inside width and pin projection help identify the original construction even when the joints are worn.
Map the chain route on the machine before deciding that the strand itself is the only cause of a problem. Mark drive and tail sprockets, guides, return tracks, take-up positions, transfer points and carrier interfaces. Repeated scuffing at one location usually deserves a local alignment or clearance check rather than an automatic increase in chain tension.
Temperature data should distinguish normal running conditions from short peaks. Metal components expand as temperature rises, lubricants change viscosity, and product residue can alter the way joints move. A useful RFQ therefore states where temperature is measured, how long the chain remains in that zone and whether the conveyor cools completely during normal shutdowns.
Washdown information should describe frequency, water temperature, cleaning chemistry and whether the chain is rinsed and dried. Stainless steel can improve corrosion resistance, but material selection does not remove the need for suitable joint design, drainage, compatible lubrication and inspection. Cleaning practice is part of the engineering condition, not a separate housekeeping detail.
Where pans, trays or cross bars are fitted, the attachment interface should be treated as a load path. Record hole diameter, hole center distance, bend height, offset from the chain centerline and the repeated attachment interval. Also identify whether the carrier is rigidly fixed or allowed to articulate, because an over-constrained carrier can force parallel strands out of alignment.
Sprocket condition is especially important on a replacement project. Check tooth profile, visible hooking, eccentric wear, hub security and alignment to the chain track. A new chain can appear to stretch quickly when it is actually seating into worn tooth spaces. When sprockets are questionable, include clear side photographs and tooth count in the RFQ.

























