औद्योगिक बेकरी श्रृंखला
08BHPSS स्टेनलेस स्टील हॉलो-पिन चेन
08BHPSS स्टेनलेस स्टील हॉलो-पिन चेन को औद्योगिक बेकरी कन्वेयर के लिए मापी गई ज्यामिति के आधार पर प्रस्तुत किया गया है। पहचान और RFQ तैयार करने के लिए नीचे दिए गए आयामी मानों का उपयोग करें; अंतिम सामग्री, हीट ट्रीटमेंट, क्लीयरेंस, वर्किंग रेटिंग और अटैचमेंट विवरण ऑर्डर की गई संरचना और मशीन के वास्तविक कार्य के अनुसार निर्धारित किए गए हैं।
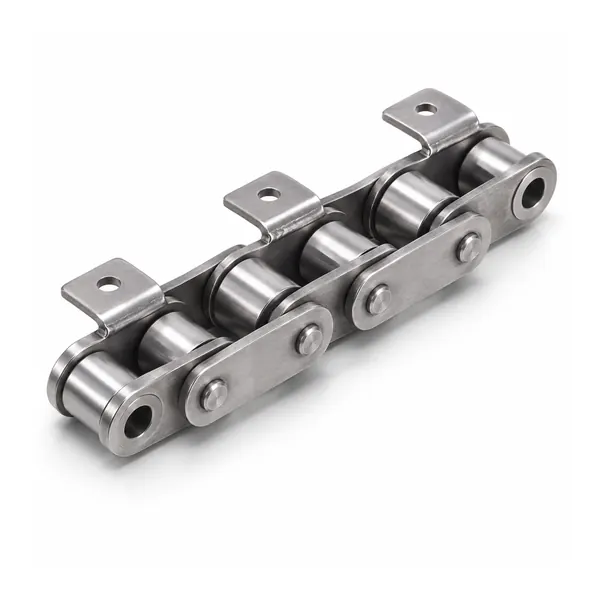
कॉन्फ़िगरेशन अवलोकन
08BHPSS स्टेनलेस स्टील हॉलो-पिन चेन को औद्योगिक बेकरी कन्वेयर के लिए मापी गई ज्यामिति के आधार पर प्रस्तुत किया गया है। पहचान और RFQ तैयार करने के लिए नीचे दिए गए आयामी मानों का उपयोग करें; अंतिम सामग्री, हीट ट्रीटमेंट, क्लीयरेंस, वर्किंग रेटिंग और अटैचमेंट विवरण ऑर्डर की गई संरचना और मशीन के वास्तविक कार्य के अनुसार निर्धारित किए गए हैं।
श्रेणी और स्थापित इंटरफ़ेस के आधार पर, इस चेन की प्रूफिंग, बेकिंग, कूलिंग, पैन हैंडलिंग या ट्रांसफर सर्विस के लिए समीक्षा की जा सकती है। प्रतिस्थापन के समय पिच, अनुप्रस्थ आयाम, स्प्रोकेट एंगेजमेंट और कैरियर की स्थिति को बरकरार रखना आवश्यक है।
यह श्रृंखला कैसे बनती है
कन्वेयर चेन, लिंक प्लेटों द्वारा नियंत्रित आर्टिकुलेटेड बेयरिंग की एक श्रृंखला होती है। पिन और बुश बेयरिंग जॉइंट बनाते हैं; एक रोलर या बुश स्प्रोकेट से जुड़ता है और, जहां लागू हो, एक ट्रैक पर चलता है। बेकरी संस्करणों में स्टेनलेस स्टील निर्माण, बढ़ी हुई क्लीयरेंस, विस्तारित पिन, खोखले पिन या पैन और कैरियर के लिए अटैचमेंट जोड़े जा सकते हैं।
केवल एक तस्वीर के आधार पर चेन की अदला-बदली की पुष्टि न करें। दो चेन देखने में एक जैसी लग सकती हैं, लेकिन उनकी आंतरिक चौड़ाई, पिन की लंबाई, अटैचमेंट ऑफ़सेट या रोलर का व्यास अलग-अलग हो सकता है। ये अंतर स्प्रोकेट की सीटिंग, ट्रैकिंग और मशीन क्लीयरेंस को प्रभावित करते हैं।
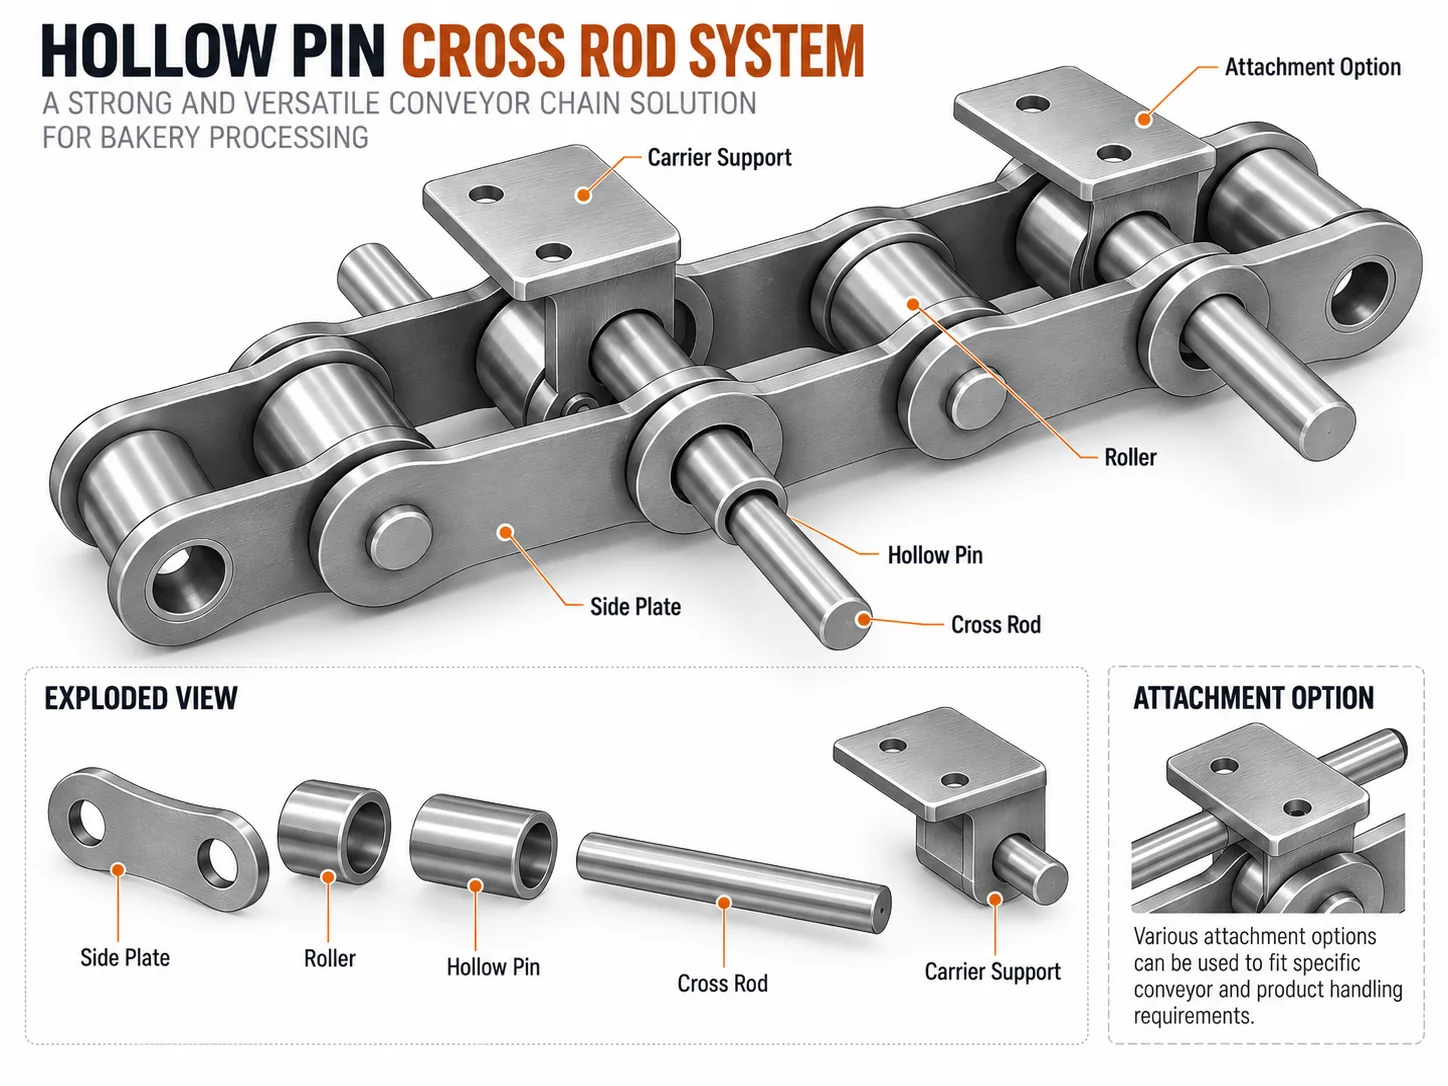
आयाम संदर्भ

यह चित्र/आरेख पूर्ण रूप से दिखाया गया है और इसे काटा नहीं गया है। आरएफक्यू तैयार करने के लिए इसे नीचे दी गई तालिका के साथ उपयोग करें।
तकनीकी निर्देश
| विनिर्देश | संदर्भ मान |
|---|---|
| पिच 12.70 मिमी | चित्र पर पुष्टि करें |
| सीरीज़ 08BHPSS | चित्र पर पुष्टि करें |
| क्रॉस रॉड/फिक्स्चर के लिए खोखले पिन वाली संरचना | चित्र पर पुष्टि करें |
यहां दर्शाए गए मान इस कॉन्फ़िगरेशन से संबंधित पहचान आयाम हैं। स्थापना से पहले अंतिम उत्पादन ड्राइंग की पुष्टि अवश्य करें, विशेषकर जहां सामग्री, क्लीयरेंस, अटैचमेंट स्थिति या प्रदर्शन रेटिंग अनुप्रयोग पर निर्भर करती हो।
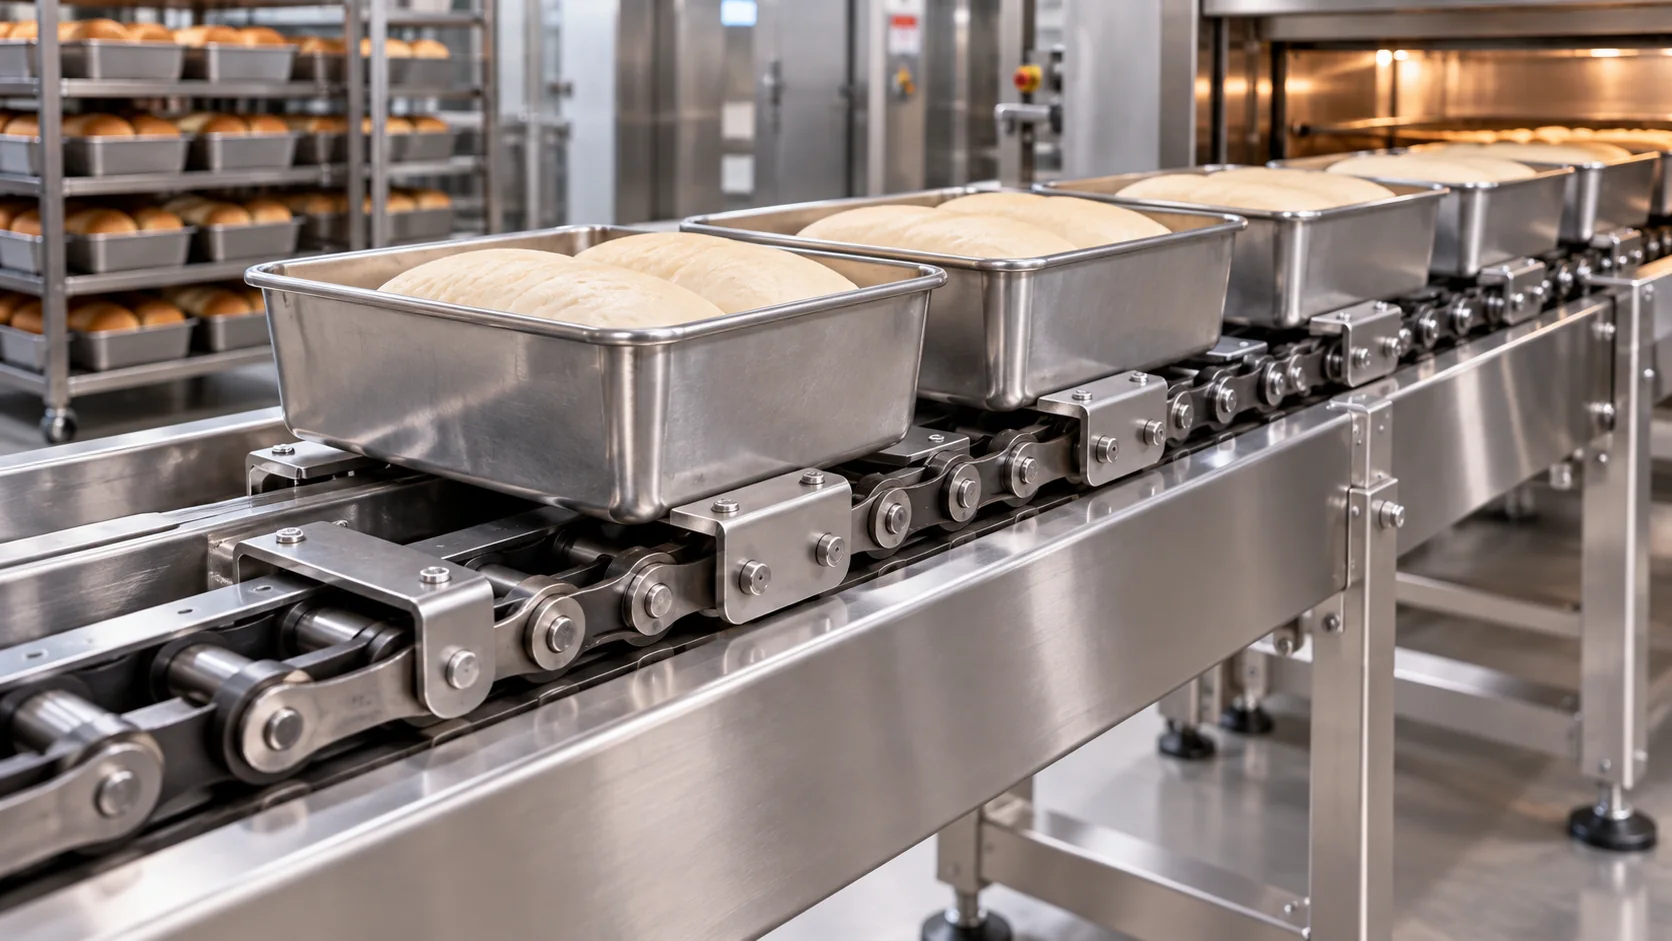
बेकरी अनुप्रयोग संदर्भ
बेकरी उपकरणों में, चेन ड्यूटी को केवल उत्पाद के परिवहन से ही परिभाषित नहीं किया जाता है। प्रूफिंग सिस्टम नमी और लंबे परिसंचरण पथों को बढ़ाते हैं; ओवन गर्मी और ऊष्मीय गति को बढ़ाते हैं; कूलिंग कन्वेयर लंबे स्थानांतरण मार्गों का उपयोग कर सकते हैं; पैन और ट्रे सिस्टम केंद्रित वाहक भार को बढ़ाते हैं; पैकेजिंग क्षेत्रों में अक्सर स्थिर, स्वच्छ स्थानांतरण की आवश्यकता होती है।
मशीन ज़ोन, उत्पाद वाहक, चेन की गति, प्रति वाहक भार और सफाई प्रक्रिया को रिकॉर्ड करें। यदि चेन ज़ोन के बीच किसी संक्रमण क्षेत्र से गुजरती है, तो उस संक्रमण क्षेत्र को RFQ में शामिल करें क्योंकि मार्ग में तापमान और संदूषण बदल सकते हैं।
चयन और अनुकूलन
ज्यामिति मिलान
पिच, आंतरिक चौड़ाई, रोलर/बुश का व्यास, पिन का व्यास, प्लेट की ऊंचाई और कुल चौड़ाई की पुष्टि करें।
संलग्नक मिलान
माउंटिंग होल, बेंड की दिशा, ऑफसेट, क्रॉस-रॉड का आकार और बार-बार आने वाली दूरी को परिभाषित करें।
सामग्री का चयन
नमी, धुलाई, सफाई रसायन और तापमान का उल्लेख करें; सामग्री की पुष्टि इन स्थितियों के आधार पर की जाती है।
सिस्टम जांच
स्पॉकेट, गाइड, टेक-अप और अलाइनमेंट की जांच करें ताकि नई चेन को किसी घिसे-पिटे या गलत तरीके से अलाइन किए गए सिस्टम में न लगाया जाए।
स्थापना, निरीक्षण और रखरखाव
स्थापना से पहले, मशीन को लॉक करें और स्प्रोकेट और गाइड की जांच करें। घिसे हुए या मुड़े हुए दांत रोलर की सुचारू सीटिंग में बाधा डाल सकते हैं और नई चेन में घिसावट को बढ़ा सकते हैं। सुनिश्चित करें कि शाफ्ट संरेखित हैं, टेक-अप में उपयोगी यात्रा है और जहां कन्वेयर एक से अधिक चेन का उपयोग करता है, वहां समानांतर स्ट्रैंड सिंक्रनाइज़ रहते हैं।
चालू करते समय, चेन को कम से कम एक पूरा चक्कर लगाते हुए ध्यान से देखें। जोड़ों में कसाव, किनारों पर रगड़, कैरियर में रुकावट और स्प्रोकेट के प्रवेश या निकास पर असामान्य शोर की जाँच करें। शुरुआती चलने की अवधि के बाद, मशीन निर्माता की प्रक्रिया के अनुसार तनाव या टेक-अप स्थिति की दोबारा जाँच करें।
रखरखाव योजना के लिए, हमारे बेकरी श्रृंखला रखरखाव मार्गदर्शिका इसमें निरीक्षण बिंदु शामिल हैं, जबकि हॉलो पिन बेकरी चेन यह पृष्ठ संबंधित कॉन्फ़िगरेशन की तुलना करता है।
विनिर्माण और निरीक्षण

आयामी निरीक्षण में विनिमेयता को नियंत्रित करने वाली विशेषताओं की पुष्टि की जानी चाहिए: पिच की स्थिरता, अनुप्रस्थ चौड़ाई, पिन प्रक्षेपण, रोलर या बुश का आकार और अटैचमेंट स्थान। कस्टम कॉन्फ़िगरेशन के लिए, निरीक्षण में अनुमोदित ड्राइंग के अनुसार कैरियर होल पैटर्न और अटैचमेंट अंतराल की भी पुष्टि की जानी चाहिए। उत्पाद-विशिष्ट निरीक्षण दस्तावेज़ों को पुष्ट किए गए ऑर्डर की आवश्यकताओं के अनुसार व्यवस्थित किया जा सकता है।
खरीददार समीक्षा के लिए कंपनी सत्यापन
एसजीएस और टीयूवी राइनलैंड द्वारा समर्थित तृतीय-पक्ष आपूर्तिकर्ता ऑडिट और कंपनी सत्यापन सेवाएं खरीदारों को कंपनी की पहचान, व्यावसायिक संचालन, आपूर्तिकर्ता प्रोफ़ाइल और सामान्य विनिर्माण क्षमता की समीक्षा करने में सहायता प्रदान करती हैं। ऑर्डर की आवश्यकताओं और स्वीकृत उत्पाद दायरे के अनुसार उत्पाद-विशिष्ट निरीक्षण रिपोर्ट, सामग्री दस्तावेज़ या अनुपालन रिकॉर्ड प्रदान किए जा सकते हैं।
रिलीज़ से पहले मशीन-साइड सत्यापन
पहचान आयामों को पुन: प्रस्तुत करें
08BHPSS स्टेनलेस स्टील हॉलो-पिन चेन के लिए, पिच 12.70 मिमी, सीरीज़ 08BHPSS, क्रॉस रॉड/फिक्स्चर के लिए हॉलो-पिन संरचना को एकसमान डेटम पॉइंट का उपयोग करके रिकॉर्ड करें। जहां घिसाव दिखाई दे, वहां कई पिचों पर माप लें और नोट करें कि चेन शिथिल है या भार के अधीन है। उद्देश्य एक ऐसा आयाम सेट प्राप्त करना है जिसे कोई अन्य इंजीनियर दोहरा सके, न कि केवल एक सुविधाजनक माप।
केवल धागे की ही नहीं, चेन के मार्ग की भी जाँच करें।
क्रॉस रॉड, शाफ्ट या चेन के माध्यम से हटाने योग्य कैरियर फिक्स्चर का उपयोग करके कन्वेयर पर उत्पाद की स्थिति का पता लगाएं। ड्राइव और टेल स्प्रोकेट, गाइड रेल, रिटर्न ट्रैक, ट्रांसफर पॉइंट और टेक-अप स्थिति को चिह्नित करें। स्थानीय खरोंच या तंग खंड संरेखण या क्लीयरेंस समस्याओं का संकेत दे सकते हैं जिन्हें केवल नई चेन लगाने से ठीक नहीं किया जा सकता है।
इंटरफ़ेस को लोड पथ के रूप में मानें
खोखले पिन, क्रॉस रॉड, रिटेनिंग हार्डवेयर और समानांतर चेन स्ट्रैंड की जांच करें। यदि पैन, रॉड या ब्रैकेट लगे हों, तो उनके छेद का पैटर्न, ऑफसेट और बार-बार आने वाली दूरी को रिकॉर्ड करें। पुष्टि करें कि कैरियर मजबूती से स्थिर है या उसे घूमने की अनुमति है, क्योंकि अत्यधिक कसा हुआ कैरियर समानांतर स्ट्रैंड को अपनी जगह से हटा सकता है।
निश्चित ज्यामिति को चयन योग्य विवरणों से अलग करें
मशीन पिच, चेन सेंटर और कैरियर माउंटिंग पॉइंट अक्सर मौजूदा उपकरणों द्वारा निर्धारित होते हैं। सामग्री, जॉइंट क्लीयरेंस, रोलर स्टाइल या अटैचमेंट निर्माण विधि में बदलाव की गुंजाइश हो सकती है। यह अंतर प्रतिस्थापन कार्य को अनुकूल बनाए रखता है, साथ ही ऑर्डर किए गए कॉन्फ़िगरेशन को प्रूफिंग, कूलिंग और ट्रांसफर कार्यों को दर्शाने की अनुमति देता है, जहां कैरियर परिवर्तन या सफाई के लिए पहुंच महत्वपूर्ण होती है।
| जाँच करना | यह क्यों मायने रखती है | क्या भेजना है या सत्यापित करना है |
|---|---|---|
| स्थापित ज्यामिति | क्रॉस रॉड/फिक्स्चर के लिए पिच 12.70 मिमी, सीरीज 08BHPSS, खोखले पिन निर्माण की पुष्टि मौजूदा श्रृंखला या अनुमोदित मशीन ड्राइंग के आधार पर करें। | माप सहित रेखाचित्र और साथ ही पार्श्व/अंतिम भाग की तस्वीरें। |
| स्प्रोकेट और गाइड | दांतों की प्रोफाइल, संरेखण, गाइड संपर्क और रोलर की स्थिति की जांच करें। घिसे हुए मिलान वाले हिस्से नई चेन को खिंचा हुआ या खुरदुरा दिखा सकते हैं। | दांतों की संख्या, स्प्रोकेट की तस्वीरें और गाइड लेआउट। |
| अपनाएं और पहनें | वर्तमान टेक-अप स्थिति और किसी भी समायोजन इतिहास को रिकॉर्ड करें। मल्टी-पिच माप से जोड़ की घिसावट को साधारण इंस्टॉलेशन-लंबाई की समस्या से अलग करने में मदद मिलती है। | यात्रा और विभिन्न विधाओं में पढ़ने का शौक पालें। |
| पर्यावरण | दस्तावेज़ सत्यापन, शीतलन और स्थानांतरण कार्य जहाँ वाहक परिवर्तन या सफाई के लिए पहुँच महत्वपूर्ण हो। तापमान से संबंधित सामान्य स्थितियों और अल्पकालिक चरम स्थितियों का अलग-अलग वर्णन करें। | तापमान/आर्द्रता/सफाई का विवरण और स्नेहन संबंधी प्रतिबंध। |
| रिलीज़ चेक | ऑर्डर देने से पहले, प्रस्तावित चेन की तुलना गार्ड, सेंसर, ट्रांसफ़र और पूरे कैरियर एनवेलप से करें। अंतिम ड्राइंग में आयामों और विकल्पों को नियंत्रित किया जाना चाहिए, विशेष रूप से जहां क्रॉस-रॉड बाइंडिंग, असमान स्ट्रैंड लोडिंग और अत्यधिक टाइट फिक्सचर से आर्टिकुलेशन में कमी की संभावना हो। | ड्राइंग संशोधन और अनुरोधित मात्रा/लंबाई को मंजूरी दे दी गई है। |
आदेश की जानकारी
ऑर्डर योजना एवं वाणिज्यिक शर्तें
न्यूनतम मात्रा: उत्पाद के प्रकार, उत्पादन बैच और ऑर्डर मूल्य के आधार पर मूल्यांकन किया जाता है। मानक कैटलॉग आइटम आमतौर पर मात्रा-आधारित न्यूनतम उत्पादन का उपयोग करते हैं, जबकि बड़े या उच्च मूल्य वाले आइटमों की समीक्षा परियोजना मूल्य के आधार पर की जा सकती है।
उदाहरण: चयनित श्रृंखला प्रकार और उत्पादन मार्ग उपयुक्त होने पर नए ग्राहक 1-5 पीस का ऑर्डर दे सकते हैं। उत्पादन से पहले नमूने की कीमत और व्यवहार्यता की पुष्टि की जाती है।
मिश्रित ऑर्डर: प्रक्रिया अनुकूलता और पैकेजिंग आवश्यकताओं के अधीन, लगभग 1,500 अमेरिकी डॉलर के ऑर्डर मूल्य के लिए कई मॉडलों को एक साथ जोड़ा जा सकता है।
बहुत कम मात्रा: केवल स्वीकृत नमूने, प्रतिस्थापन या इंजीनियरिंग मामलों के लिए 1-2 पीस ही स्वीकार्य हैं; नियमित खुदरा ऑर्डर स्वीकार नहीं किए जाते हैं, और विशेष हैंडलिंग के परिणामस्वरूप प्रति यूनिट लागत अधिक हो सकती है।
समय सीमा: मानक वस्तुओं के लिए आमतौर पर 10-25 कार्यदिवस; कस्टम घटकों के लिए 20-45 दिन; परियोजना-आधारित उपकरण या जटिल पैकेजों के लिए 45-120 दिन, ड्राइंग और ऑर्डर की पुष्टि के बाद।
व्यापार के नियम: EXW, FOB, CIF और DAP आमतौर पर स्वीकार्य हैं। गंतव्य और शिपमेंट योजना के लिए FCA, CFR, CPT, CIP और DDP पर चर्चा की जा सकती है।
कमीशनिंग चेकपॉइंट
पावर ऑन करने से पहले स्थापित ज्यामिति की पुष्टि कर लें।
08BHPSS स्टेनलेस स्टील हॉलो-पिन चेन के लिए, मशीन के स्थिर रहने पर चेन सेंटर, स्प्रोकेट अलाइनमेंट, गाइड क्लीयरेंस और मेटिंग कैरियर या अटैचमेंट की जांच करें। जहां मशीन डिज़ाइन अनुमति देता है, वहां सिस्टम को मैन्युअल रूप से घुमाएं। चेन को प्रत्येक स्प्रोकेट में बिना किसी पार्श्व दबाव के प्रवेश करना और बाहर निकलना चाहिए, और क्रॉस-रॉड मार्ग के माध्यम से कोई भी अटैचमेंट, रॉड या प्लेट गार्ड या गाइड के संपर्क में नहीं आनी चाहिए।
ड्राइव के अंतिम छोर का ही नहीं, बल्कि पूरे पथ का निरीक्षण करें।
नियंत्रित कमीशनिंग गति पर मशीन चलाएँ और लोड होने और वापस आने के दौरान चलने की प्रक्रिया को ध्यान से देखें। रॉड की स्थिरता और सुचारू संचालन पर विशेष ध्यान दें। बार-बार होने वाली किसी भी आवाज़ पर गौर करें और मशीन की उस जगह को चिह्नित करें जहाँ वह आवाज़ आती है। किसी एक स्थान पर बार-बार होने वाला लक्षण अक्सर चेन के शोर करने या जाम होने के सामान्य कथन से कहीं अधिक उपयोगी होता है।
वास्तविक प्रक्रिया की स्थिति स्थापित होने के बाद पुनः जांच करें
जब लाइन सामान्य कैरियर लोडिंग और सफाई की स्थिति में पहुँच जाए, तो जोड़, ट्रैकिंग और टेक-अप स्थिति की दोबारा जाँच करें। क्रॉस-रॉड फिट और समानांतर-स्ट्रैंड सिंक्रोनाइज़ेशन की पुष्टि करें। स्थानीय अवरोध को दूर करने के लिए अत्यधिक चेन तनाव न डालें। किसी भी समायोजन को रिकॉर्ड करें ताकि अंतिम रखरखाव बेसलाइन वास्तविक चालू स्थिति को दर्शाए, न कि ठंडे, अनलोडेड सेटअप को।
रखरखाव को पुनरुत्पादित संदर्भ के रूप में छोड़ दें
अनुमोदित चेन ड्राइंग, स्थापित लंबाई या पिच संदर्भ, स्प्रोकेट दांतों की संख्या, टेक-अप स्थिति और महत्वपूर्ण इंटरफ़ेस की स्पष्ट तस्वीरें सुरक्षित रखें। इससे बाद में घिसाव की जांच के लिए एक आधार बनता है और खरीद विभाग को 08BHPSS स्टेनलेस स्टील हॉलो-पिन चेन स्ट्रैंड या संगत प्रतिस्थापन की आवश्यकता होने पर एक नियंत्रित संदर्भ मिलता है।
अक्सर पूछे जाने वाले प्रश्नों
क्या प्रतिस्थापन को मंजूरी देने के लिए आयाम पर्याप्त हैं?
वे पहचान के लिए एक मजबूत शुरुआती बिंदु हैं, लेकिन अंतिम जांच में स्प्रोकेट की ज्यामिति, अटैचमेंट व्यवस्था, कार्य, सामग्री और मशीन क्लीयरेंस की भी आवश्यकता होती है।
क्या आप कस्टम अटैचमेंट बना सकते हैं?
आयामयुक्त आरेख, चेन की ज्यामिति और भार/अनुप्रयोग का विवरण प्रदान किए जाने पर कस्टम अटैचमेंट की समीक्षा संभव है।
मुझे आरएफक्यू के साथ क्या भेजना चाहिए?
कृपया आयाम, फोटो, यदि उपलब्ध हो तो मौजूदा ड्राइंग, चेन की मात्रा या लंबाई, मशीन का प्रकार, तापमान, सफाई का वातावरण, भार और मांगे गए दस्तावेज भेजें।

























