Geometriyi kaydedin
Hatve, genişlik, makara/burç, pim, plaka, toplam genişlik ve bağlantı deseni.
Fırın Zinciri Teknik Kılavuzu
Zincir ve dişlilerin birlikte ne zaman değiştirileceği sorusunun en iyi cevabı, ölçülen zincir geometrisi, makine çalışma koşulları ve çalışma ortamının birleştirilmesiyle verilir. Bu kılavuz, değiştirme veya yeni zincir kararı vermeden önce nelerin incelenmesi, kaydedilmesi ve tartışılması gerektiğini göstermektedir.
Zincir ve dişlilerin birlikte ne zaman değiştirileceği, gerçek konveyör verilerine göre değerlendirilmelidir. Zincir adımı, enine geometri, dişli durumu ve taşıyıcı bağlantısı ile başlayın, ardından sıcaklık, nem, yıkama, yük, hız ve sarım bilgileri ekleyin. Amaç, zinciri görünüşüne göre tanımlamak değil; makine arayüzünü koruyan ve uygulamaya bağlı seçimleri açıkça ortaya koyan bir teklif talebi (RFQ) oluşturmaktır.

Zinciri çıkarmadan önce birkaç özelliği ölçün. Dişli adımı temel dişli ilişkisini belirler, ancak iç genişlik, makara veya burç çapı, pim çapı, plaka yüksekliği, toplam genişlik ve bağlantı boyutları, aynı nominal dişli adımını paylaşabilen konfigürasyonları birbirinden ayırır.
Aşınmış bir zincir için, birden fazla bağlantı boyunca toplam adım uzunluğunu ölçün. Zinciri yandan ve uçtan fotoğraflayın ve mümkünse dişliyi de kadraja alın.
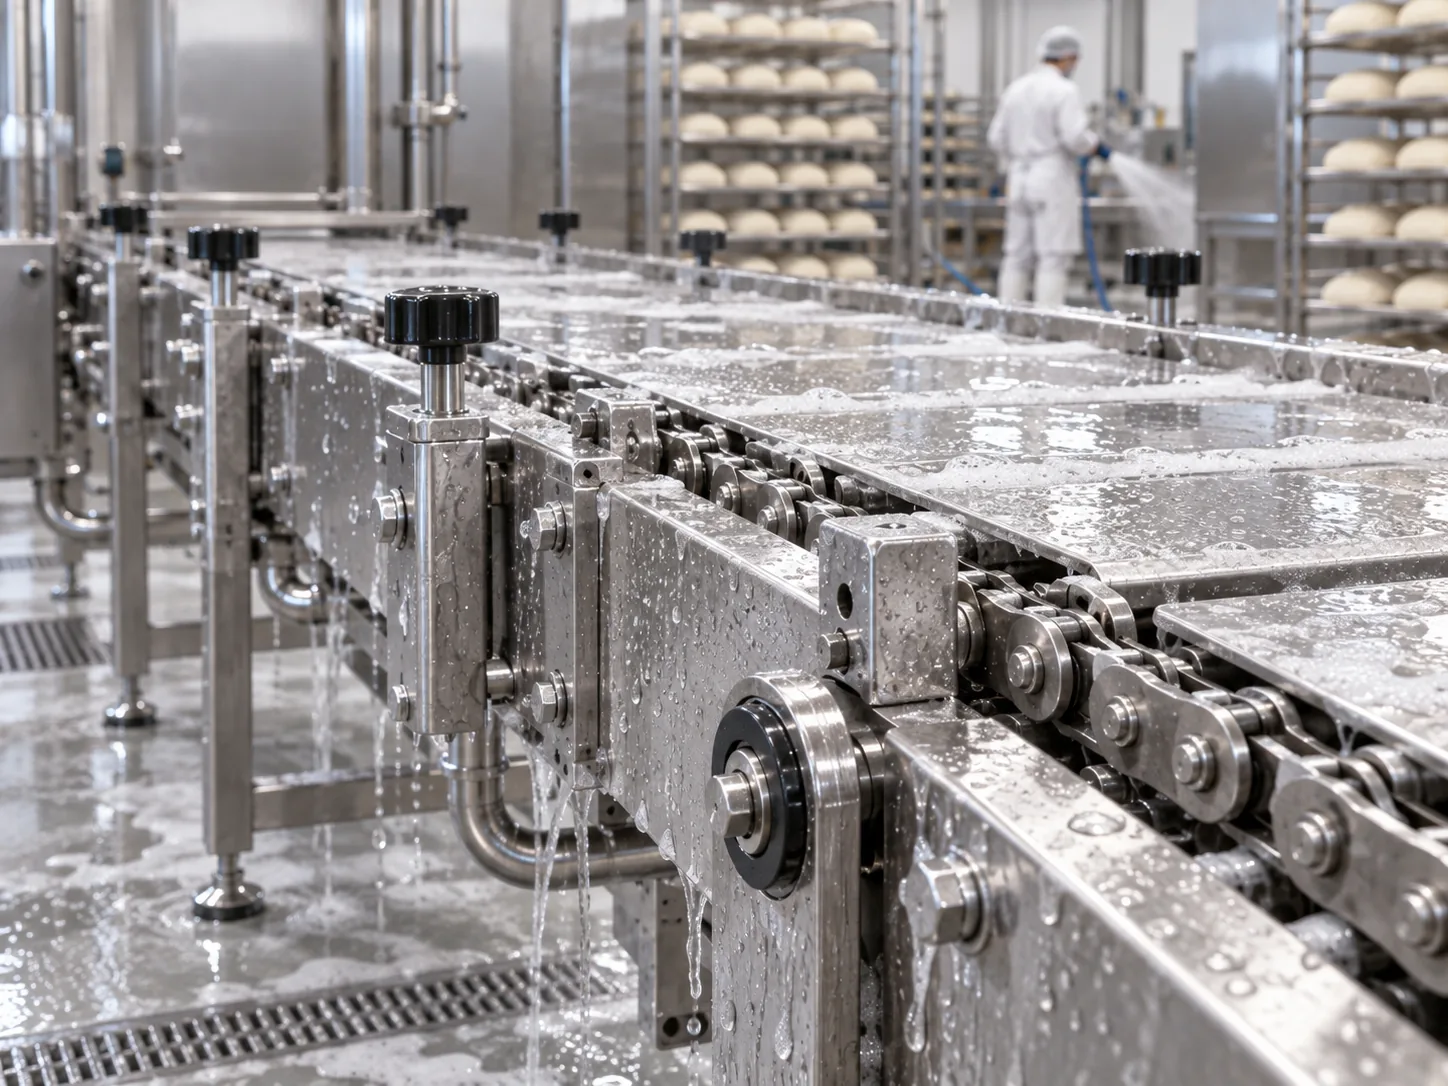
Aynı zincir geometrisi, nemli bir mayalama ünitesinde, sıcak bir fırında, ortam soğutma bölümünde veya yıkama alanında farklı davranabilir. Zincir ve dişlilerin birlikte ne zaman değiştirileceğine karar verirken, makinenin hangi bölgesinde kullanıldığına, zincirin doğrudan ürün taşıyıp taşımadığına veya tepsi/aparatları hareket ettirip ettirmediğine ve bağlantı noktasının ısıya, neme, temizlik kimyasallarına veya aşındırıcı kalıntılara maruz kalıp kalmadığına dikkat edin.
Proses verileri, hangi özelliklerin değiştirilebilirlik yoluyla sabit olduğunu ve hangi özelliklerin (malzeme, boşluk veya bağlantı üretim yöntemi gibi) uygulama için gözden geçirilmesi gerektiğini belirlemeye yardımcı olur.

Bir zincir bağımsız olarak çalışmaz. Makaralar veya burçlar, dişli çark boşluklarına sorunsuz bir şekilde girip çıkmalı, kılavuz raylar ise zinciri yana doğru zorlamadan desteklemelidir. Kancalı dişler, şaft hizalama hatası, eksantrik dişli çarklar veya sıkı bir kılavuz, yeni bir zincirin hızlı aşınmasına neden olabilir.
Devrenin tamamını tek bir hat üzerinden inceleyin. Hasar aynı makine konumunda tekrarlanıyorsa, zincirin kendisinin arızalı olduğunu varsaymadan önce yerel destek, aktarım veya taşıyıcıyı inceleyin.
Hatve, genişlik, makara/burç, pim, plaka, toplam genişlik ve bağlantı deseni.
Sıcaklık, nem, yıkama, hız, yük, üretim saatleri ve başlatmalar.
Dişli çarklar, kılavuzlar, zincir merkezleri, gergi mekanizması, hizalama ve taşıyıcı boşlukları.
Montajdan önce, sipariş edilen son geometriyi, malzemeyi ve uygulamaya bağlı konfigürasyonu onaylayın.
Sorun ortaya çıkmadan önce nelerin değiştiğini sorun: üretim hızı, ürün veya tava ağırlığı, temizleme döngüsü, yağlayıcı, sıcaklık, bakım aralığı veya değiştirilen dişliler. Eğilim bilgisi, aşınmanın homojen mi yoksa yoğunlaşmış mı olduğunu gösterdiği için tek bir fotoğraftan daha değerlidir.
Rutin kontroller sırasında, sertleşmiş bağlantı noktaları, makara aşınması, pim hareketi, çatlamış veya bükülmüş bağlantı parçaları, anormal yan temas ve düzensiz çekme olup olmadığını kontrol edin. Koruyucu ekipmanları ve güvenlik prosedürlerini makine sahibinin gereksinimlerine göre uygulayın.
Ölçülen boyutları, makine/işlem adını, fotoğrafları, varsa çizimi, miktarı veya gerekli zincir uzunluğunu, bağlantı aralığını, zincir merkez aralığını, dişli çark bilgilerini, sıcaklığı, yıkama durumunu, yükü ve hedef teslimat zaman aralığını ekleyin. Gözden geçirin. fırın zinciri seçim rehberi ve ürün ailesine genel bakış Bir sonraki karar aşaması için.
Faydalı bir teşhis, ikinci bir kişi tarafından tekrarlanabilen kanıtlarla başlar. Aşınmış diş geometrisinin yedek zincirin ömrünü kısaltıp kısaltmayacağına karar vermek için zincir uzaması, diş kancalanması, makara yatağı, boşluk, hizalama ve servis geçmişi kaydedilmelidir. Zincir aşındığında, hangi değerlerin mafsal boşluğu veya deformasyondan etkilenebileceğini not edin ve tek bir boyut yerine çok adımlı veya çok noktalı ölçümleri tercih edin.
Zincir kendi kendine çalışmaz. Mevcut fırın konveyörlerinde bakım durdurmaları sırasında, dişlileri, kılavuzları, geri dönüş yolunu, gergi mekanizmasını ve taşıyıcı arayüzünü aynı anda inceleyin. Dikkat edilmesi gereken belirti, yeni zincirin yüksekte kalması veya eski diş boşluklarına düzensiz oturmasıdır. Bir makine konumunda tekrarlanan yerel bir sorun, genellikle zincirde genel bir sorundan ziyade hizalama, boşluk veya bağlantı donanımı sorunlarına işaret eder.
Pratik çözüm, dişli aşınması doğru oturmayı veya güvenilir yük paylaşımını engelleyecek kadar olduğunda her ikisini de değiştirmektir. Bu, yaygın bir hatayı önler: kök kısıtlaması belirlenmeden önce zincir gerginliğini, malzemesini veya boyutunu değiştirmek. Zincir çizimini ve makine zarfını birlikte kullanın, çünkü tek başına doğru görünen bir konfigürasyon yine de koruyucu, transfer plakası, sensör braketi veya taşıyıcı ile çakışabilir.
“Sıcak,” “ıslak” veya “gıda sınıfı” gibi tek bir sıfat yerine, çalışma döngüsünü tanımlayın. Gerektiğinde normal ve en yüksek sıcaklığı, nem veya temizlik maruziyetini, hızı, başlatma/durdurma davranışını ve yağlama sınırlamalarını belirtin. Bu ayrıntılar, temel geometri sabit kalırken boşlukların, malzemelerin veya bakım uygulamalarının değiştirilmesi gerekip gerekmediğine karar verir.
| Kontrol etmek | Neden önemli? | Ne gönderilecek veya doğrulanacak? |
|---|---|---|
| Tanılama | Zincir uzamasını, diş kancalanmasını, makara yatağını, boşluğu, hizalamayı ve servis geçmişini doğrulayın. Söküldükten sonra tekrarlanabilen bir ölçüm dizisi kullanın, böylece takılı ve tezgah ölçümleri karşılaştırılabilir. | Ölçülendirilmiş çizim, ölçek bilgisine sahip fotoğraflar ve varsa eski çizimler veya parça numaraları. |
| Rota konumu | Fırın konveyörlerinde bakım çalışmaları sırasında zincirin geçtiği yerleri haritalandırın. Yeni zincirin yüksekte kaldığı veya eski diş aralıklarına düzensiz oturduğu durumları, tüm hat sorunu olarak bildirmek yerine, tam olarak konumlarını işaretleyin. | Konveyör bölümünü, tahrik/arka konumlarını ve dönüş yolunu gösteren bağlam fotoğrafı. |
| Birbirine geçen parçalar | Diş profili, makara yuvası, şaft/dişli hizalaması, kılavuz teması ve geri alma rezervini inceleyin. Bu parçalar, zincir seçimi sorununu taklit eden aşınma desenleri oluşturabilir. | Dişli çark diş sayısı ve fotoğrafları, kılavuz düzeni ve mevcut sarım pozisyonu. |
| Yükleme yolu | Ürün taşıyıcılarının, kapların, çubukların veya bağlantı elemanlarının yükü zincire nasıl aktardığını belirleyin. Bu konuda temel odak noktası, aşınmış diş geometrisinin yedek zincirin ömrünü kısaltıp kısaltmayacağına karar vermektir. | Taşıyıcı çizimi, bağlantı aralığı, zincir merkezi aralığı ve bilinen durumlarda desteklenen kütle/kuvvet. |
| Çevre | Makine bölgelerine göre sıcaklık, nem, yıkama, kirlenme ve yağlama kısıtlamalarını kaydedin. Sürekli maruz kalmayı kısa süreli zirvelerden veya temizleme işlemlerinden ayırın. | Çalışma koşullarının özeti ve bakım/yağlama uygulamaları. |
| Serbest bırakmak | Son mühendislik işlemi, dişli çark aşınması doğru oturmayı veya güvenilir yük paylaşımını engelleyecek kadar olduğunda her ikisinin de değiştirilmesidir. Onaylı çizimde, sabit değiştirilebilir boyutlar seçilebilir seçeneklerden ayırt edilmelidir. | Zincir aşınma verileri, dişli çark fotoğrafları/diş sayısı, değiştirme geçmişi ve çalışma koşulları. |
Zincir boyunca homojen bir değişim, hasarın tek bir dişlide, kılavuzda veya aktarım noktasında yoğunlaşmasından farklı bir mekanizmaya işaret eder. Zincir ve dişlilerin birlikte ne zaman değiştirilmesi gerektiği konusunda, sol/sağ tarafları ve yüklenen/geri dönen yolları karşılaştırın. Aşınmanın dağılımı, etkenin mafsal aşınması, yan yükleme, kirlenme, termal değişim veya zinciri doğal yolundan çıkaran bir taşıyıcı olup olmadığını ortaya çıkarabilir.
Artan gerilim, altta yatan nedeni düzeltmeden gürültüyü veya izlemeyi geçici olarak değiştirebilir. Gözlemlenen sorun yeni zincirin yüksekte kalması veya eski diş boşluklarına düzensiz oturması ise, öncelikle hizalamayı, kavrama geometrisini ve eklemlenmeyi doğrulayın. Aşırı gerilim, taşıma yükünü artırabilir ve marjinal kılavuz veya bağlantı sorununu daha da kötüleştirebilir.
Fırın ekipmanları üretim, temizlik ve durdurma durumları arasında geçiş yapabilir. Bir zincir soğukken normal şekilde hareket edebilir ve ısıtıldığında sıkışabilir veya üretim sırasında serbestçe çalışabilir ancak tekrarlanan ıslak durdurmalardan sonra korozyona uğrayabilir. Seçilen düzeltici eylemin gerçek çalışma döngüsünü ele alması için belirtinin hangi durumda ortaya çıktığını kaydedin.
Bilinmeyen bir zincir için tek bir yakın çekim yeterli değildir. Makine bölgesinin tamamının görüntüsünü, çeşitli diş aralıklarının yan ve uç görünümlerini, dişli çarkın temas ettiği bir fotoğrafı ve net bir bağlantı/taşıyıcı görüntüsünü bir araya getirin. Ölçeği yalnızca ölçülen özelliği gizlemeyen yerlere yerleştirin. Bu fotoğraf seti, aşınmış diş geometrisinin yedek zincirin ömrünü kısaltıp kısaltmayacağına uzaktan karar vermeyi kolaylaştırır.
Parçaları değiştirmeden önce zincir uzamasını, diş kancalanmasını, makara yatağını, boşluğu, hizalamayı ve servis geçmişini, zincir merkezlerini, dişli çark diş sayısını ve taşıyıcı arayüzünü kaydedin.
Fırınlarda kullanılan konveyör sistemlerinde bakım amaçlı durdurmalar sırasında neler olduğunu, sıcaklık veya nem değişiklikleri, hız, yük ve temizlik/yağlama kısıtlamaları da dahil olmak üzere açıklayın.
Yeni zincirin yüksekte kaldığı veya eski diş boşluklarına düzensiz oturduğu yerleri belgeleyin. Konveyörün tamamının ortalamasını almak yerine, tahrik, kuyruk, yükleme, dönüş ve transfer noktalarını karşılaştırın.
Zincir aşınma verilerini, dişli fotoğraflarını/diş sayısını, değiştirme geçmişini ve çalışma koşullarını ekleyin. Gerekli miktarı veya zincir uzunluğunu ve siparişle birlikte gereken tüm belgeleri belirtin.
Kontrollü bir çizim revizyonu üzerinde adım aralığını, genişlikleri, pim/makara geometrisini, bağlantıları ve malzeme notlarını gözden geçirin. Zincir ve dişlilerin birlikte ne zaman değiştirileceğine ilişkin karar, aşınmış diş geometrisinin yedek zincirin ömrünü kısaltıp kısaltmayacağına açıkça değinmelidir.
Montajdan sonra, en az bir tam tur atın, dişli giriş/çıkışını ve taşıyıcı boşluğunu kontrol edin ve makine üreticisinin prosedürüne göre sarımı tekrar kontrol edin. Aşınmış veya yanlış hizalanmış donanımı telafi etmek için yeni zincir kullanılmamalıdır.

Bu süreci yapılandırılmış halde tutmanın temel nedeni, aşınmış diş geometrisinin yedek zincirin ömrünü kısaltıp kısaltmayacağına karar vermenin birden fazla bileşenle etkileşim halinde olmasıdır. Bir semptomu iyileştiren bir değişiklik, yükü mekanizmanın başka bir bölümüne kaydırabilir. Örneğin, kılavuz hizalamasının düzeltilmesi yan aşınmayı azaltabilir, ancak aynı zamanda daha önce yanlış hizalamayı telafi eden bir ayar sorununu da ortaya çıkarabilir. Sonucun yorumlanabilmesi için değişiklikleri tek tek kaydedin.
Planlı bakım için, mevcut durumu varsa bir referans noktasıyla karşılaştırın. Referans noktası yoksa, bir sonraki bakım durdurması sırasında bir tane oluşturun: dişli çarkların ve kılavuz yüzeylerin fotoğraflarını çekin, gerdirme konumunu kaydedin, belirli sayıda adım ölçün ve fırın konveyörlerinde bakım durdurmaları sırasında zincirin konumunu not edin. Aynı gözlemleri daha sonra tekrarlamak, "zincir uzadı" gibi genel ifadelere güvenmekten daha bilgilendiricidir.
Mevcut bir çizim varsa, kurulu donanımın hala çizimle eşleştiğini doğrulayın. Fırıncılık ekipmanları genellikle kullanım ömrü boyunca değiştirilir: taşıyıcılar onarılabilir, kılavuz raylar hareket ettirilebilir, dişliler değiştirilebilir ve bağlantı aralıkları değiştirilebilir. Çizim hala faydalıdır, ancak saha doğrulaması, geçmişe ait bir belgenin mevcut konfigürasyonun kanıtı olarak değerlendirilmesini önler.
Tedarik ve mühendislik departmanları aynı kanıt paketini kullanmalıdır. Teklif talebi (RFQ), ticari miktarı teknik bağlamdan ayırmamalıdır: zincir aşınma verileri, dişli fotoğrafları/diş sayısı, değiştirme geçmişi ve çalışma koşulları. Bu, gereksiz karşılıklı yazışmalara yol açmadan, standart bir seri, modifiye edilmiş bir bağlantı veya özel bir yedek parçanın uygun yol olup olmadığına karar vermeyi mümkün kılar.
Son olarak, web sitesini kontrol edici ürün çizimi yerine bir hazırlık aracı olarak ele alın. Ölçümler ve diyagramlar ürün ailesini daraltır ve teklif talebini düzenlemeye yardımcı olur; yayınlanan çizim ise sipariş edilen konfigürasyonu tanımlar. Bu ayrım, özellikle yeni zincirin yüksekte kalması veya eski diş boşluklarına düzensiz oturmasının birden fazla mekanik nedeni olabileceği durumlarda önemlidir.
Zincir ve dişli çarkların birlikte ne zaman değiştirileceği sorusunu sadece zincir kontrolü olarak değil, makine düzeyinde bir soru olarak ele alın. Mevcut fırın konveyörlerinde bakım durdurmaları sırasında yükleme ve dönüş yollarını, tahrik ve kuyruk uçlarını ve herhangi bir transfer veya taşıyıcı geçişini karşılaştırın. Yeni zincirin yüksekte mi yoksa eski diş boşluklarında düzensiz mi oturduğunun, zincir boyunca dağılıp dağılmadığını veya tek bir yerde tekrarlanıp tekrarlanmadığını belgeleyin. Bu desen, yeni bir zincirin tek başına düzeltemeyeceği, ilerleyici bağlantı aşınmasını hizalama, kılavuz, dişli çark veya taşıyıcı sorunlarından ayırmaya yardımcı olur.
Çalışma kaydı, zincir uzaması, diş kancalanması, makara yatağı, boşluk, hizalama ve servis geçmişini içermelidir. Mevcut makine tarafından sabitlenen değerleri ve servis performansını iyileştirmek için değiştirilebilen değerleri işaretleyin. Temel mühendislik odağı, aşınmış diş geometrisinin yedek zincirin ömrünü kısaltıp kısaltmayacağına karar vermektir. Eski bir parça numarası saha ölçümleriyle çeliştiğinde, kurulu arayüz ve kontrollü çizim uzlaştırılana kadar teklif talebini (RFQ) bekletin.
Faydalı bir talep, ticari miktarı teknik paketle birleştirir: zincir aşınma verileri, dişli fotoğrafları/diş sayısı, değiştirme geçmişi ve çalışma koşulları. Ayrıca talebin doğrudan bir değiştirme mi, planlı bir modifikasyon mu yoksa yeni bir makine tasarımı mı olduğunu belirtin. Amaç, dişli aşınması doğru oturmayı veya güvenilir yük paylaşımını engelleyecek kadar olduğunda her ikisini de değiştirmektir. Bu, fiyat teklifi revizyonlarını azaltır ve geometri ve çalışma koşulları kontrol edilmeden görsel olarak benzer bir zincirin birbirinin yerine kullanılabilir olarak değerlendirilmesini önler.
Mümkünse eski referansı kullanın, ancak takılı geometriyi ve çalışma şeklini doğrulayın. Makine modifikasyonları, önceki ikameler veya aşınma, yalnızca parça numarasının yetersiz kalmasına neden olabilir.
Pratik sayıda bağlantı boyunca çoklu adım ölçümü kullanın ve yöntemi kaydedin. Tek bir bitişik bağlantı ölçümüne güvenmek yerine, bunu nominal adım ve makine bakım sınırlarıyla karşılaştırın.
Diş aşınması, takılma, hizalama sorunları veya tekrarlayan erken zincir aşınması durumlarında zincir ve dişli çark birbirine kenetlenen bir sistem olarak çalışır.

























