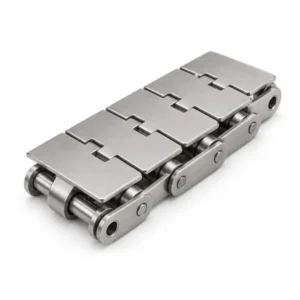
இந்த சங்கிலி குடும்பம் எங்கு பொருந்துகிறது
Stainless Steel Flat Top Chains are a practical starting point for straight-running product transfer and packaging interfaces that benefit from a stable top surface. In an industrial bakery, one production line can move from humid proofing to hot baking, ambient cooling and dry packaging. Each section can impose a different combination of load, temperature, washdown and carrier requirements, so the chain family should be matched to the actual machine zone.
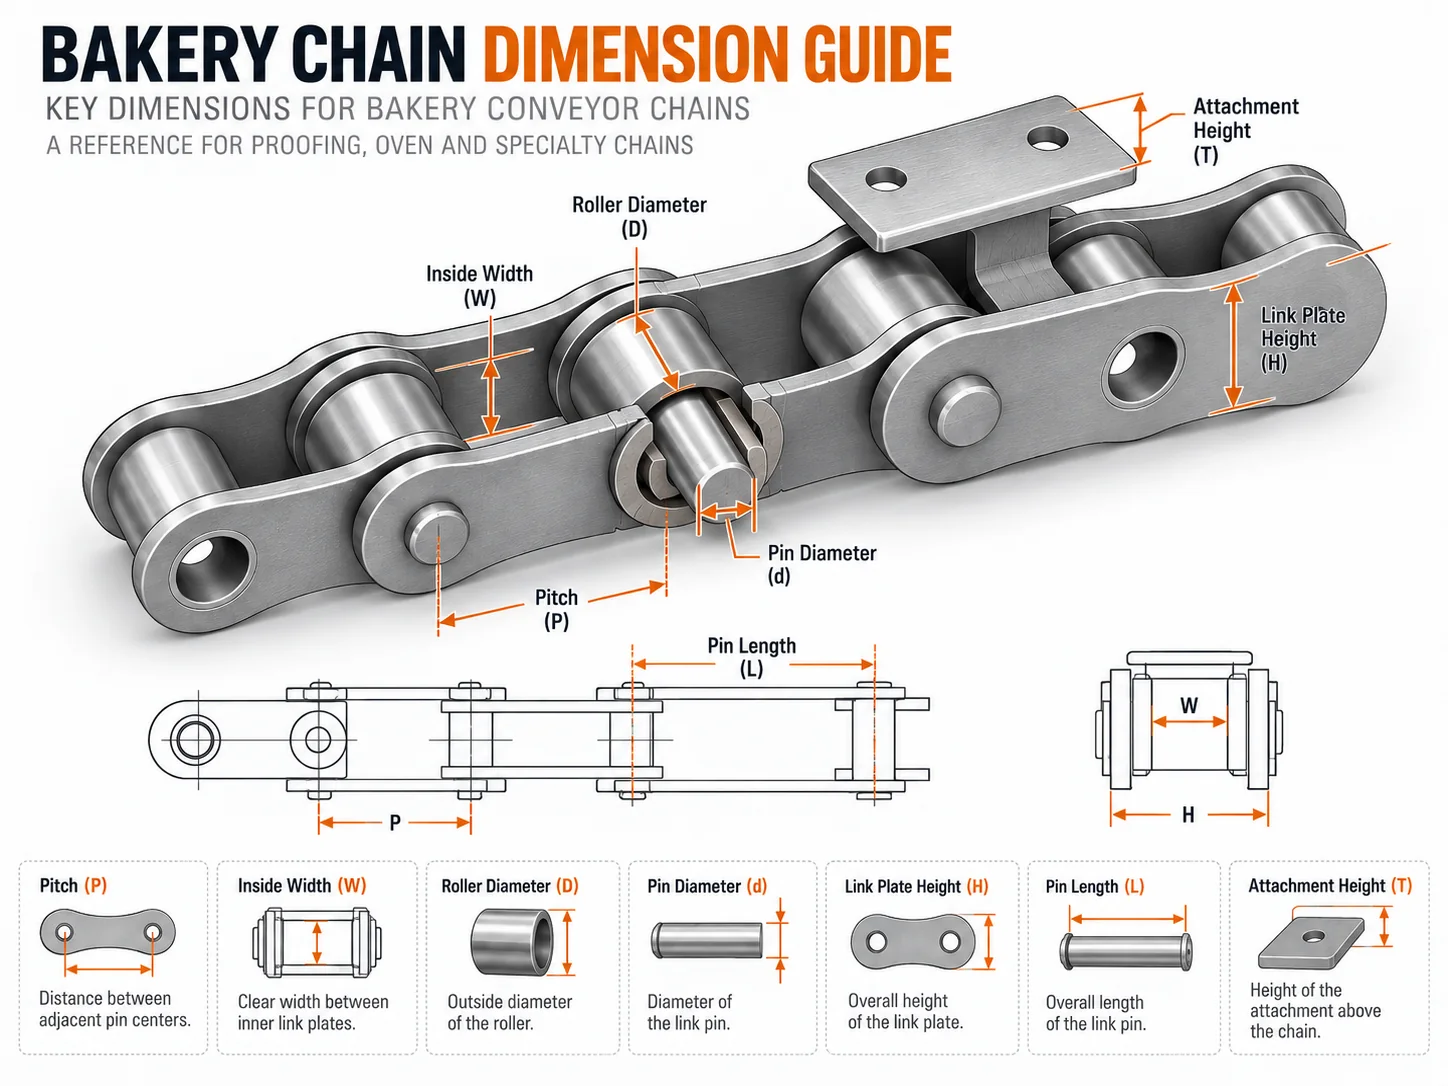
மாற்றுத் திட்டங்களுக்கு, பிட்ச், உள் அகலம், ரோலர் அல்லது புஷ் விட்டம், பின் விட்டம் மற்றும் பிளேட் வடிவியல் ஆகியவற்றிலிருந்து தொடங்கவும். பின்னர் இணைப்பு முறை மற்றும் சங்கிலி-மைய இடைவெளியைப் பதிவு செய்யவும். புதிய உபகரணங்களுக்கு, கன்வேயர் வேகம், தாங்கப்படும் நிறை, தொடங்கு/நிறுத்து அதிர்வெண், இழுக்கும் ஏற்பாடு மற்றும் எதிர்பார்க்கப்படும் சுத்தம் செய்யும் நடைமுறை ஆகியவற்றையும் வரையறுக்கவும்.
கட்டுமானம் மற்றும் இடைமுகம்
The base chain provides articulation and sprocket engagement, while plates, pins, bushes, rollers and attachments define how the chain carries load and interfaces with the machine. For bakery flat top chain, check whether the conveyor needs a standard roller, larger roller, hollow pin, extended pin, top plate or dedicated attachment. The visible attachment is only one part of the assembly; its offset and spacing must also match the carrier.
தொழில்நுட்ப வரைபடத்தை ஒரு உள்ளமைவு வழிகாட்டியாகப் பயன்படுத்தவும். இறுதிப் பரிமாணங்கள், மூலப்பொருள், இடைவெளிகள் மற்றும் தரமதிப்பீடுகள் ஆகியவை தேர்ந்தெடுக்கப்பட்ட தொடர் மற்றும் பயன்பாட்டிற்கான, ஆர்டர் செய்யப்பட்ட வரைபடத்தில் உறுதி செய்யப்படுகின்றன.
தயாரிப்பு விருப்பங்கள்

பேக்கரி விண்ணப்ப நிபந்தனைகள்
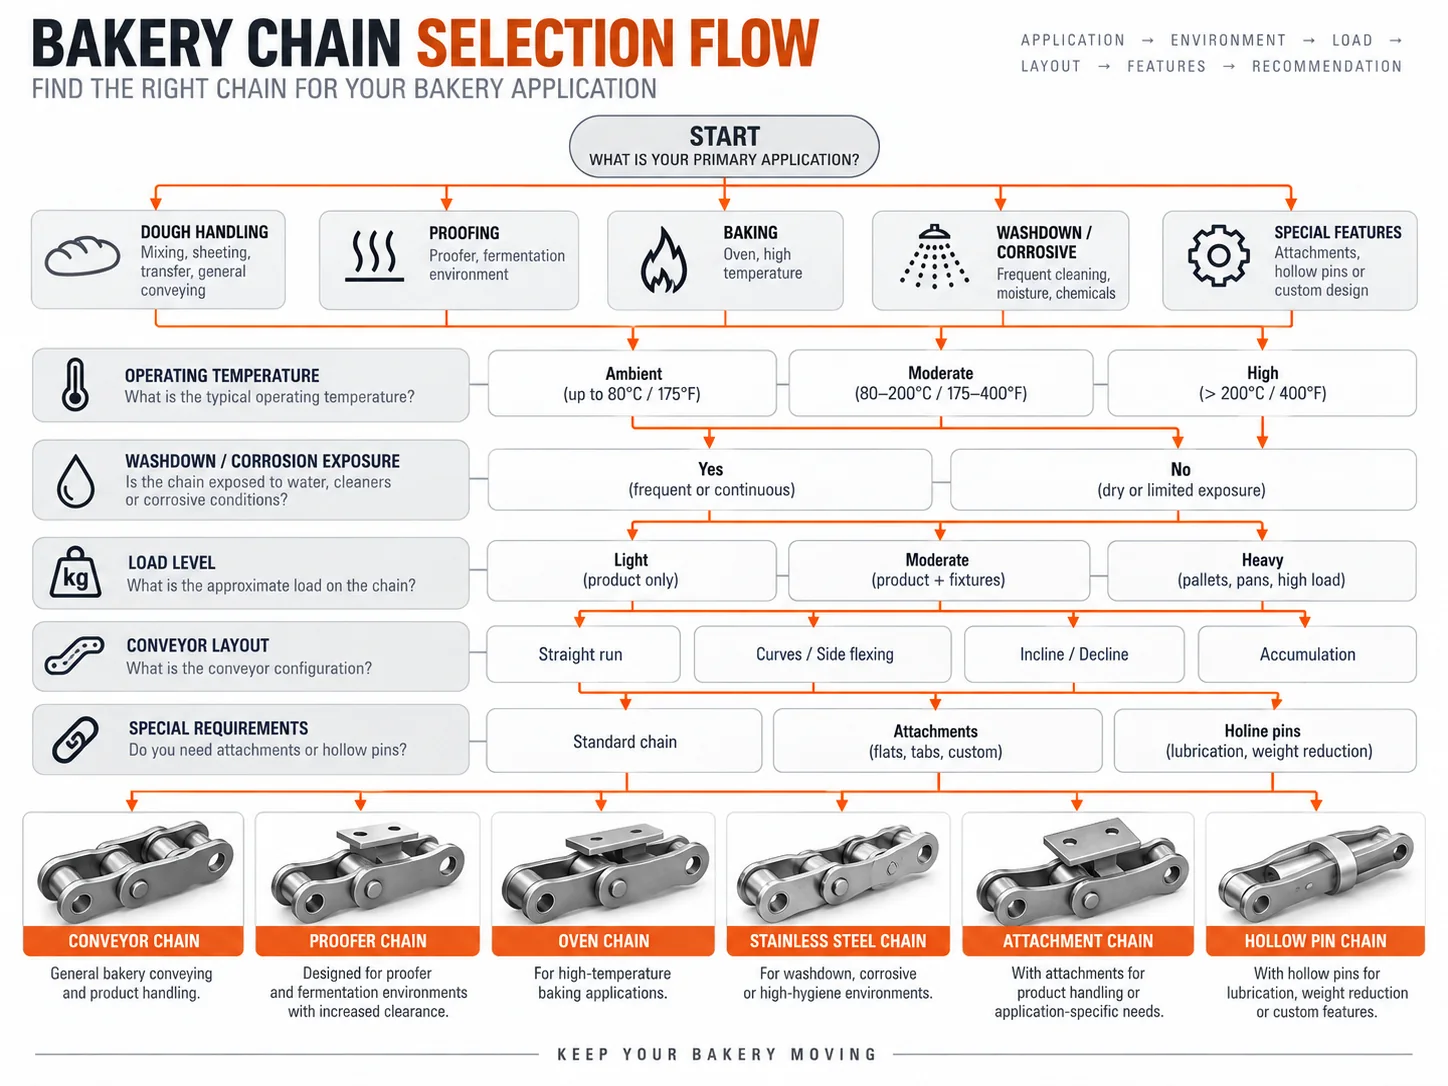
பேக்கரி உபகரணங்கள், உணவு கையாளும் தேவைகளையும் இயந்திர இயக்கத் தேவைகளையும் ஒன்றிணைக்கின்றன. புரூஃபர்களுக்கு அருகில் உள்ள நீர்த்துளிகள், அடுப்புகளுக்கு அருகில் உள்ள கதிர்வீச்சு மற்றும் கடத்தல் வெப்பம், கழுவும்போது ஏற்படும் ஈரப்பதம், பரிமாற்றப் பகுதிகளைச் சுற்றியுள்ள மாவு அல்லது ரொட்டித் துண்டுகள், மற்றும் தட்டுகள் அல்லது பாத்திரங்கள் மையவிலக்கு சுமைகளை உருவாக்கும் சாத்தியம் ஆகியவற்றைக் கருத்தில் கொள்ளுங்கள். ஒரு பொருத்தமான சங்கிலியானது, ஸ்ப்ராக்கெட், வழிகாட்டித் தடம் மற்றும் இழுவை அமைப்புடன் ஒரு முழுமையான இயந்திர அமைப்பாக இணைந்து செயல்பட வேண்டும்.
பயன்பாடு ஒன்றுக்கு மேற்பட்ட சூழல்களைக் கடக்கும்போது, மிகவும் சவாலான மண்டலத்தையும் அதில் செலவிடப்பட்ட நேரத்தையும் வரையறுக்கவும். துருப்பிடிக்காத கட்டமைப்பு, சிறப்பு அனுமதி, தனிப்பயன் இணைப்பு அல்லது வேறுபட்ட கேரியர் ஏற்பாடு ஆகியவற்றை மறுபரிசீலனை செய்ய வேண்டுமா என்பதைத் தீர்மானிக்க அந்தத் தகவல் உதவுகிறது.
தேர்வு சரிபார்ப்புப் பட்டியல்
சங்கிலி வடிவியல்
பிட்ச், உள் அகலம், ரோலர் அல்லது புஷ் விட்டம், பின் விட்டம், பிளேட் உயரம் மற்றும் மொத்த அகலம் ஆகியவற்றை அளவிடவும்.
கேரியர் இடைமுகம்
இணைப்பு முறை, துளை அமைப்பு, ஆஃப்செட், குறுக்குக் கம்பிகள், தட்டுத் தாங்கிகள் மற்றும் இணைப்பு இடைவெளி ஆகியவற்றைப் பதிவு செய்யவும்.
இயக்கச் சூழல்
வெப்பநிலை வரம்பு, ஈரப்பதம், கழுவும் அதிர்வெண், சுத்தம் செய்யும் வேதிப்பொருள், மாசு மற்றும் மசகுத்தன்மை கட்டுப்பாடுகளைக் குறிப்பிடவும்.
இயந்திர ஒருங்கிணைப்பு
ஸ்ப்ராக்கெட் பற்களின் எண்ணிக்கை, மையத் தொலைவு, டேக்-அப் ட்ராவல், கைடுகள், செயின்-சென்டர் இடைவெளி, வேகம் மற்றும் தாங்கக்கூடிய சுமை ஆகியவற்றை உறுதிப்படுத்தவும்.
கொள்முதல் மற்றும் மாற்று
முழுச் சங்கிலியின் புகைப்படம், பக்கவாட்டுத் தோற்றம், முனைத் தோற்றம் மற்றும் இணைப்பின் நெருக்கமான புகைப்படம் ஆகியவற்றை அளவிடப்பட்ட பரிமாணங்களுடன் அனுப்பவும். அசல் வழங்குநரின் குறிப்பு எண் தெரியாவிட்டாலும், ஏற்கனவே வரைபடம் இருந்தால் அதையும் இணைக்கவும். இது பிட்சை மட்டும் வைத்து ஒரு சங்கிலியைப் பொருத்தும் அபாயத்தைக் குறைக்கிறது.
தொடர்புடைய உள்ளமைவுப் பணிகளுக்கு, எங்கள் மதிப்பாய்வைப் பார்க்கவும். சங்கிலி அடையாள வழிகாட்டி விலைப்புள்ளி கோரிக்கையைச் சமர்ப்பிக்கும் முன், ஒரு மாற்றீட்டைத் தேர்வு செய்வதற்கு எந்தப் பரிமாணங்கள் மிகவும் பயனுள்ளதாக இருக்கும் என்பதை இது விளக்குகிறது.
ஆர்டர் திட்டமிடல் மற்றும் வணிக விதிமுறைகள்
குறைந்தபட்ச ஆர்டர் அளவு: தயாரிப்பு வகை, உற்பத்தித் தொகுதி மற்றும் ஆர்டர் மதிப்பு ஆகியவற்றின் அடிப்படையில் மதிப்பீடு செய்யப்படுகிறது. வழக்கமான பட்டியல் உருப்படிகள் பொதுவாக அளவு அடிப்படையிலான குறைந்தபட்ச உற்பத்தியைப் பயன்படுத்துகின்றன, அதே சமயம் பெரிய அல்லது அதிக மதிப்புள்ள உருப்படிகளைத் திட்ட மதிப்பின் அடிப்படையில் மதிப்பாய்வு செய்யலாம்.
மாதிரிகள்: தேர்ந்தெடுக்கப்பட்ட சங்கிலி வகை மற்றும் உற்பத்தி வழிமுறை பொருத்தமாக இருக்கும் பட்சத்தில், புதிய வாடிக்கையாளர்கள் 1 முதல் 5 துண்டுகளைக் கோரலாம். உற்பத்திக்கு முன்னர், மாதிரிக்கான விலை மற்றும் அதன் சாத்தியக்கூறுகள் உறுதி செய்யப்படும்.
கலவையான ஆர்டர்கள்: செயல்முறைப் பொருந்தக்கூடிய தன்மை மற்றும் பொதி செய்யும் தேவைகளுக்கு உட்பட்டு, பல மாடல்களை இணைத்து சுமார் 1,500 அமெரிக்க டாலர் மதிப்பிலான ஒரு ஆர்டரை உருவாக்கலாம்.
மிகச் சிறிய அளவுகளில்: அங்கீகரிக்கப்பட்ட மாதிரி, மாற்று அல்லது பொறியியல் தேவைகளுக்கு மட்டுமே 1–2 துண்டுகள் பரிசீலிக்கப்படும்; வழக்கமான சில்லறை விற்பனை ஆணைகள் ஏற்றுக்கொள்ளப்படாது, மேலும் சிறப்பு கையாளுதல் காரணமாக ஒரு துண்டின் விலை அதிகரிக்கக்கூடும்.
முன்னணி நேரம்: வரைபடம் மற்றும் ஆர்டர் உறுதிப்படுத்தலுக்குப் பிறகு, வழக்கமான பொருட்களுக்குப் பொதுவாக 10–25 வேலை நாட்கள்; தனிப்பயனாக்கப்பட்ட பாகங்களுக்கு 20–45 நாட்கள்; திட்டம் சார்ந்த உபகரணங்கள் அல்லது சிக்கலான தொகுப்புகளுக்கு 45–120 நாட்கள் ஆகும்.
வர்த்தக விதிமுறைகள்: EXW, FOB, CIF மற்றும் DAP ஆகியவை பொதுவாக ஆதரிக்கப்படுகின்றன. சேருமிடம் மற்றும் சரக்கு அனுப்பும் திட்டத்திற்காக FCA, CFR, CPT, CIP மற்றும் DDP குறித்து கலந்துரையாடலாம்.
நீங்கள் குறிப்பிடுவதற்கு முன் பொருத்தம் சரிபார்ப்புகள்
இயந்திர மண்டலத்திலிருந்து தொடங்குங்கள்
Use straight-running product transfer and packaging in bakery downstream handling as the first boundary for selection. The same bakery line can move through very different conditions, so define where this chain actually runs and how long it remains in that zone before comparing series or materials.
சுற்றுச்சூழலைப் பதிவு செய்யவும்
Describe clean transfer zones with frequent contact between the conveying surface and packaged or finished product. Those conditions influence joint freedom, corrosion exposure, dimensional growth and lubrication practice. A material name by itself does not replace an operating-condition review.
கேரியர் இடைமுகத்தை வரைபடமாக்குங்கள்
Document flat top plates, wear strips, guides and transfer points. Record hole centers, offsets, strand spacing and repeated intervals where applicable. The chain must preserve articulation while the carrier transfers load into the plates, pins or attachments.
முழுமையான பொறிமுறையைச் சரிபார்க்கவும்
Selection should confirm top-plate width, pitch, guide geometry, transfer gap and supported product load. Also inspect sprockets, guides and take-up travel. A replacement chain can be dimensionally close and still perform poorly if the mating system is worn or misaligned.
| சரிபார்க்கவும் | அது ஏன் முக்கியம் | எதை அனுப்ப வேண்டும் அல்லது சரிபார்க்க வேண்டும் |
|---|---|---|
| புவியியலாளர்கள் | பிட்ச், உள் அகலம், ரோலர்/புஷ் விட்டம், பின் பரிமாணங்கள் மற்றும் பிளேட் உறை ஆகியவை பரிமாற்றத்தன்மையைக் கட்டுப்படுத்துகின்றன. | பல்வேறு சரிவுகளை அளந்து, பக்கவாட்டு மற்றும் இறுதிப் புகைப்படங்களையும் இணைக்கவும். |
| இயக்க நிலை | The main concerns here are clean transfer zones with frequent contact between the conveying surface and packaged or finished product. | இயல்பான மற்றும் உச்சபட்ச நிலைமைகள், சுத்தம் செய்யும் முறை மற்றும் மசகுப் பொருள் பயன்பாட்டுக் கட்டுப்பாடுகளைக் குறிப்பிடவும். |
| கேரியர்/சுமை பாதை | Check flat top plates, wear strips, guides and transfer points and the way the load enters the chain. | தாங்கி வரைபடம், இணைப்பு இடைவெளி மற்றும் தெரிந்தால் தாங்கப்படும் நிறை அல்லது விசை ஆகியவற்றை அனுப்பவும். |
| ஆபத்து சரிபார்ப்பு | Watch for plate scuffing, unstable transfer and guide wear caused by poor alignment before approving a replacement. | ஸ்ப்ராக்கெட் பற்களின் எண்ணிக்கை/நிலை, கைடு அமைப்பு மற்றும் டேக்-அப் நிலை ஆகியவற்றைச் சேர்க்கவும். |
அடிக்கடி கேட்கப்படும் கேள்விகள்
ஒரே பேக்கரி சங்கிலியை புரூஃபரிலும் ஓவனிலும் பயன்படுத்த முடியுமா?
சில சமயங்களில் வடிவியல் தொடர்புடையதாக இருக்கலாம், ஆனால் வெப்பநிலை, ஈரப்பதம், இடைவெளி மற்றும் மூலப்பொருள் தேவைகள் கணிசமாக வேறுபடலாம். ஒரு பொதுவான தொடர் இணைப்பை உறுதி செய்வதற்கு முன், ஒவ்வொரு இயந்திரப் பகுதியையும் ஒரு தனித்தனி பணிச் சூழலாகக் கருதுங்கள்.
அடிப்படைச் சங்கிலியை மாற்றாமல் இணைப்புகளை மாற்ற முடியுமா?
பல குடும்பங்களில் பல்வேறு இணைப்பு முறைகள் சாத்தியம், ஆனால் துளை அமைப்பு, ஆஃப்செட், பிளேட் சுமை மற்றும் உற்பத்தி செயல்முறை ஆகியவற்றைச் சரிபார்க்க வேண்டும். கேரியர் வரைபடத்தையும் தேவையான இடைவெளியையும் அனுப்பவும்.
மாற்றுப் போட்டிக்கு நான் எப்படி கோரிக்கை விடுப்பது?
பிட்ச், உள் அகலம், ரோலர் அல்லது புஷ் விட்டம், பின் அளவு, மொத்த அகலம், இணைப்பின் பரிமாணங்கள், புகைப்படங்கள் மற்றும் இயக்க நிலைமைகள் ஆகியவற்றை வழங்கவும். அளவீடுகள் கடினமாக இருக்கும்போது ஒரு மாதிரிப் பகுதி பயனுள்ளதாக இருக்கும்.

























