Sieć piekarni przemysłowych
Extra-Clearance High-Temperature Chain – 25.40 mm Pitch
Extra-Clearance High-Temperature Chain – 25.40 mm Pitch is presented as a measured-geometry configuration for industrial bakery conveying. Use the dimensional values below for identification and RFQ preparation; final material, heat treatment, clearance, working rating and attachment details are confirmed for the ordered configuration and actual machine duty.
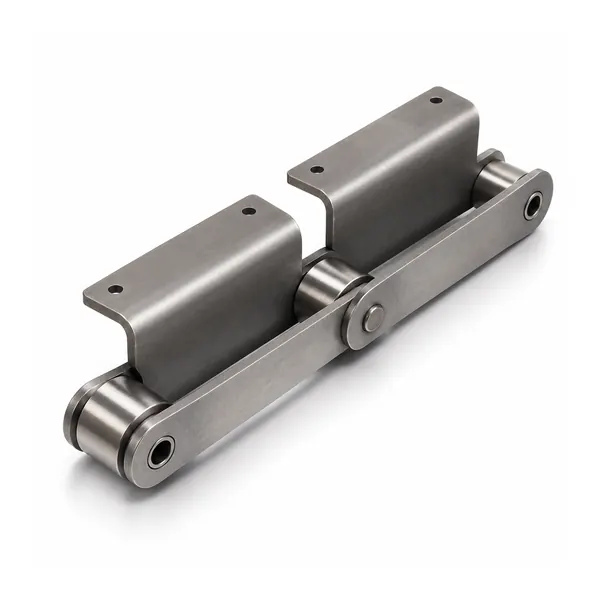
Przegląd konfiguracji
Extra-Clearance High-Temperature Chain – 25.40 mm Pitch is presented as a measured-geometry configuration for industrial bakery conveying. Use the dimensional values below for identification and RFQ preparation; final material, heat treatment, clearance, working rating and attachment details are confirmed for the ordered configuration and actual machine duty.
Ten łańcuch można poddać przeglądowi pod kątem rozrostu, pieczenia, chłodzenia, obsługi patelni lub przenoszenia, w zależności od kategorii i zainstalowanego interfejsu. Wymiana powinna zachować podziałkę, wymiary poprzeczne, zazębienie zębatek i położenie zabieraka.
Jak zbudowany jest łańcuch
Łańcuch przenośnika to sekwencja przegubowych łożysk blokowanych płytkami łączącymi. Sworzeń i tuleja tworzą połączenie łożyskowe; rolka lub tuleja zazębia się z kołem zębatym i, w stosownych przypadkach, porusza się po torze. Wersje piekarnicze mogą być dodatkowo wyposażone w konstrukcję ze stali nierdzewnej, zwiększone prześwity, wydłużone sworznie, sworznie puste lub elementy mocujące do blach i przenośników.
Nie należy opierać się wyłącznie na zdjęciu, aby potwierdzić zamienność. Dwa łańcuchy mogą wyglądać podobnie, różniąc się szerokością wewnętrzną, długością sworznia, przesunięciem mocowania lub średnicą rolki. Różnice te wpływają na osadzenie zębatek, prowadzenie i luzy w maszynie.
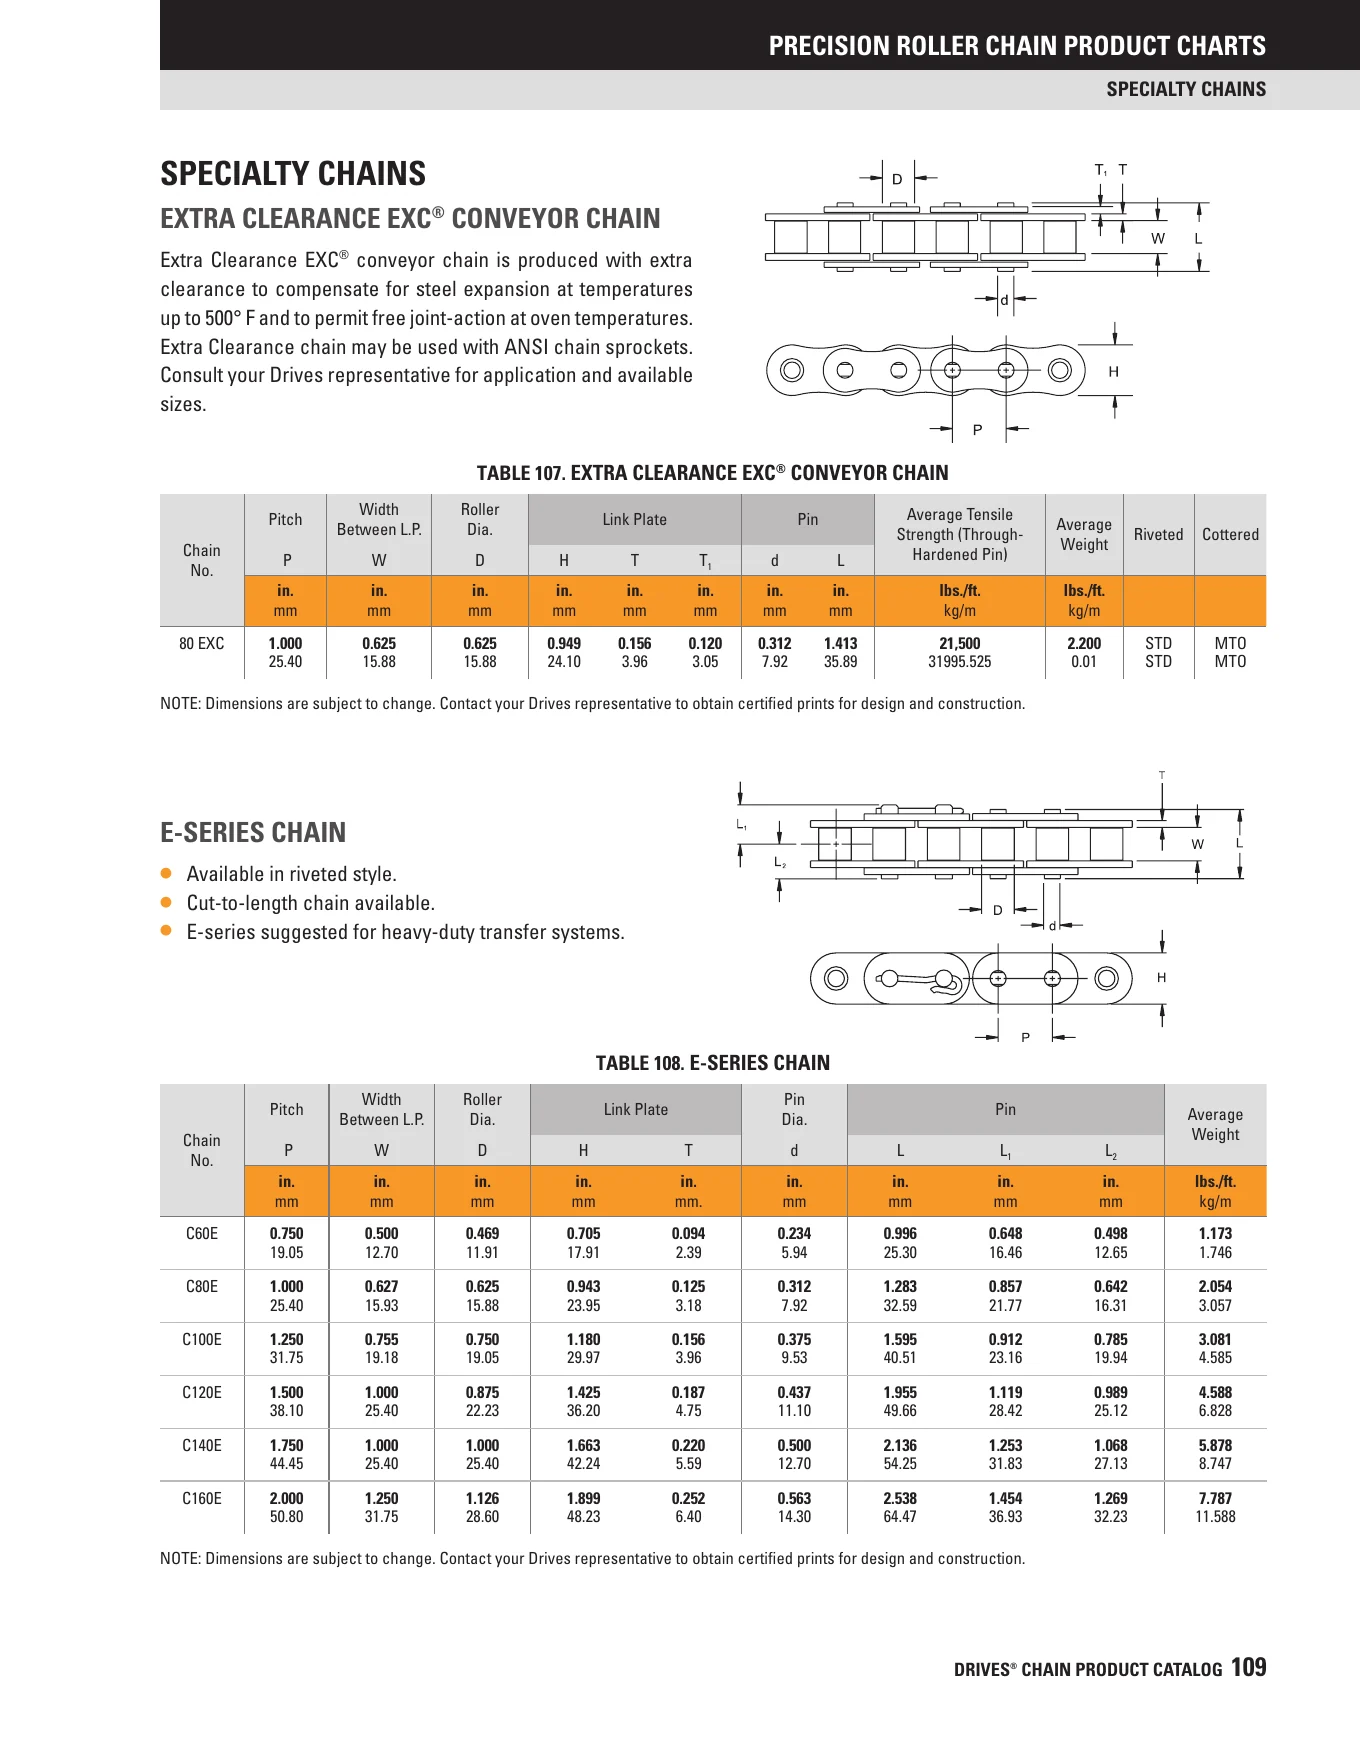
Odniesienie wymiaru

Rysunek/diagram jest kompletny i nie jest przycięty. Użyj go wraz z poniższą tabelą do przygotowania zapytania ofertowego.
Dane techniczne
| Specyfikacja | Wartość referencyjna |
|---|---|
| Pitch 25.40 mm | Potwierdź na rysunku |
| Width between link plates 15.88 mm | Potwierdź na rysunku |
| Roller diameter 15.88 mm | Potwierdź na rysunku |
| Link plate height 24.10 mm | Potwierdź na rysunku |
| Pin diameter 7.92 mm | Potwierdź na rysunku |
| Pin length 35.89 mm | Potwierdź na rysunku |
Podane tutaj wartości to wymiary identyfikacyjne związane z tą konfiguracją. Przed montażem należy sprawdzić ostateczny rysunek produkcyjny, zwłaszcza gdy materiał, prześwit, pozycja mocowania lub parametry wydajności zależą od zastosowania.
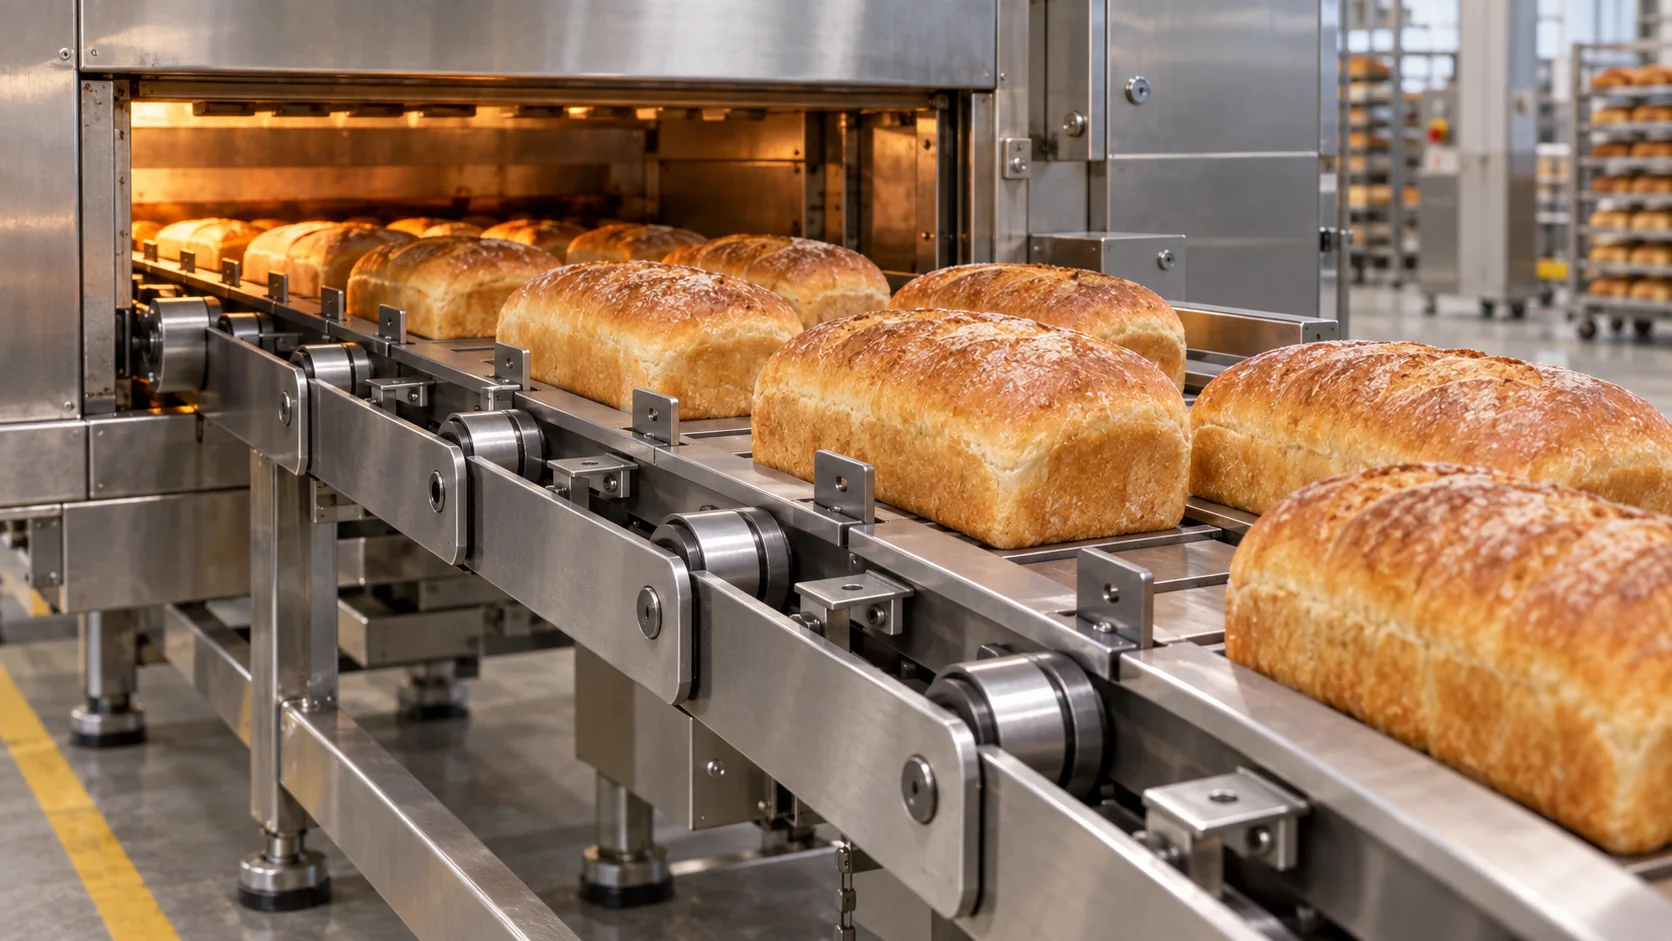
Kontekst zastosowania w piekarni
W urządzeniach piekarniczych obciążenie łańcucha jest definiowane nie tylko przez transportowany produkt. Systemy garowania zwiększają wilgotność i wydłużają drogi cyrkulacji; piece generują ciepło i ruch termiczny; przenośniki chłodzące mogą wykorzystywać długie trasy transportowe; systemy tac i blach generują skoncentrowane obciążenia nośników; obszary pakowania często wymagają stabilnego i czystego transportu.
Zapisz strefę maszyny, przenośnik produktu, prędkość łańcucha, obciążenie na przenośnik i procedurę czyszczenia. Jeśli łańcuch przechodzi przez przejście między strefami, uwzględnij to przejście w zapytaniu ofertowym (RFQ), ponieważ temperatura i poziom zanieczyszczeń mogą się zmieniać na całej trasie.
Wybór i personalizacja
Dopasowanie geometryczne
Sprawdź podziałkę, szerokość wewnętrzną, średnicę rolki/tulei, średnicę sworznia, wysokość płytki i szerokość całkowitą.
Dopasowanie załącznika
Zdefiniuj otwory montażowe, kierunek gięcia, odsunięcie, rozmiar poprzeczki i odstępy powtarzalne.
Wybór materiału
Określ wilgotność, sposób mycia, chemię czyszczącą i temperaturę; materiał został sprawdzony pod kątem zgodności z tymi warunkami.
Kontrola systemu
Sprawdź zębatki, prowadnice, napinacz i wyrównanie, aby nie zamontować nowego łańcucha w zużytym lub źle wyrównanym układzie.
Instalacja, kontrola i konserwacja
Przed montażem należy zablokować maszynę i sprawdzić stan kół zębatych i prowadnic. Zużyte lub zakrzywione zęby mogą uniemożliwić płynne osadzenie rolek i przyspieszyć zużycie nowego łańcucha. Należy upewnić się, że wałki są wyrównane, nawijacz ma użyteczny zakres ruchu, a równoległe pasma pozostają zsynchronizowane, jeśli przenośnik wykorzystuje więcej niż jeden łańcuch.
Podczas rozruchu należy obserwować łańcuch przez co najmniej jeden pełny obwód. Należy zwrócić uwagę na szczelne połączenia, tarcie boczne, kolizję z zabierakiem oraz nietypowy hałas przy wchodzeniu i wychodzeniu zębatki. Po początkowym okresie pracy należy ponownie sprawdzić naciąg lub pozycję napinania zgodnie z praktyką producenta maszyny.
W celu zaplanowania konserwacji nasze przewodnik po konserwacji sieci piekarni obejmuje punkty kontrolne, podczas gdy Łańcuchy przenośnikowe wysokotemperaturowe strona porównuje powiązane konfiguracje.
Produkcja i kontrola

Kontrola wymiarowa powinna weryfikować cechy decydujące o zamienności: spójność podziałki, szerokość poprzeczną, wysunięcie sworznia, rozmiar wałka lub tulei oraz miejsce mocowania. W przypadku konfiguracji niestandardowych kontrola powinna również weryfikować układ otworów w oprawach i odstępy między mocowaniami z zatwierdzonym rysunkiem. Dokumenty kontroli dla konkretnego produktu mogą być sporządzane zgodnie z wymaganiami potwierdzonego zamówienia.
Weryfikacja firmy w celu uzyskania opinii od kupującego
Zewnętrzny audyt dostawców i weryfikacja firmy, wspierane przez SGS i TÜV Rheinland, pomagają kupującym w weryfikacji tożsamości firmy, jej działalności, profilu dostawcy i ogólnych możliwości produkcyjnych. Raporty z inspekcji, dokumenty materiałowe lub rejestry zgodności dla poszczególnych produktów mogą być dostarczane zgodnie z wymaganiami zamówienia i potwierdzonym zakresem produktu.
Weryfikacja po stronie maszyny przed wydaniem
Odtwórz wymiary identyfikacyjne
For Extra-Clearance High-Temperature Chain – 25.40 mm Pitch, record Pitch 25.40 mm, Width between link plates 15.88 mm, Roller diameter 15.88 mm, Link plate height 24.10 mm using consistent datum points. Where wear is visible, measure over several pitches and note whether the chain is relaxed or under load. The objective is a dimension set another engineer can reproduce, not a single convenient measurement.
Sprawdź przebieg łańcucha, nie tylko pasmo
Trace the product through heated conveyor sections and oven-adjacent transfer systems. Mark drive and tail sprockets, guide rails, return tracks, transfer points and the take-up position. Local scuffing or a tight section can indicate alignment or clearance problems that a new chain alone will not correct.
Potraktuj interfejs jako ścieżkę ładowania
Review sprockets, guide tracks, support rollers and carriers. If pans, rods or brackets are fitted, record their hole pattern, offset and repeated spacing. Confirm whether the carrier is rigidly fixed or allowed to articulate, because an over-constrained carrier can force parallel strands out of alignment.
Oddziel stałą geometrię od wybieralnych szczegółów
Machine pitch, chain centers and carrier mounting points are often fixed by the existing equipment. Material, joint clearance, roller style or attachment manufacturing method may have room for review. This distinction keeps replacement work compatible while allowing the ordered configuration to reflect sustained or cyclic high temperature with thermal expansion at the joints.
| Sprawdzać | Dlaczego to ważne | Co wysłać lub zweryfikować |
|---|---|---|
| Zainstalowana geometria | Verify Pitch 25.40 mm, Width between link plates 15.88 mm, Roller diameter 15.88 mm, Link plate height 24.10 mm against the existing chain or approved machine drawing. | Rysunek wymiarowy plus zdjęcia boków/końców. |
| Zębatki i prowadnice | Sprawdź profil zębów, wyrównanie, styk prowadnicy i osadzenie rolki. Zużyte części współpracujące mogą sprawić, że nowy łańcuch będzie się rozciągał lub pracował nierówno. | Liczba zębów, zdjęcia zębatek i układ prowadnicy. |
| Podnoszenie i noszenie | Rejestruj aktualną pozycję odbioru i historię wszelkich regulacji. Pomiar wieloskokowy pomaga odróżnić zużycie złącza od prostego problemu z długością instalacji. | Podróżowanie i odczyt wieloskokowy. |
| Środowisko | Document sustained or cyclic high temperature with thermal expansion at the joints. State normal conditions and short peaks separately where temperature is involved. | Opis temperatury/wilgotności/czyszczenia i ograniczenia dotyczące smarowania. |
| Kontrola wydania | Before ordering, compare the proposed chain with guards, sensors, transfers and the full carrier envelope. The final drawing should control dimensions and options, especially where loss of articulation, accelerated wear and interference as components expand is possible. | Zatwierdzona wersja rysunku i żądana ilość/długość. |
Informacje o zamawianiu
Planowanie zamówień i warunki handlowe
Minimalne zamówienie: Oceniane według rodzaju produktu, partii produkcyjnej i wartości zamówienia. Standardowe pozycje katalogowe zazwyczaj wykorzystują minimalne ilości produkcyjne, natomiast w przypadku dużych lub wysokowartościowych pozycji można je oceniać według wartości projektu.
Próbki: Nowi klienci mogą zamówić od 1 do 5 sztuk, jeśli wybrany typ łańcucha i sposób produkcji są odpowiednie. Cena próbna i wykonalność zostaną potwierdzone przed rozpoczęciem produkcji.
Zamówienia mieszane: Można łączyć wiele modeli, aby uzyskać wartość zamówienia wynoszącą około 1500 USD, pod warunkiem zgodności procesów i wymagań dotyczących pakowania.
Bardzo małe ilości: Rozważane są jedynie zamówienia 1–2 sztuk w przypadku zatwierdzonych próbek, zamienników lub przypadków inżynieryjnych; nie przyjmujemy standardowych zamówień detalicznych, a specjalne traktowanie może skutkować wyższym kosztem jednostkowym.
Czas realizacji: Standardowe pozycje – zazwyczaj 10–25 dni roboczych; komponenty niestandardowe – 20–45; sprzęt projektowy lub złożone pakiety – 45–120 dni roboczych, po otrzymaniu rysunku i potwierdzeniu zamówienia.
Warunki handlowe: Obsługiwane są powszechnie warunki EXW, FOB, CIF i DAP. W przypadku miejsca przeznaczenia i planu wysyłki można omówić warunki FCA, CFR, CPT, CIP i DDP.
Punkty kontrolne uruchomienia
Przed włączeniem zasilania sprawdź zainstalowaną geometrię
For Extra-Clearance High-Temperature Chain – 25.40 mm Pitch, verify chain centers, sprocket alignment, guide clearance and the mating carrier or attachment with the machine stationary. Turn the system manually where the machine design permits. The chain should enter and leave each sprocket without side forcing, and no attachment, rod or plate should contact a guard or guide through the heated route.
Obserwuj jedną kompletną ścieżkę, a nie tylko koniec napędu
Run at a controlled commissioning speed and watch the loaded and return runs. Pay particular attention to clearance and joint movement. Listen for a repeating impact and mark the machine position where it occurs. A symptom that repeats at one location is often more useful than a general statement that the chain is noisy or tight.
Sprawdź ponownie po ustaleniu rzeczywistych warunków procesu
Once the line reaches its normal temperature exposure, inspect articulation, tracking and take-up position again. Confirm hot-state guide and sprocket alignment. Do not compensate for a local interference by adding excessive chain tension. Record any adjustment so the final maintenance baseline reflects the actual commissioned condition rather than the cold, unloaded setup.
Pozostaw konserwację jako powtarzalny punkt odniesienia
Store the approved chain drawing, installed length or pitch reference, sprocket tooth count, take-up position and clear photographs of the critical interface. This creates a baseline for later wear checks and gives purchasing a controlled reference when another Extra-Clearance High-Temperature Chain – 25.40 mm Pitch strand or compatible replacement is required.
Często zadawane pytania
Czy wymiary są wystarczające do zatwierdzenia wymiany?
Stanowią one solidny punkt wyjścia do identyfikacji, jednak końcowa kontrola wymaga również sprawdzenia geometrii kół zębatych, układu mocowania, obciążenia, materiału i luzów maszynowych.
Czy możesz utworzyć niestandardowy załącznik?
Niestandardowy przegląd osprzętu jest możliwy po dostarczeniu rysunku wymiarowego, geometrii łańcucha i opisu obciążenia/zastosowania.
Co powinienem wysłać wraz z zapytaniem ofertowym?
Prosimy o przesłanie wymiarów, zdjęć, istniejącego rysunku (jeśli jest dostępny), ilości lub długości łańcuchów, typu maszyny, temperatury, środowiska czyszczenia, obciążenia oraz żądanej dokumentacji.

























