Geometrie aufzeichnen
Teilung, Breite, Rolle/Buchse, Bolzen, Platte, Gesamtbreite und Befestigungsmuster.
Technischer Leitfaden für Bäckereiketten
Oven Chain Inspection Checklist is best answered by combining measured chain geometry, machine duty and the operating environment. This guide shows what to inspect, record and discuss before a replacement or new-chain decision.
Oven Chain Inspection Checklist should be evaluated from the actual conveyor. Start with chain pitch, transverse geometry, sprocket condition and any carrier attachment, then add temperature, moisture, washdown, load, speed and take-up information. The objective is not to identify a chain by appearance; it is to produce an RFQ that preserves the machine interface and makes application-dependent choices explicit.

Vor dem Abnehmen der Kette sollten verschiedene Merkmale gemessen werden. Die Teilung bestimmt das grundlegende Verzahnungsverhältnis, während Innenbreite, Rollen- oder Buchsendurchmesser, Bolzendurchmesser, Plattenhöhe, Gesamtbreite und Befestigungsabmessungen die Konfigurationen unterscheiden, die dieselbe Nennteilung aufweisen können.
Bei einer abgenutzten Kette messen Sie die Gesamtsteigung über mehrere Glieder. Fotografieren Sie die Kette von der Seite und vom Ende und fotografieren Sie, wenn möglich, auch das Kettenrad mit.
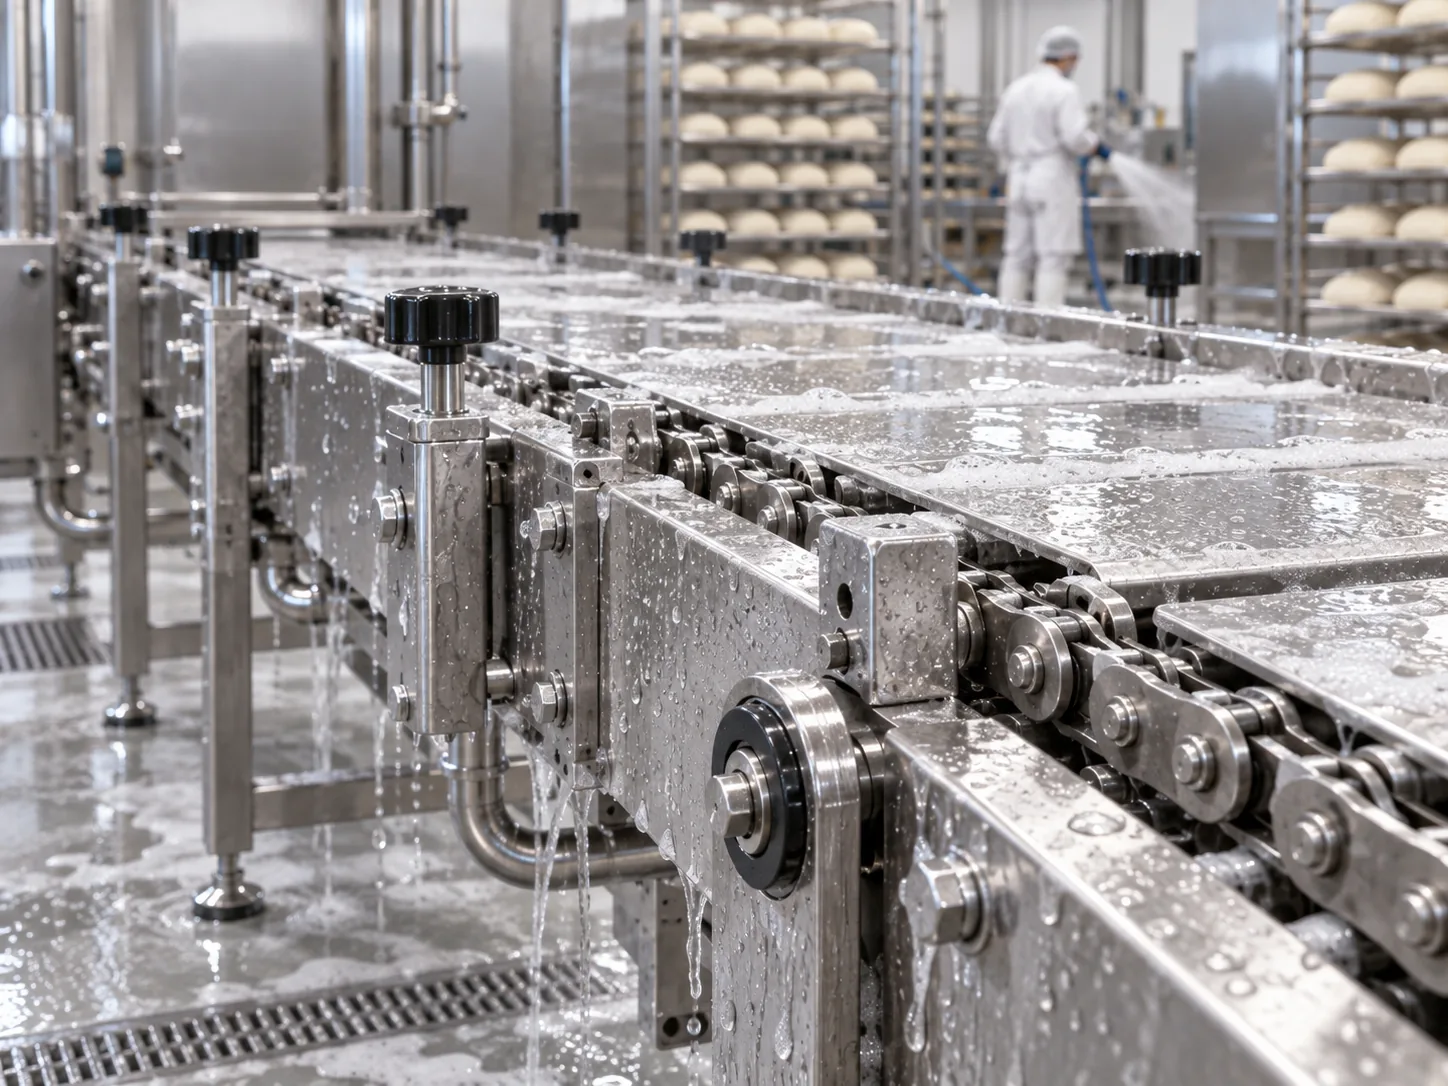
The same chain geometry can behave differently in a humid proofer, a hot oven, an ambient cooling section or a washdown area. For oven chain inspection checklist, document the exact machine zone, whether the chain carries product directly or moves pans/fixtures, and whether the joint sees heat, moisture, cleaning chemicals or abrasive residue.
Prozessdaten helfen dabei, zu bestimmen, welche Merkmale durch Austauschbarkeit festgelegt sind und welche Merkmale – wie Material, Spielraum oder Herstellungsverfahren für Anbauteile – für die jeweilige Anwendung überprüft werden sollten.

Eine Kette funktioniert nicht unabhängig. Rollen oder Buchsen müssen reibungslos in die Zahnzwischenräume der Kettenräder ein- und ausfahren, während Führungsschienen den Kettenstrang stützen, ohne ihn seitlich zu verformen. Verhakte Zähne, Wellenversatz, exzentrische Kettenräder oder eine zu enge Führung können zu schnellem Verschleiß einer neuen Kette führen.
Prüfen Sie den gesamten Stromkreis durch einen vollständigen Kreislauf. Wenn der Schaden an derselben Stelle der Maschine wiederholt auftritt, untersuchen Sie die lokale Halterung, den Transfer oder den Träger, bevor Sie davon ausgehen, dass die Kette selbst defekt ist.
Teilung, Breite, Rolle/Buchse, Bolzen, Platte, Gesamtbreite und Befestigungsmuster.
Temperatur, Feuchtigkeit, Reinigung, Geschwindigkeit, Belastung, Produktionsstunden und -starts.
Kettenräder, Führungen, Kettenmitten, Spannvorrichtung, Ausrichtung und Trägerspiel.
Vor der Installation die endgültige bestellte Geometrie, das Material und die anwendungsabhängige Konfiguration genehmigen.
Erfragen Sie, was sich vor dem Auftreten des Problems geändert hat: Produktionsrate, Produkt- oder Pfannengewicht, Reinigungszyklus, Schmierstoff, Temperatur, Wartungsintervall oder ausgetauschte Kettenräder. Trendinformationen sind wertvoller als ein einzelnes Foto, da sie zeigen, ob der Verschleiß gleichmäßig oder konzentriert ist.
Bei der regelmäßigen Inspektion ist auf schwergängige Gelenke, Walzenverschleiß, Bolzenspiel, gerissene oder verbogene Anbauteile, ungewöhnlichen Seitenkontakt und ungleichmäßige Spannvorrichtung zu achten. Die Schutzvorrichtungen und Sicherheitsvorkehrungen müssen gemäß den Vorgaben des Maschinenbetreibers eingehalten werden.
Geben Sie die gemessenen Abmessungen, die Maschinen-/Prozessbezeichnung, Fotos, gegebenenfalls eine Zeichnung, die benötigte Kettenlänge bzw. Menge, das Anbauintervall, den Kettenmittenabstand, Informationen zum Kettenrad, die Temperatur, den Reinigungszustand, die Belastung und das angestrebte Lieferfenster an. Überprüfen Sie die Leitfaden zur Auswahl von Bäckereiketten und die Produktfamilienübersicht für den nächsten Entscheidungsschritt.
A useful diagnosis starts with evidence that can be repeated by a second person. organizing inspection by route position and thermal exposure rather than by a single chain-length reading. Record joint freedom, side wear, pitch growth, sprocket teeth, guides, take-up and carrier hardware. When the chain is worn, note which readings may be influenced by joint clearance or deformation, and prefer multi-pitch or multi-point measurements over one isolated dimension.
The chain does not operate by itself. In tunnel oven conveyor systems, inspect the sprockets, guides, return path, take-up and carrier interface at the same time. The symptom to watch is localized hot-zone damage, dry joints, guide scuffing or uneven tracking. A local problem that repeats at one machine position often points to alignment, clearance or mating-hardware issues rather than a uniform chain problem.
The practical decision is to record condition at entry, hot zone, exit and return so the cause is not lost in a single overall judgement. That prevents a common error: changing chain tension, material or size before the root constraint has been identified. Use the chain drawing and the machine envelope together, because a configuration that looks correct in isolation can still interfere with a guard, transfer plate, sensor bracket or carrier.
Beschreiben Sie den Betriebszyklus anstatt nur ein einzelnes Adjektiv wie „heiß“, „feucht“ oder „lebensmittelgeeignet“. Geben Sie gegebenenfalls die normale und die maximale Temperatur, die Feuchtigkeits- oder Reinigungsbelastung, die Drehzahl, das Start-/Stopp-Verhalten und die Schmierungsbeschränkungen an. Anhand dieser Details lässt sich feststellen, ob Toleranzen, Materialien oder Wartungspraktiken angepasst werden müssen, während die Grundgeometrie unverändert bleibt.
| Überprüfen | Warum es wichtig ist | Was zu senden oder zu überprüfen ist |
|---|---|---|
| Identifikation | Confirm joint freedom, side wear, pitch growth, sprocket teeth, guides, take-up and carrier hardware. Use a measurement sequence that can be repeated after removal so the installed and bench readings can be compared. | Bemaßte Skizze, maßstabsgetreue Fotos und alle vorhandenen Zeichnungen oder Teilenummern. |
| Routenposition | Map where the chain runs through tunnel oven conveyor systems. Mark the exact location of localized hot-zone damage, dry joints, guide scuffing or uneven tracking instead of reporting the condition only as a whole-line problem. | Kontextfoto mit Darstellung des Förderbandabschnitts, der Antriebs-/Endpositionen und des Rücklaufwegs. |
| Gegenstücke | Prüfen Sie das Zahnprofil, den Rollensitz, die Ausrichtung von Welle und Kettenrad, den Führungskontakt und die Spannreserve. Diese Teile können Verschleißmuster erzeugen, die einem Problem mit der Kettenauswahl ähneln. | Anzahl der Kettenradzähne und Fotos, Führungsanordnung und aktuelle Spannposition. |
| Ladepfad | Identify how product carriers, pans, rods or fixtures transfer load into the chain. For this topic, the key focus is organizing inspection by route position and thermal exposure rather than by a single chain-length reading. | Zeichnung des Trägers, Befestigungsabstand, Kettenmittenabstand und, sofern bekannt, unterstützte Masse/Kraft. |
| Umfeld | Temperatur, Luftfeuchtigkeit, Reinigungsintervalle, Verschmutzungs- und Schmierungsbeschränkungen sind pro Maschinenzone zu erfassen. Kontinuierliche Belastungen sind von kurzzeitigen Belastungsspitzen oder Reinigungsvorgängen zu trennen. | Zusammenfassung der Betriebsbedingungen und Wartungs-/Schmierverfahren. |
| Freigeben | The final engineering action is to record condition at entry, hot zone, exit and return so the cause is not lost in a single overall judgement. The approved drawing should distinguish fixed interchange dimensions from selectable options. | inspection photos by zone, temperature data, lubrication method and measured wear. |
A uniform change along the whole strand suggests a different mechanism from damage concentrated at one sprocket, guide or transfer. For Oven Chain Inspection Checklist, compare left/right sides and loaded/return paths. The distribution of wear can reveal whether the driver is joint wear, side loading, contamination, thermal change or a carrier that is forcing the chain out of its natural path.
Increasing tension can temporarily change noise or tracking without correcting the underlying cause. If the observed issue is localized hot-zone damage, dry joints, guide scuffing or uneven tracking, first confirm alignment, take-up geometry and articulation. Excessive tension can add bearing load and make a marginal guide or attachment problem worse.
Anlagen in Bäckereien können zwischen Produktions-, Reinigungs- und Stillstandsphasen wechseln. Eine Kette kann im kalten Zustand normal laufen und sich bei Erwärmung versteifen, oder während der Produktion leichtgängig sein, aber nach wiederholten Nassstillständen korrodieren. Dokumentieren Sie den Zustand, in dem das Problem auftritt, damit die gewählte Korrekturmaßnahme dem tatsächlichen Betriebszyklus entspricht.
For an unknown chain, one close-up is not enough. Pair a complete machine-zone image with side and end views of several pitches, a sprocket-engagement photo and a clear attachment/carrier view. Place a scale only where it does not hide the feature being measured. This photo set makes organizing inspection by route position and thermal exposure rather than by a single chain-length reading easier to evaluate remotely.
Record joint freedom, side wear, pitch growth, sprocket teeth, guides, take-up and carrier hardware, chain centers, sprocket tooth count and the carrier interface before changing components.
Describe what happens in tunnel oven conveyor systems, including temperature or moisture changes, speed, load and cleaning/lubrication constraints.
Document where localized hot-zone damage, dry joints, guide scuffing or uneven tracking appears. Compare drive, tail, loaded run, return run and transfer points rather than averaging the entire conveyor.
Include inspection photos by zone, temperature data, lubrication method and measured wear. State the required quantity or chain length and any documentation needed with the order.
Review pitch, widths, pin/roller geometry, attachments and material notes on one controlled drawing revision. For Oven Chain Inspection Checklist, the release decision should explicitly address organizing inspection by route position and thermal exposure rather than by a single chain-length reading.
Nach der Montage mindestens einen kompletten Kettenlauf beobachten, den Ein- und Austritt des Kettenrads sowie das Kettenradspiel prüfen und die Kettenspannung gemäß den Anweisungen des Maschinenherstellers erneut prüfen. Eine neue Kette darf nicht verwendet werden, um verschlissene oder falsch ausgerichtete Teile auszugleichen.

The main reason to keep this process structured is that organizing inspection by route position and thermal exposure rather than by a single chain-length reading interacts with more than one component. A change that improves one symptom can shift load into another part of the mechanism. For example, correcting guide alignment may reduce side wear but also expose a take-up setting that was previously compensating for the misalignment. Record changes one at a time so the result can be interpreted.
For planned maintenance, compare the present condition with a baseline whenever one exists. If there is no baseline, create one during the next shutdown: photograph the sprockets and guide surfaces, record take-up position, measure a defined number of pitches, and note the chain’s location in tunnel oven conveyor systems. Repeating the same observations later is more informative than relying on general statements such as “the chain has stretched.”
Wenn eine bestehende Zeichnung vorhanden ist, überprüfen Sie, ob die installierte Hardware noch damit übereinstimmt. Bäckereimaschinen werden im Laufe ihrer Nutzungsdauer häufig modifiziert: Förderbänder können repariert, Führungsschienen versetzt, Kettenräder ausgetauscht und Befestigungsabstände geändert werden. Die Zeichnung bleibt zwar nützlich, aber eine Überprüfung vor Ort verhindert, dass ein historisches Dokument als Nachweis der aktuellen Konfiguration herangezogen wird.
Procurement and engineering should use the same evidence package. The RFQ should not separate commercial quantity from technical context: inspection photos by zone, temperature data, lubrication method and measured wear. This makes it possible to judge whether a standard series, a modified attachment or a custom replacement is the appropriate route without creating unnecessary back-and-forth.
Finally, treat the website as a preparation tool rather than the controlling product drawing. Measurements and diagrams narrow the family and help organize the RFQ; the released drawing defines the ordered configuration. That distinction is especially important where localized hot-zone damage, dry joints, guide scuffing or uneven tracking could have more than one mechanical cause.
Use Oven Chain Inspection Checklist as a machine-level question, not just a chain inspection. Compare the loaded and return runs, drive and tail ends, and any transfer or carrier transition in tunnel oven conveyor systems. Document whether localized hot-zone damage, dry joints, guide scuffing or uneven tracking is distributed along the strand or repeats at one location. That pattern helps separate progressive joint wear from alignment, guide, sprocket or carrier problems that a new chain alone will not correct.
The working record should include joint freedom, side wear, pitch growth, sprocket teeth, guides, take-up and carrier hardware. Mark which values are fixed by the existing machine and which values can be changed to improve service. The central engineering focus is organizing inspection by route position and thermal exposure rather than by a single chain-length reading. When a legacy part number conflicts with field measurements, hold the RFQ until the installed interface and the controlled drawing can be reconciled.
A useful enquiry combines commercial quantity with the technical package: inspection photos by zone, temperature data, lubrication method and measured wear. Also state whether the request is a direct replacement, a planned modification or a new machine design. The release objective is to record condition at entry, hot zone, exit and return so the cause is not lost in a single overall judgement. This reduces quote revisions and prevents a visually similar chain from being treated as interchangeable before geometry and duty have been checked.
Verwenden Sie, falls vorhanden, die alte Referenz, überprüfen Sie jedoch die Einbaugeometrie und die Beanspruchung. Maschinenmodifikationen, vorherige Austausche oder Verschleiß können dazu führen, dass eine Teilenummer allein nicht aussagekräftig ist.
Führen Sie eine Mehrfachteilungsmessung über eine praktikable Anzahl von Gliedern durch und dokumentieren Sie die Methode. Vergleichen Sie die Ergebnisse mit der Nennteilung und den Wartungsgrenzen der Maschine, anstatt sich auf eine Messung an einem einzelnen benachbarten Glied zu verlassen.
Immer dann, wenn Zahnverschleiß, Hakenbildung, Ausrichtungsprobleme oder wiederholter vorzeitiger Kettenverschleiß auftreten. Kette und Ritzel arbeiten als ineinandergreifendes System.

























