Industriell bagerikedja
Rostfri jämnhetskedja – 101,60 mm stigning
Rostfri provkedja – 101,60 mm stigning presenteras som en uppmätt geometrisk konfiguration för industriellt bageritransportör. Använd dimensionsvärdena nedan för identifiering och förberedelse av offertförfrågan; slutgiltigt material, värmebehandling, frigång, arbetsklassning och infästningsdetaljer bekräftas för den beställda konfigurationen och faktiska maskinanvändning.
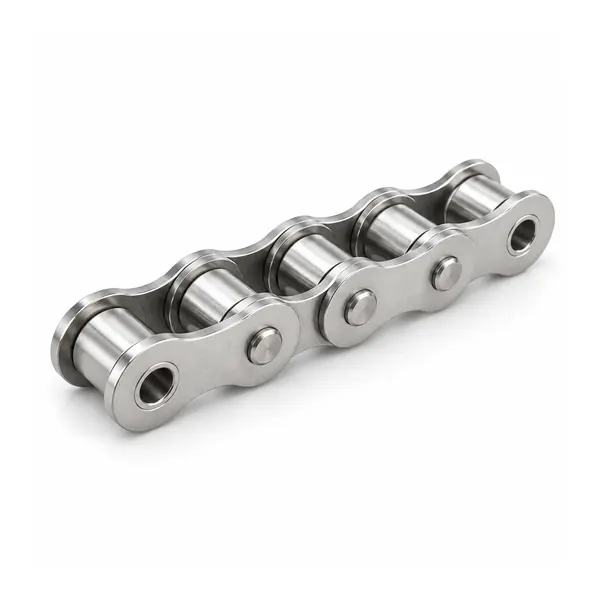
Konfigurationsöversikt
Rostfri provkedja – 101,60 mm stigning presenteras som en uppmätt geometrisk konfiguration för industriellt bageritransportör. Använd dimensionsvärdena nedan för identifiering och förberedelse av offertförfrågan; slutgiltigt material, värmebehandling, frigång, arbetsklassning och infästningsdetaljer bekräftas för den beställda konfigurationen och faktiska maskinanvändning.
Denna kedja kan granskas för jäsning, bakning, kylning, pannhantering eller överföringstjänster beroende på kategori och installerat gränssnitt. En ersättningsmatchning bör bevara stigning, tvärgående dimensioner, kedjehjulsingrepp och bärarens placering.
Hur kedjan är uppbyggd
En transportkedja är en sekvens av ledade lager som hålls fast av länkplattor. Stiftet och bussningen etablerar lagerförbindelsen; en rulle eller bussning griper in i kedjehjulet och löper, där så är tillämpligt, på ett spår. Bageriversioner kan ha rostfri konstruktion, ökat spelrum, förlängda stift, ihåliga stift eller fästen för pannor och bärare.
Använd inte enbart ett fotografi för att bekräfta utbytbarhet. Två kedjor kan se likadana ut men skilja sig åt i innerbredd, stiftlängd, fästförskjutning eller rulldiameter. Dessa skillnader påverkar kedjehjulets placering, spårning och maskinspel.
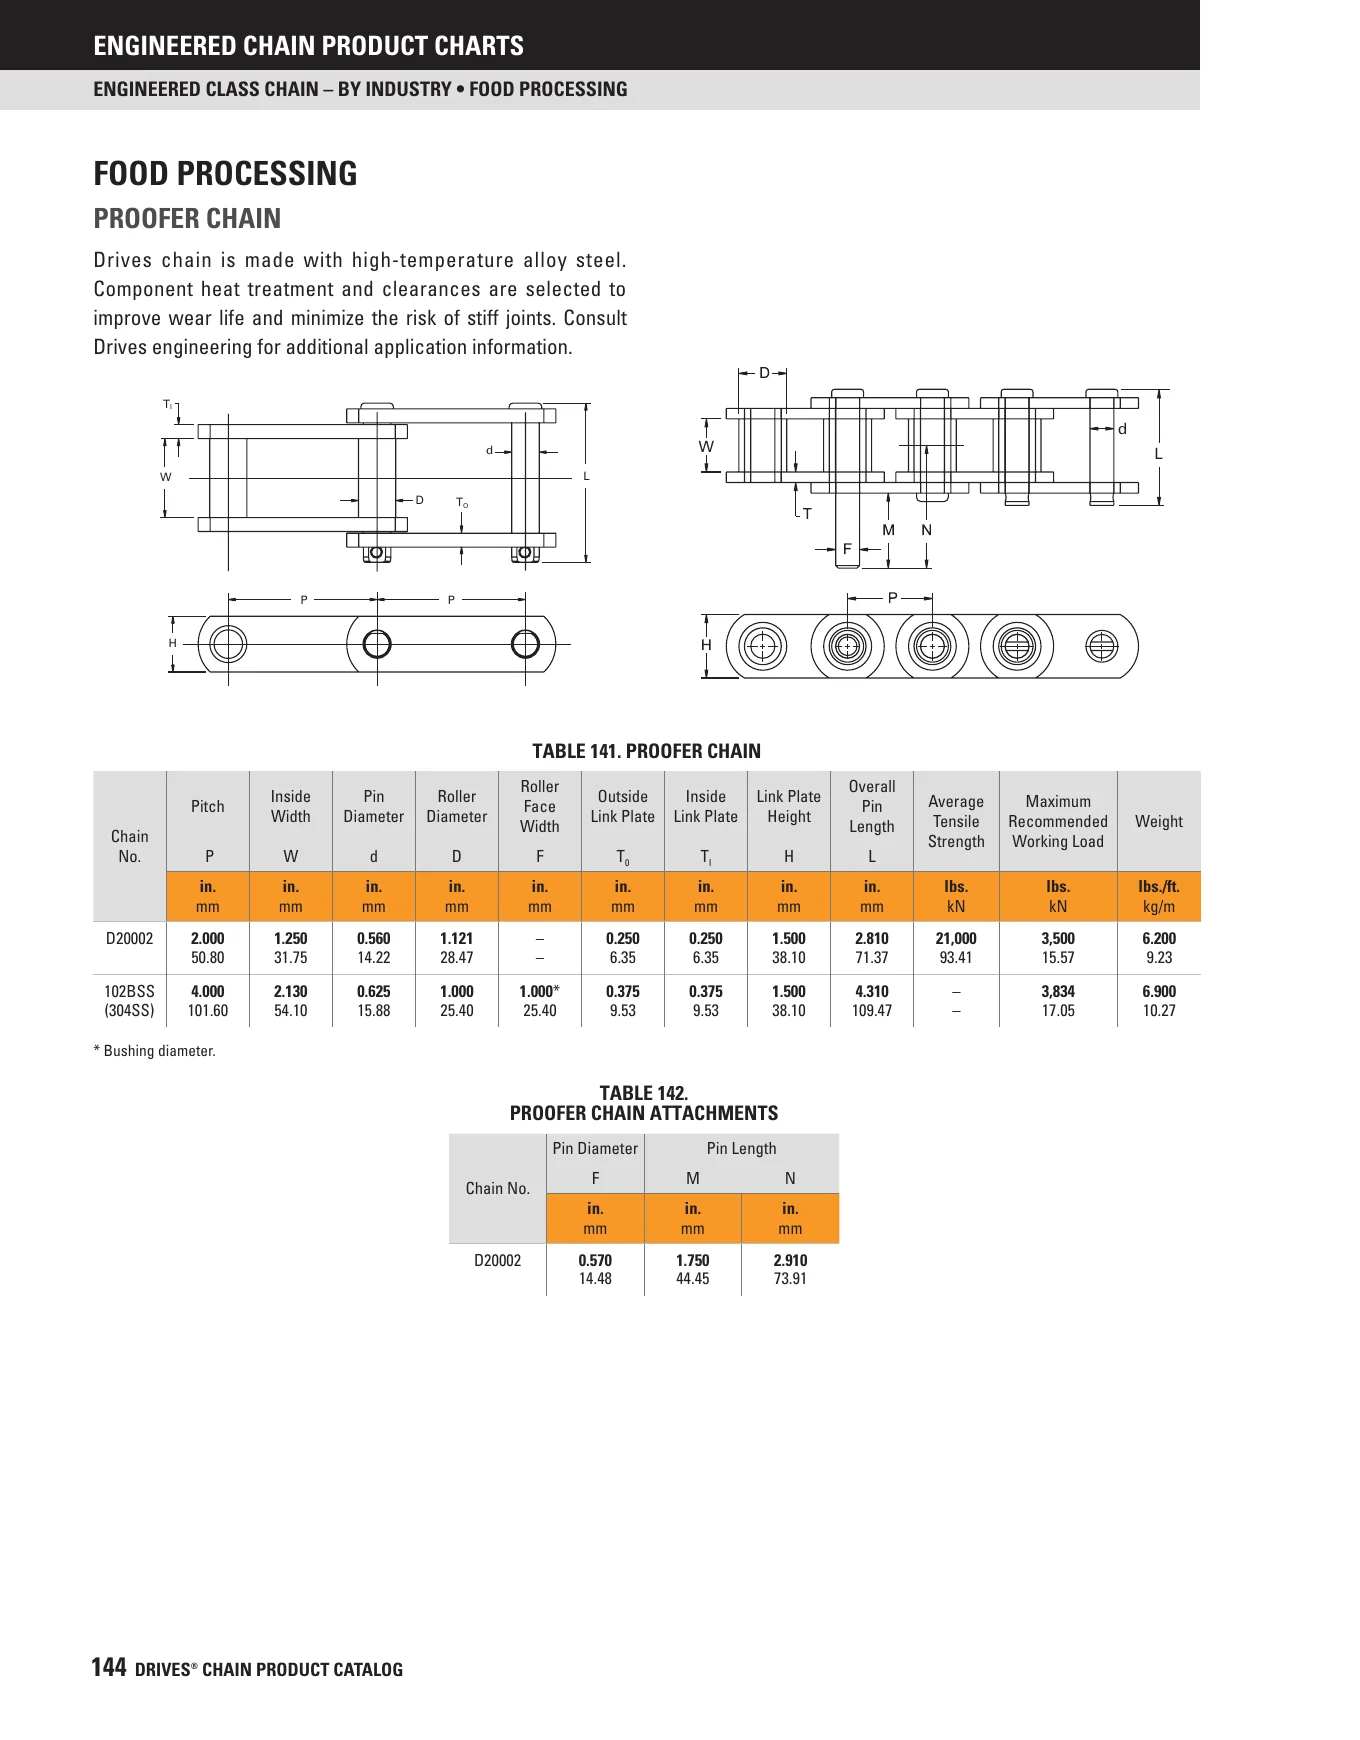
Dimensionsreferens

Ritningen/diagrammet visas komplett och är inte beskuret. Använd det tillsammans med tabellen nedan för att förbereda offertförfrågan.
Tekniska specifikationer
| Specifikation | Referensvärde |
|---|---|
| Avstånd 101,60 mm | Bekräfta på ritning |
| Invändig bredd 54,10 mm | Bekräfta på ritning |
| Stiftdiameter 15,88 mm | Bekräfta på ritning |
| Referens för bussning/rullyta 25,40 mm | Bekräfta på ritning |
| Länkplattans höjd 38,10 mm | Bekräfta på ritning |
| Total stiftlängd 109,47 mm | Bekräfta på ritning |
Värdena som visas här är identifieringsmått associerade med denna konfiguration. Bekräfta den slutliga produktionsritningen före installation, särskilt där material, fritt utrymme, infästningsposition eller prestandaklassificering är tillämpningsberoende.

Kontext för bageriapplikation
I bageriutrustning definieras kedjearbete av mer än den produkt som transporteras. Jäsningssystem tillför fuktighet och långa cirkulationsvägar; ugnar tillför värme och termisk rörelse; kyltransportörer kan använda långa överföringsvägar; pann- och bricksystem tillför koncentrerade bärarbelastningar; förpackningsområden kräver ofta stabil, ren överföring.
Registrera maskinzon, produktbärare, kedjehastighet, belastning per bärare och rengöringsrutin. Om kedjan passerar genom en övergång mellan zoner, inkludera den övergången i offertförfrågan eftersom temperatur och kontaminering kan förändras längs vägen.
Urval och anpassning
Geometrimatchning
Bekräfta stigning, innerbredd, rulle-/bussningsdiameter, bultdiameter, platthöjd och total bredd.
Matchning av bilagor
Definiera monteringshål, böjningsriktning, förskjutning, tvärstångsstorlek och upprepat avstånd.
Materialval
Ange fuktighet, avspolning, rengöringskemi och temperatur; materialet är bekräftat att det uppfyller dessa förhållanden.
Systemkontroll
Inspektera kedjehjul, styrningar, uppspänning och inriktning så att en ny kedja inte monteras i ett slitet eller feljusterat system.
Installation, inspektion och underhåll
Före installation, lås maskinen och inspektera kedjehjul och styrningar. Slitna eller hakiga tänder kan förhindra att rullarna sitter smidigt och påskynda slitage i en ny kedja. Kontrollera att axlarna är i linje, att upptagningsröret har användbar rörelse och att parallella trådar förblir synkroniserade där transportbandet använder mer än en kedja.
Under driftsättning, övervaka kedjan genom minst en hel krets. Leta efter trånga skarvar, sidofriktion, störningar från kedjan och ovanliga ljud vid kedjehjulets in- eller utgång. Efter den första körperioden, kontrollera spänningen eller upptagningsläget igen enligt maskintillverkarens praxis.
För underhållsplanering, vår underhållsguide för bagerikedjor täcker inspektionspunkter, medan Proofer-kedjor sidan jämför relaterade konfigurationer.
Tillverkning och inspektion
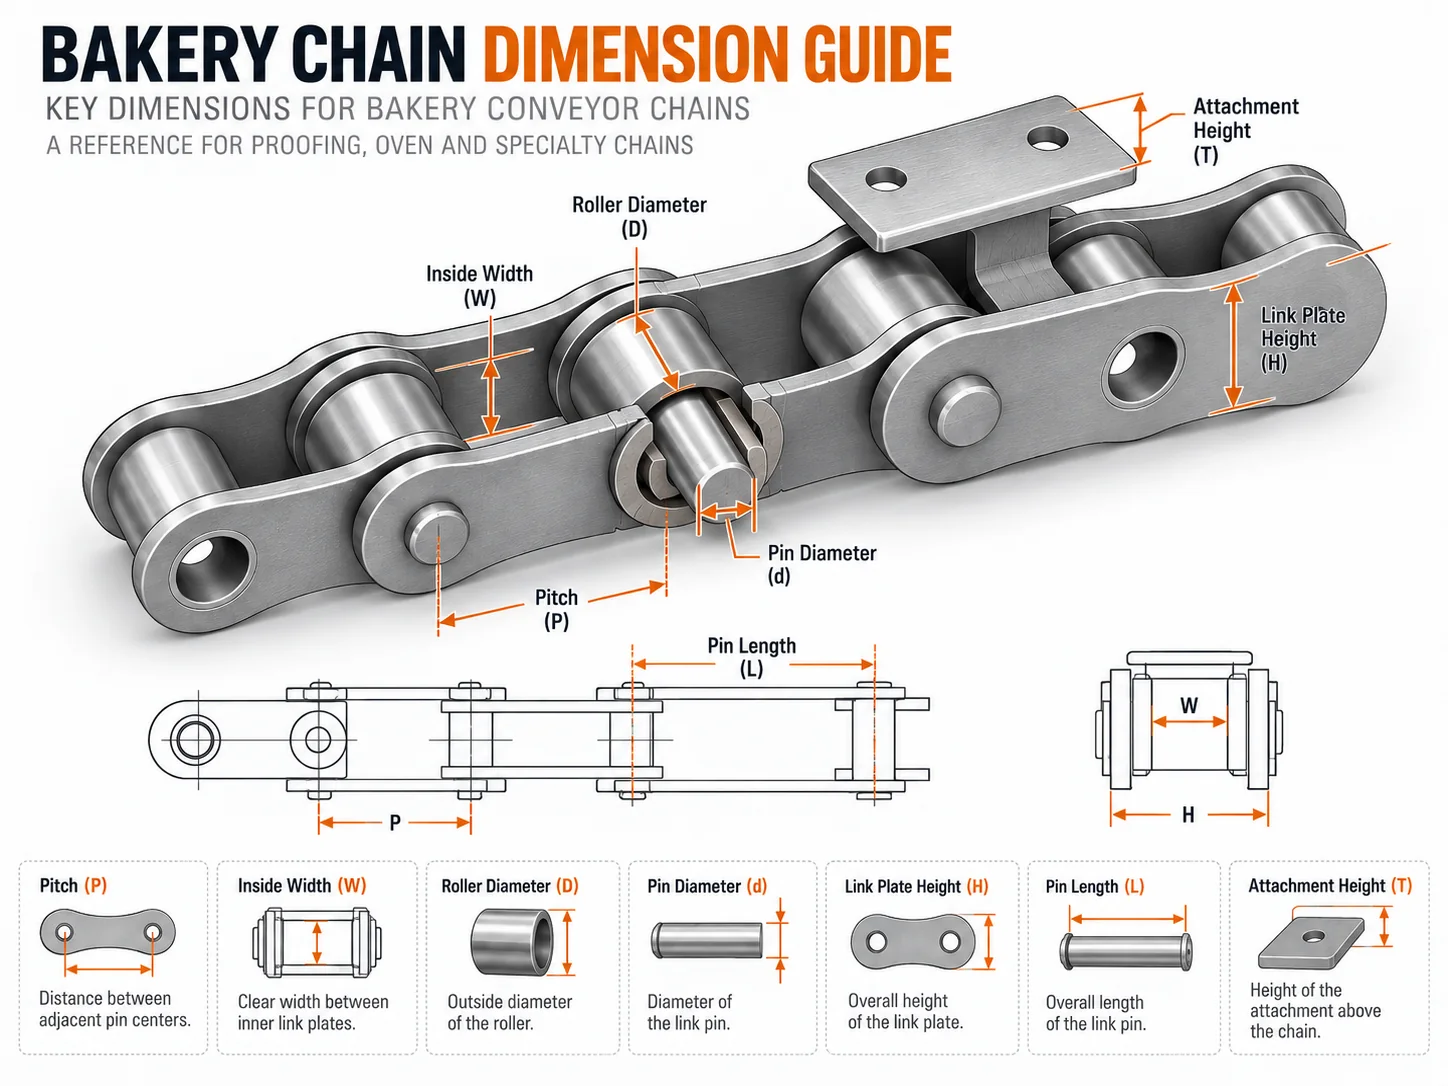
Dimensionskontroll bör verifiera de egenskaper som styr utbytbarhet: stigningskonsistens, tvärgående bredd, stiftutskjutning, rulle- eller bussningsstorlek och infästningsplats. För anpassade konfigurationer bör inspektionen även verifiera bärarens hålmönster och infästningsintervall mot den godkända ritningen. Produktspecifika inspektionsdokument kan arrangeras enligt de bekräftade orderkraven.
Företagsverifiering för köparrecension
Tredjeparts leverantörsrevisioner och företagsverifiering, med stöd av SGS och TÜV Rheinland, finns tillgängliga för att hjälpa köpare att granska företagsidentitet, affärsverksamhet, leverantörsprofil och allmän tillverkningskapacitet. Produktspecifika inspektionsrapporter, materialdokument eller efterlevnadsregister kan tillhandahållas enligt orderkrav och bekräftad produktomfattning.
Verifiering på maskinsidan före lansering
Återge identifieringsdimensionerna
För rostfri prooferkedja – stigning 101,60 mm, registrera stigningen 101,60 mm, innerbredd 54,10 mm, stiftdiameter 15,88 mm, bussnings-/rullytreferens 25,40 mm med konsekventa referenspunkter. Där slitage är synligt, mät över flera stigningar och notera om kedjan är avslappnad eller belastad. Målet är en måttuppsättning som en annan ingenjör kan reproducera, inte en enda bekväm mätning.
Kontrollera kedjevägen, inte bara strängen
Spåra produkten genom jäskamrar och flerskiktade jästransportörer. Markera driv- och bakdrev, styrskenor, returspår, överföringspunkter och upptagningspositionen. Lokala skrapmärken eller en trång sektion kan indikera problem med uppriktning eller spelrum som en ny kedja ensam inte kan åtgärda.
Behandla gränssnittet som en laddningsväg
Granska bärstänger, brickor, tvärstänger och upprepade fästpunkter. Om tråg, stänger eller fästen är monterade, registrera deras hålmönster, förskjutning och upprepade avstånd. Bekräfta om bärskenan är stadigt fixerad eller tillåten att ledas, eftersom en överbelastad bärskena kan tvinga parallella trådar ur linje.
Separera fast geometri från valbara detaljer
Maskindelning, kedjecentrum och bärarmonteringspunkter är ofta fastställda av den befintliga utrustningen. Material, fogspel, rullstil eller tillverkningsmetod för tillbehör kan behöva granskas. Denna distinktion gör utbytesarbetet kompatibelt samtidigt som den beställda konfigurationen kan återspegla varm, fuktig luft, kondensat och långa cirkulationsvägar.
| Kontrollera | Varför det spelar roll | Vad som ska skickas eller verifieras |
|---|---|---|
| Installerad geometri | Verifiera stigning 101,60 mm, innerbredd 54,10 mm, stiftdiameter 15,88 mm, bussning/rullytreferens 25,40 mm mot befintlig kedja eller godkänd maskinritning. | Måttskiss plus bilder på sidan/gavlarna. |
| Kedjehjul och styrningar | Kontrollera kuggprofil, inriktning, styrkontakt och rullläge. Slitna kontaktdelar kan få en ny kedja att se ut att sträckas ut eller gå ojämnt. | Tandantal, bilder på kedjehjul och layout på guider. |
| Upptagning och slitage | Registrera aktuell upptagningsposition och eventuell justeringshistorik. Flerstegsmätning hjälper till att skilja mellan skarvslitage och ett enkelt problem med installationslängden. | Upptagningsresor och flertonighetsläsning. |
| Miljö | Dokumentera varm, fuktig luft, kondensat och långa cirkulationsvägar. Ange normala förhållanden och korta toppar separat där temperaturen är inblandad. | Beskrivning av temperatur/fuktighet/rengöring och smörjbegränsningar. |
| Utgivningskontroll | Innan du beställer, jämför den föreslagna kedjan med skydd, sensorer, överföringar och hela kedjans hölje. Den slutliga ritningen bör kontrollera mått och alternativ, särskilt där stela fogar, kärvande kedja och ojämn rörelse mellan parallella kedjar är möjlig. | Godkänd ritningsrevision och begärd kvantitet/längd. |
Beställningsinformation
Orderplanering och kommersiella villkor
MOQ: utvärderas efter produkttyp, tillverkningsbatch och ordervärde. Standardartiklar i katalogen använder vanligtvis kvantitetsbaserade produktionsminimum, medan stora eller högvärdiga artiklar kan granskas efter projektvärde.
Prover: Nya kunder kan begära 1–5 stycken när vald kedjetyp och tillverkningsväg är lämpliga. Prisprov och genomförbarhet bekräftas före produktion.
Blandade beställningar: Flera modeller kan kombineras till ett ordervärde på cirka 1 500 USD, beroende på processkompatibilitet och förpackningskrav.
Mycket små mängder: 1–2 stycken beaktas endast för godkända prov-, ersättnings- eller tekniska ärenden; rutinmässiga detaljhandelsbeställningar accepteras inte, och specialhantering kan resultera i en högre enhetskostnad.
Ledtid: Standardartiklar vanligtvis 10–25 arbetsdagar; specialkomponenter 20–45; projektbaserad utrustning eller komplexa paket 45–120, efter ritning och orderbekräftelse.
Handelsvillkor: EXW, FOB, CIF och DAP stöds vanligtvis. FCA, CFR, CPT, CIP och DDP kan diskuteras för destination och leveransplan.
Kontrollpunkter för driftsättning
Bekräfta den installerade geometrin före uppstart
För rostfri provkedja – 101,60 mm stigning, kontrollera kedjans mittpunkter, kedjehjulets inriktning, styrspel och den motstående hållaren eller tillsatsen när maskinen står stilla. Vrid systemet manuellt där maskinens konstruktion tillåter. Kedjan ska gå in i och ut ur varje kedjehjul utan sidokraft, och inget tillsats, stång eller platta ska komma i kontakt med ett skydd eller en styrning genom provöglan.
Observera en hel bana, inte bara drivänden
Kör med kontrollerad idrifttagningshastighet och observera belastade och återgående rörelser. Var särskilt uppmärksam på kedjans timing och fria ledrörelser. Lyssna efter en upprepad stöt och markera maskinpositionen där den inträffar. Ett symptom som upprepas på en plats är ofta mer användbart än ett generellt påstående att kedjan är bullrig eller spänd.
Kontrollera igen efter att det verkliga processvillkoret har fastställts
När linan når sin normala fuktighet och kondens, inspektera ledningen, spårningen och upptagningspositionen igen. Bekräfta trådsynkroniseringen. Kompensera inte för lokala störningar genom att lägga till för hög kedjespänning. Registrera alla justeringar så att den slutliga underhållsbaslinjen återspeglar det faktiska driftsatta tillståndet snarare än den kalla, obelastade uppställningen.
Lämna underhåll som en reproducerbar referens
Spara den godkända kedjeritningen, installerad längd eller stigningsreferens, kedjehjulets kuggantal, upptagningsposition och tydliga fotografier av det kritiska gränssnittet. Detta skapar en baslinje för senare slitagekontroller och ger inköp av en kontrollerad referens när en annan rostfri Proofer-kedja – 101,60 mm stigningstråd eller kompatibel ersättning behövs.
Vanliga frågor
Är måtten tillräckliga för att godkänna ett byte?
De är en stark början på identifiering, men den slutliga kontrollen behöver också kedjehjulets geometri, fästanordning, arbetsyta, material- och maskinutrymme.
Kan du göra en anpassad bilaga?
Granskning av anpassade infästningar är möjlig när en måttritning, kedjegeometri och last-/applikationsbeskrivning tillhandahålls.
Vad ska jag skicka med en offertförfrågan?
Skicka mått, foton, befintlig ritning om sådan finns, kedjekvantitet eller längd, maskintyp, temperatur, rengöringsmiljö, belastning och begärd dokumentation.

























