Geometría de registro
Paso, anchura, rodillo/casquillo, pasador, placa, anchura total y patrón de fijación.
Guía técnica para cadenas de panaderías
Conveyor Chain Pitch vs Inside Width is best answered by combining measured chain geometry, machine duty and the operating environment. This guide shows what to inspect, record and discuss before a replacement or new-chain decision.
Conveyor Chain Pitch vs Inside Width should be evaluated from the actual conveyor. Start with chain pitch, transverse geometry, sprocket condition and any carrier attachment, then add temperature, moisture, washdown, load, speed and take-up information. The objective is not to identify a chain by appearance; it is to produce an RFQ that preserves the machine interface and makes application-dependent choices explicit.
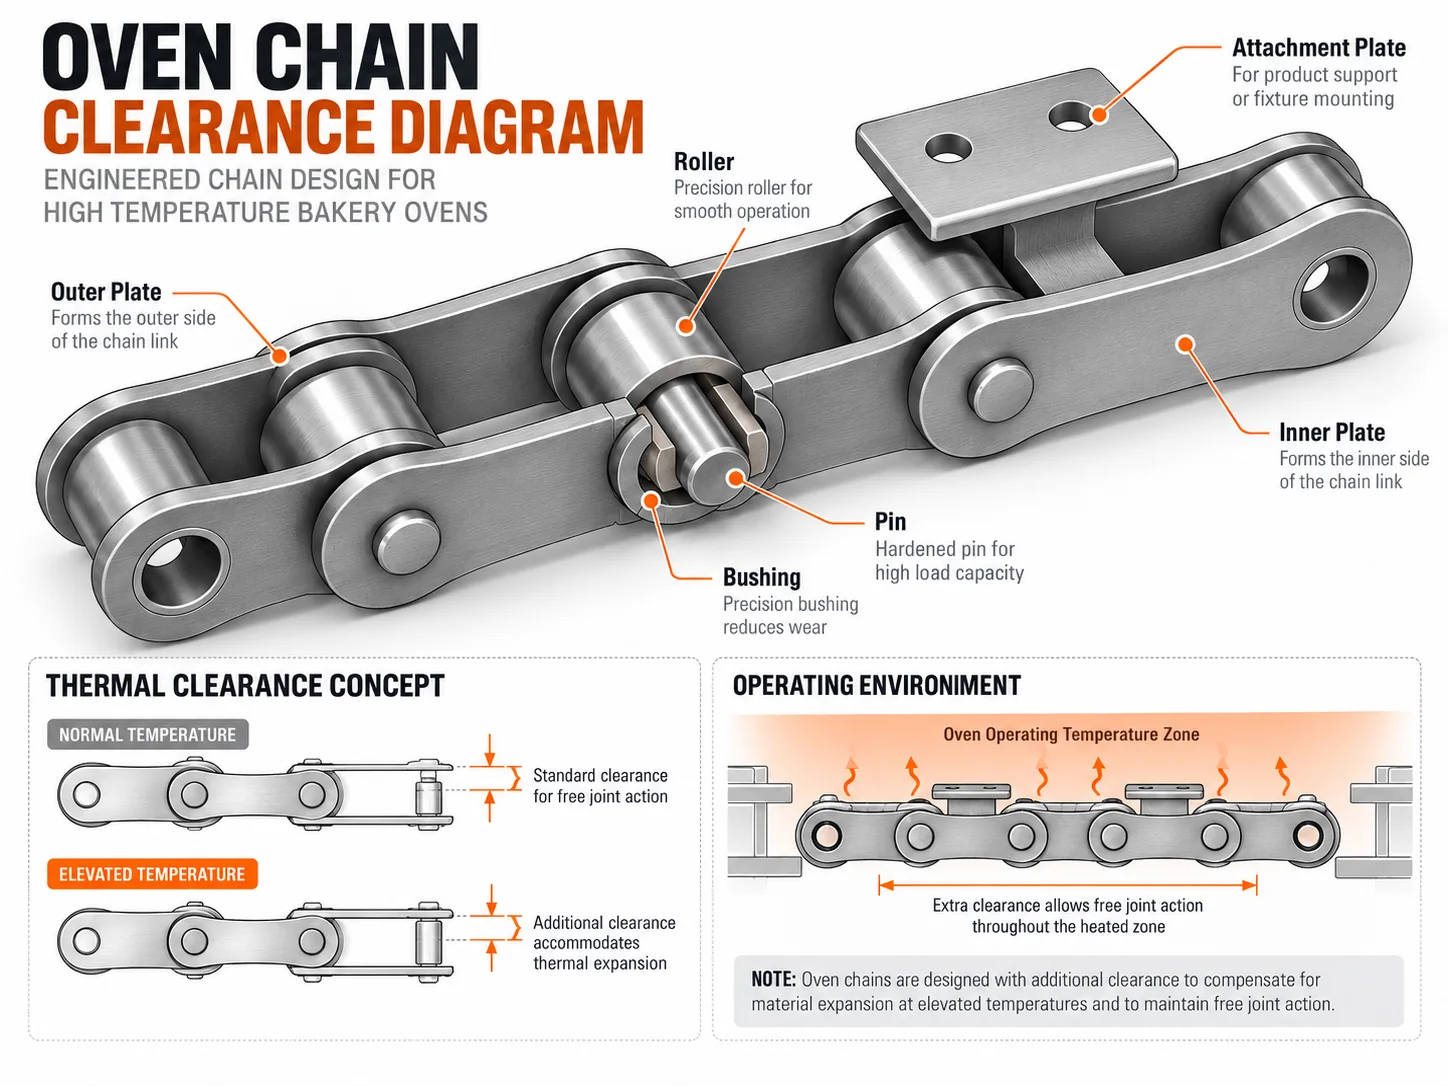
Mida varias características antes de retirar la cadena. El paso determina la relación de engranajes básica, pero el ancho interior, el diámetro del rodillo o buje, el diámetro del pasador, la altura de la placa, el ancho total y las dimensiones de fijación permiten distinguir configuraciones que pueden tener el mismo paso nominal.
Para una cadena desgastada, mida el paso acumulado en varios eslabones. Fotografie la cadena de lado y del extremo, e incluya el piñón cuando sea posible.
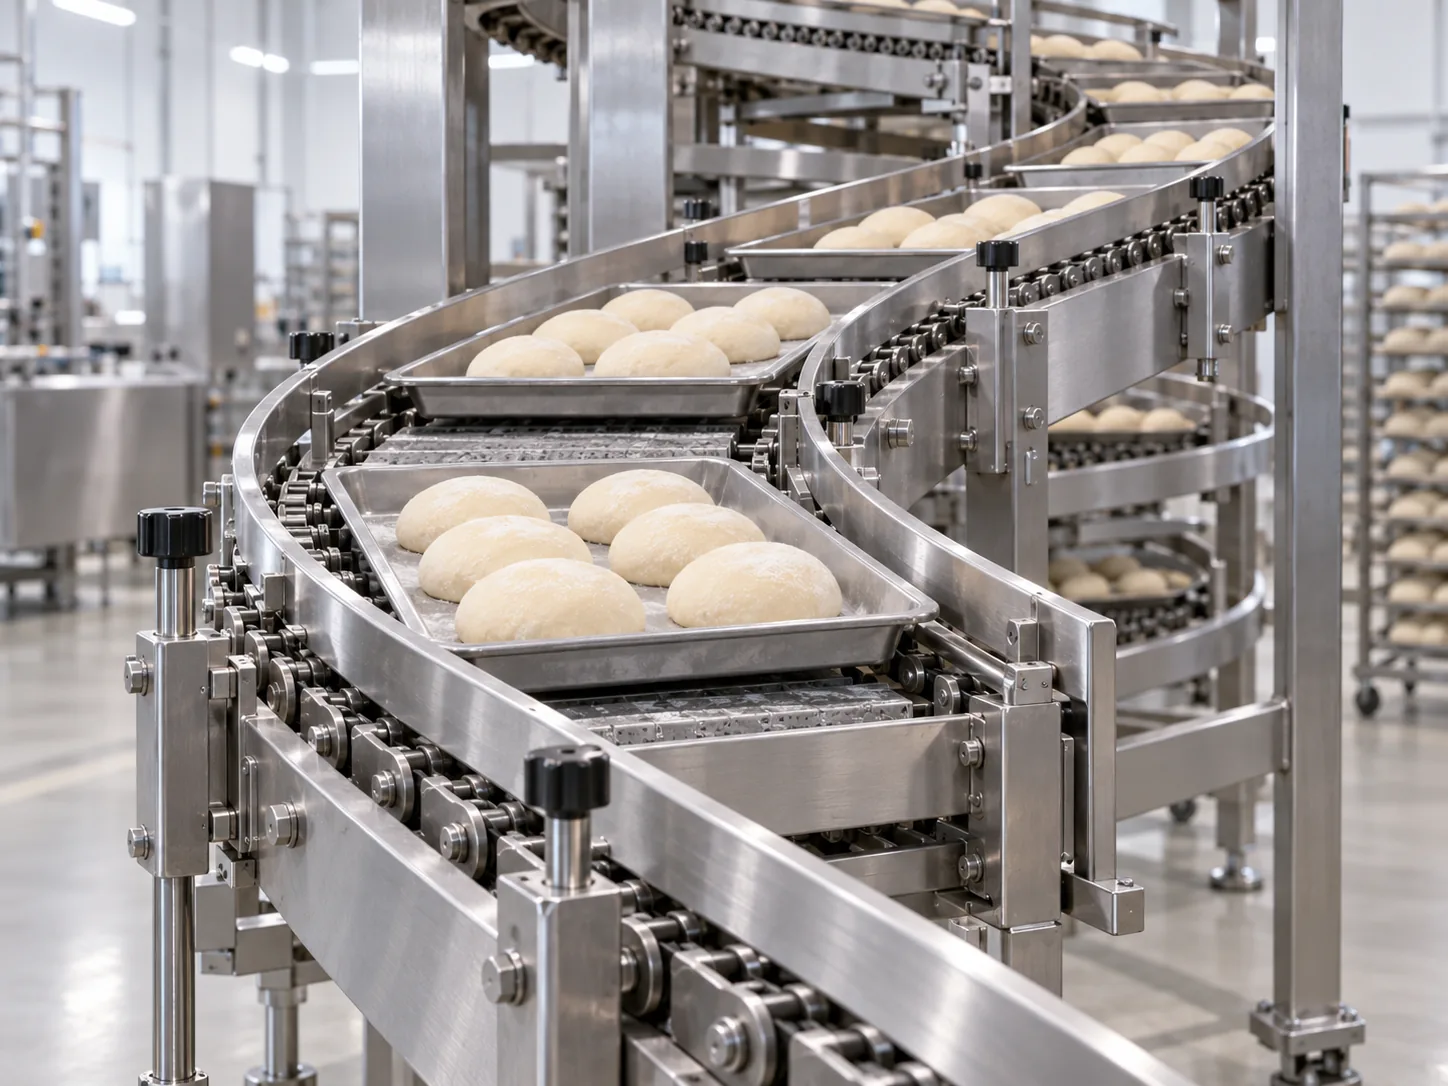
The same chain geometry can behave differently in a humid proofer, a hot oven, an ambient cooling section or a washdown area. For conveyor chain pitch vs inside width, document the exact machine zone, whether the chain carries product directly or moves pans/fixtures, and whether the joint sees heat, moisture, cleaning chemicals or abrasive residue.
Los datos del proceso ayudan a determinar qué características están fijas por la intercambiabilidad y qué características, como el material, la holgura o el método de fabricación de la fijación, deben revisarse para la aplicación.

Una cadena no funciona de forma independiente. Los rodillos o casquillos deben entrar y salir suavemente de los espacios entre los dientes de la rueda dentada, mientras que las guías sostienen el hilo sin forzarlo lateralmente. Los dientes enganchados, la desalineación del eje, las ruedas dentadas excéntricas o una guía demasiado ajustada pueden provocar un rápido desgaste de una cadena nueva.
Inspeccione el circuito completo. Si el daño se repite en la misma ubicación de la máquina, investigue el soporte local, la transferencia o el transportista antes de asumir que la cadena está defectuosa.
Paso, anchura, rodillo/casquillo, pasador, placa, anchura total y patrón de fijación.
Temperatura, humedad, lavado, velocidad, carga, horas de producción e inicios.
Piñones, guías, centros de cadena, tensado, alineación y holguras del portador.
Apruebe la geometría final, el material y la configuración específica para cada aplicación antes de la instalación.
Pregunte qué cambió antes de que apareciera el problema: tasa de producción, peso del producto o de la bandeja, ciclo de limpieza, lubricante, temperatura, intervalo de mantenimiento o piñones reemplazados. La información sobre tendencias es más valiosa que una sola fotografía, ya que muestra si el desgaste es uniforme o concentrado.
Durante la inspección rutinaria, busque articulaciones rígidas, desgaste de los rodillos, movimiento de los pasadores, accesorios agrietados o doblados, contacto lateral anormal y tensión irregular. Mantenga las protecciones y los procedimientos de seguridad en su lugar según los requisitos del propietario de la máquina.
Incluya las dimensiones medidas, el nombre de la máquina/proceso, fotos, dibujo si está disponible, cantidad o longitud de cadena requerida, intervalo de fijación, espaciado entre centros de cadena, información del piñón, temperatura, condición de lavado, carga y ventana de entrega objetivo. Revise el Guía de selección de cadenas de panaderías y el Descripción general de la familia de productos para el siguiente paso de decisión.
A useful diagnosis starts with evidence that can be repeated by a second person. using two different dimensions for two different identification decisions. Record pitch over several joints and clear inside width between inner plates. When the chain is worn, note which readings may be influenced by joint clearance or deformation, and prefer multi-pitch or multi-point measurements over one isolated dimension.
The chain does not operate by itself. In replacement identification and cross-reference work, inspect the sprockets, guides, return path, take-up and carrier interface at the same time. The symptom to watch is correct pitch but wrong transverse fit, roller location or sprocket alignment. A local problem that repeats at one machine position often points to alignment, clearance or mating-hardware issues rather than a uniform chain problem.
The practical decision is to treat pitch as longitudinal gearing geometry and inside width as a transverse interface dimension. That prevents a common error: changing chain tension, material or size before the root constraint has been identified. Use the chain drawing and the machine envelope together, because a configuration that looks correct in isolation can still interfere with a guard, transfer plate, sensor bracket or carrier.
Describa el ciclo de funcionamiento en lugar de usar un solo adjetivo como «caliente», «húmedo» o «apto para uso alimentario». Indique la temperatura normal y máxima cuando corresponda, la exposición a la humedad o a la limpieza, la velocidad, el comportamiento de arranque/parada y las limitaciones de lubricación. Estos detalles determinan si es necesario modificar las holguras, los materiales o las prácticas de mantenimiento, aunque la geometría básica permanezca fija.
| Controlar | Por qué es importante | Qué enviar o verificar |
|---|---|---|
| Identificación | Confirm pitch over several joints and clear inside width between inner plates. Use a measurement sequence that can be repeated after removal so the installed and bench readings can be compared. | Boceto acotado, fotografías a escala y cualquier dibujo o número de pieza anterior. |
| Posición de la ruta | Map where the chain runs through replacement identification and cross-reference work. Mark the exact location of correct pitch but wrong transverse fit, roller location or sprocket alignment instead of reporting the condition only as a whole-line problem. | Foto de contexto que muestra la sección de la cinta transportadora, las posiciones de accionamiento/cola y la trayectoria de retorno. |
| Piezas de acoplamiento | Inspeccione el perfil de los dientes, el asiento de los rodillos, la alineación del eje y la rueda dentada, el contacto de la guía y la reserva de tensión. Estas piezas pueden generar patrones de desgaste que simulan un problema de selección de cadena. | Número de dientes del piñón y fotografías, disposición de la guía y posición actual del tensor. |
| Ruta de carga | Identify how product carriers, pans, rods or fixtures transfer load into the chain. For this topic, the key focus is using two different dimensions for two different identification decisions. | Dibujo del soporte, intervalo de fijación, espaciado entre centros de cadena y masa/fuerza soportada, cuando se conocen. |
| Ambiente | Registrar la temperatura, la humedad, el lavado, la contaminación y las restricciones de lubricación por zona de la máquina. Distinguir la exposición continua de los picos breves o los eventos de limpieza. | Resumen de las condiciones de funcionamiento y prácticas de mantenimiento/lubricación. |
| Liberar | The final engineering action is to treat pitch as longitudinal gearing geometry and inside width as a transverse interface dimension. The approved drawing should distinguish fixed interchange dimensions from selectable options. | multi-pitch measurement, inside width, roller/pin sizes, photos and sprocket data. |
A uniform change along the whole strand suggests a different mechanism from damage concentrated at one sprocket, guide or transfer. For Conveyor Chain Pitch vs Inside Width, compare left/right sides and loaded/return paths. The distribution of wear can reveal whether the driver is joint wear, side loading, contamination, thermal change or a carrier that is forcing the chain out of its natural path.
Increasing tension can temporarily change noise or tracking without correcting the underlying cause. If the observed issue is correct pitch but wrong transverse fit, roller location or sprocket alignment, first confirm alignment, take-up geometry and articulation. Excessive tension can add bearing load and make a marginal guide or attachment problem worse.
Los equipos de panadería pueden alternar entre los estados de producción, limpieza y parada. Una cadena puede funcionar con normalidad en frío y tensarse al calentarse, o bien funcionar libremente durante la producción, pero corroerse tras repetidas paradas en condiciones de humedad. Registre el estado en el que se presenta el síntoma para que la acción correctiva seleccionada se ajuste al ciclo de trabajo real.
For an unknown chain, one close-up is not enough. Pair a complete machine-zone image with side and end views of several pitches, a sprocket-engagement photo and a clear attachment/carrier view. Place a scale only where it does not hide the feature being measured. This photo set makes using two different dimensions for two different identification decisions easier to evaluate remotely.
Record pitch over several joints and clear inside width between inner plates, chain centers, sprocket tooth count and the carrier interface before changing components.
Describe what happens in replacement identification and cross-reference work, including temperature or moisture changes, speed, load and cleaning/lubrication constraints.
Document where correct pitch but wrong transverse fit, roller location or sprocket alignment appears. Compare drive, tail, loaded run, return run and transfer points rather than averaging the entire conveyor.
Include multi-pitch measurement, inside width, roller/pin sizes, photos and sprocket data. State the required quantity or chain length and any documentation needed with the order.
Review pitch, widths, pin/roller geometry, attachments and material notes on one controlled drawing revision. For Conveyor Chain Pitch vs Inside Width, the release decision should explicitly address using two different dimensions for two different identification decisions.
Tras la instalación, observe al menos un circuito completo, compruebe la entrada/salida de la rueda dentada y la holgura del portacadenas, y vuelva a comprobar el tensado según el procedimiento del fabricante. No utilice una cadena nueva para compensar el desgaste o la desalineación de las piezas.
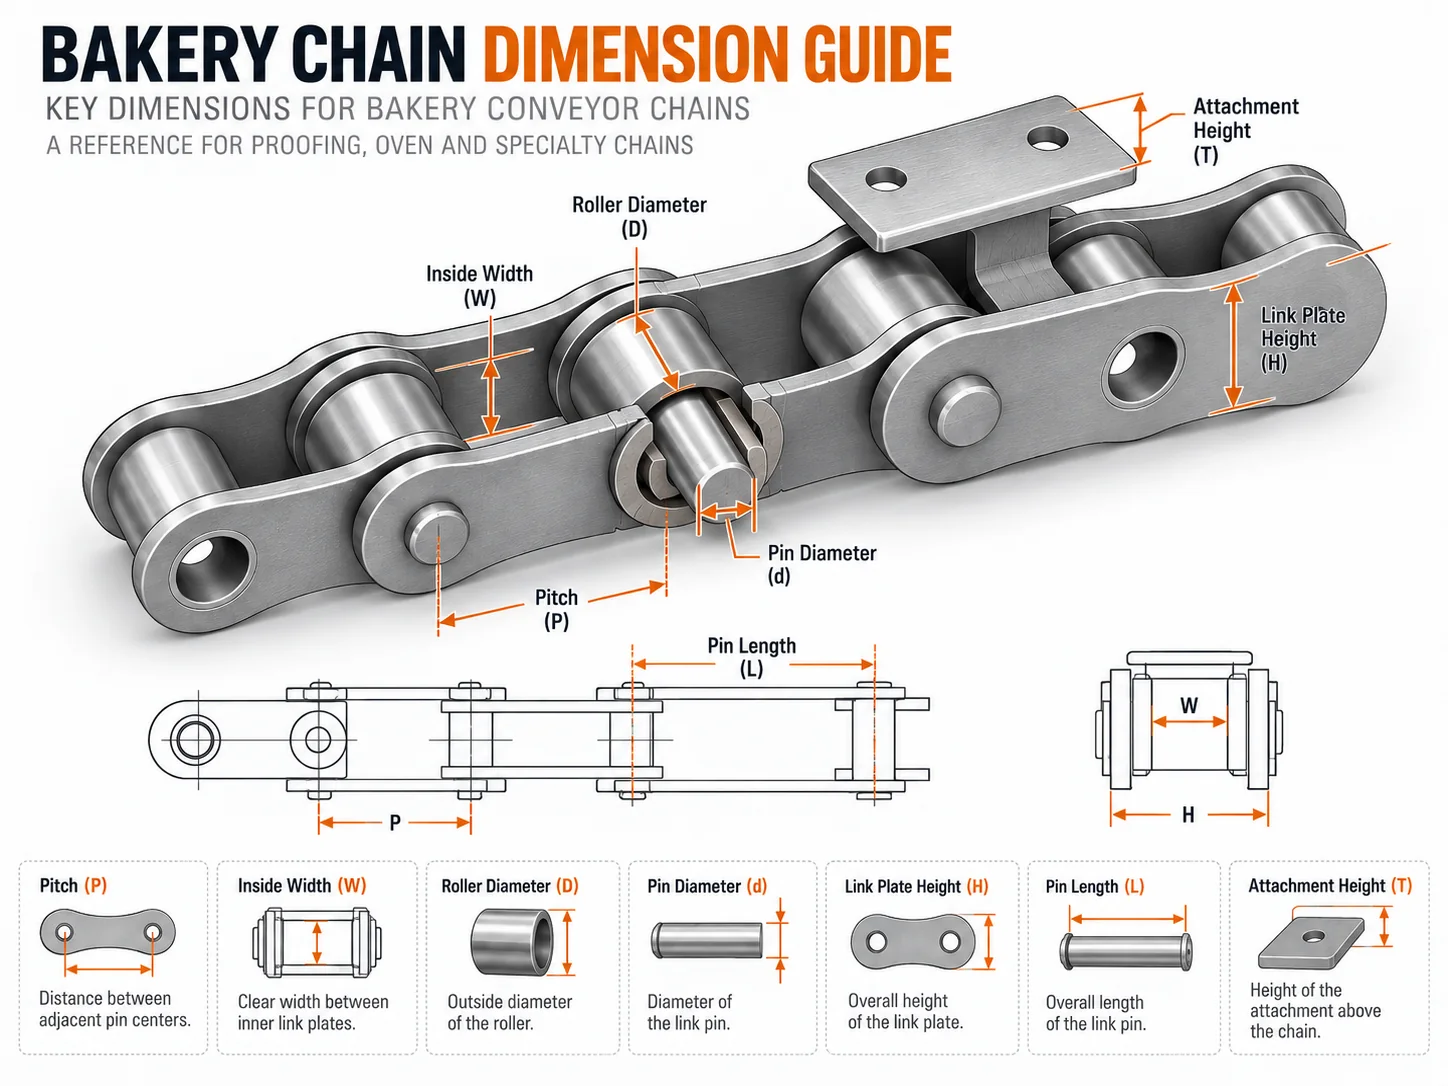
The main reason to keep this process structured is that using two different dimensions for two different identification decisions interacts with more than one component. A change that improves one symptom can shift load into another part of the mechanism. For example, correcting guide alignment may reduce side wear but also expose a take-up setting that was previously compensating for the misalignment. Record changes one at a time so the result can be interpreted.
For planned maintenance, compare the present condition with a baseline whenever one exists. If there is no baseline, create one during the next shutdown: photograph the sprockets and guide surfaces, record take-up position, measure a defined number of pitches, and note the chain’s location in replacement identification and cross-reference work. Repeating the same observations later is more informative than relying on general statements such as “the chain has stretched.”
Cuando se dispone de un plano, verifique que el hardware instalado aún coincida con él. Los equipos de panadería suelen modificarse a lo largo de su vida útil: se pueden reparar los soportes, mover los rieles guía, reemplazar las ruedas dentadas y cambiar los intervalos de fijación. El plano sigue siendo útil, pero la verificación en campo impide que un documento histórico se considere prueba de la configuración actual.
Procurement and engineering should use the same evidence package. The RFQ should not separate commercial quantity from technical context: multi-pitch measurement, inside width, roller/pin sizes, photos and sprocket data. This makes it possible to judge whether a standard series, a modified attachment or a custom replacement is the appropriate route without creating unnecessary back-and-forth.
Finally, treat the website as a preparation tool rather than the controlling product drawing. Measurements and diagrams narrow the family and help organize the RFQ; the released drawing defines the ordered configuration. That distinction is especially important where correct pitch but wrong transverse fit, roller location or sprocket alignment could have more than one mechanical cause.
Use Conveyor Chain Pitch vs Inside Width as a machine-level question, not just a chain inspection. Compare the loaded and return runs, drive and tail ends, and any transfer or carrier transition in replacement identification and cross-reference work. Document whether correct pitch but wrong transverse fit, roller location or sprocket alignment is distributed along the strand or repeats at one location. That pattern helps separate progressive joint wear from alignment, guide, sprocket or carrier problems that a new chain alone will not correct.
The working record should include pitch over several joints and clear inside width between inner plates. Mark which values are fixed by the existing machine and which values can be changed to improve service. The central engineering focus is using two different dimensions for two different identification decisions. When a legacy part number conflicts with field measurements, hold the RFQ until the installed interface and the controlled drawing can be reconciled.
A useful enquiry combines commercial quantity with the technical package: multi-pitch measurement, inside width, roller/pin sizes, photos and sprocket data. Also state whether the request is a direct replacement, a planned modification or a new machine design. The release objective is to treat pitch as longitudinal gearing geometry and inside width as a transverse interface dimension. This reduces quote revisions and prevents a visually similar chain from being treated as interchangeable before geometry and duty have been checked.
Si está disponible, utilice la referencia anterior, pero verifique la geometría y el uso instalados. Las modificaciones de la máquina, las sustituciones previas o el desgaste pueden hacer que el número de pieza por sí solo sea incompleto.
Utilice una medición de paso múltiple en un número práctico de eslabones y registre el método. Compárela con el paso nominal y los límites de mantenimiento de la máquina en lugar de basarse en una sola medición de eslabones adyacentes.
Siempre que haya desgaste en los dientes, enganches, problemas de alineación o desgaste prematuro repetido de la cadena. La cadena y el piñón funcionan como un sistema de engranaje.

























